
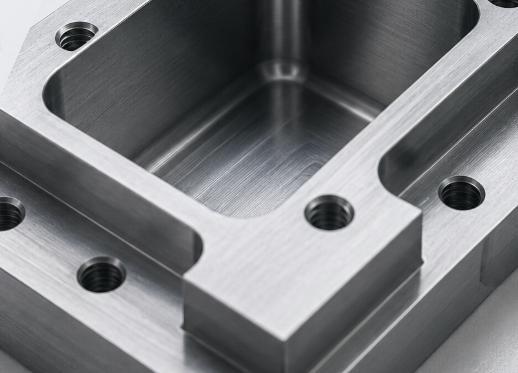
Derin bir cevher, derinliği nedeniyle araç erişimi, sertlik, soğutma ve chip çıkarma işlemlerini sıradan cevher frezeleme işlemlerine kıyasla belirgin şekilde zorlaştıran, girintili bir iç yapıdır. Hafif yapı parçalarında, gövdelerde, kalıplarda, akış kontrolü gövdelerinde, sabitleyicilerde ve malzemenin karşı taraftan açılmadan çıkarılması gereken birçok diğer işlenmiş bileşende karşımıza çıkar. Geometri çizimde basit görünebilir, ancak imalatçılığı yalnızca uzunluk, genişlik ve derinliğe bağlı değildir. Köşe yarıçapı, duvar kalınlığı, taban düzgünlüğü, takım ulaşımı, eğim, malzeme davranışı ve erişilebilen işleme yönlerinin sayısı gibi faktörler de önemlidir.
CNC İşleme'de Derin Bir Cep Nedir?
Derin cevher, evrensel bir boyutsal standarttan ziyade bir imalat tanımıdır. Bir cevher, gerekli kesme derinliği, açıklığına, freze çapına, köşe yarıçapına veya mevcut takım desteği ile karşılaştırıldığında büyük olduğunda “derin” olarak adlandırılır. Asıl soru, desteksiz takım uzunluğunun anlamlı bir eğilme, titreşim, ısı veya chip tahliyesi riski yaratıp yaratmadığıdır. 25 mm’lik bir cevher, geniş bir açıklıkla rutin olabilirken, dar bir girişte zorlu hale gelebilir.
Bu Özellik Nasıl Tanımlanır
Derin bir cevherin kapalı bir tabanı ve bir ya da daha fazla çevre duvarı vardır. Genellikle üst yüzeyden veya başka erişilebilir bir yüzeyle malzeme kaldırılarak üretilir. Cevher dikdörtgen, dairesel, serbest biçimli, kademeli veya yerel olarak kaburga, çıkıntı, delik ve sızdırmazlık özellikleriyle kesintiye uğrayabilir. Tabanı düz, yuvarlatılmış, eğimli veya konturlu olabilir. Çünkü kesme aracı girişin altına ulaşmak zorundadır.
Derinlik–Açılış İlişkisi
Tasarımcılar cevheri bir sistem olarak değerlendirmelidir. Dar bir giriş, freze çapını ve soğutucu erişimini sınırlarken, küçük bir köşe yarıçapı ise daha küçük ve daha az sert bir takımı zorunlu kılar. Teklif verme ve tasarım incelemesi sırasında, geometriyi yalnızca “derin cevher” olarak etiketlemek yerine, tam derinliği, minimum açıklığı, iç yarıçapları, taban şartlarını ve denetim ihtiyaçlarını açıkça belirtmelidir.
Derin Cevherlerin Başlıca Özellikleri ve Türleri Nelerdir?
Derin cevherler birkaç ortak imalat özelliği paylaşır: uzun takım ulaşımı, sınırlı görüş alanı, kısıtlı chip akışı, değişen freze etkileşimi ve takım yolu geçişlerine karşı hassasiyet. Ancak her derin cevher aynı şekilde davranmaz. Şekli ve erişim koşulları, standart uç frezeleme, yüksek besleme ile ham kesme, dalgalı kesme, çok eksenli konumlandırma veya elektrik arkı ile işlenmesinin uygun olup olmadığını etkiler. Özelliği erkenden sınıflandırmak, üretici için takım seçimi açısından yardımcı olur.
Yaygın Derin Cep Türleri
En kullanışlı sınıflandırma, endüstri yerine geometri ve erişime dayanır. Düz duvarlı cepler yaygın olup incelemesi daha kolaydır; ancak yine de yeterli köşe yarıçapı ve takım boşluğu gerektirirler. Basamaklı cepler iki veya daha fazla zemin seviyesi içerir ve birden fazla takımı gerektirebilir. Konturlu cepler eğri duvarlar veya 3D zeminler içerir ve genellikle daha karmaşık bitirme yolları gerektirir. Dar ve derin cepler, kesici daha büyük bir yay üzerinde etkili olduğundan kısmen kapalı yivler gibi davranır. Kabartmalı çok seviyeli cepler.
| Tip | Tipik Geometri | Başlıca işleme endişesi |
| Düz duvarlı derin cep | Dikey duvarlar ve düz zemin | Takım ulaşımı, duvar düzgünlüğü, köşe etkileşimi |
| Basamaklı derin cep | Çoklu derinlikler veya omuzlar | Takım erişimi ve seviyeler arasındaki kalan malzeme |
| Şekillendirilmiş derin cep | Kavisli duvarlar veya 3D zemin | Takım merkezinden kesme, çanak biçimleri, beş eksenli erişim |
| Dar derin cep | Derinliğe göre küçük genişlik | Çip sıkışması ve uzun küçük çaplı takımlar |
| Kabartmalı veya çıkıntılı cep | İç kaburga, ada veya çıkıntılar | Yerel ince duvarlar, kesintili etkileşim, inceleme erişimi |
Açıktan ve Kısıtlı Erişim Koşulları
Geniş ve engelsiz giriş, atölyede daha büyük takımların ve daha iyi yönlendirilmiş soğutucu sıvının kullanılmasına olanak tanır. Kısıtlı giriş, sarkık geometri veya bitişik duvarlar, boyun kısalan takımlar, özel tutucular, açılı düzenekler veya beş eksenli konumlandırmayı gerektirebilir. Bu ayrım, yalnızca “derin” kelimesinden ziyade maliyeti etkiler. Hafifçe daha derin açık bir cep, duvarları rastgele bir kesici ve tutucuyu engelleyen daha sığ bir cipten daha kolay olabilir.
Makine İşlemeli Parçalara Neden Derin Cep Eklenir?
Derin cepler, dışarıdan yapılan işlemin tek başına sağlayamadığı fonksiyonları destekler. Gereksiz kütleleri azaltır, iç boşluk oluşturur, montaj birimlerini yerleştirir, gömülü elemanları korur ve odalar veya kapsamlı çalışma hacimleri oluşturur. Pek çok bileşen için bu özellik, katı bir bloğu, yük taşıması için gerekli çevre duvarlarını, kabartmaları ve montaj yüzeylerini korurken, daha hafif ve entegre bir yapıya dönüştürür.
Bu Öznitin Fonksiyonel Nedenleri
Derin bir yuva yalnızca bir ana amacı ya da aynı anda birden fazla amacı yerine getirebilir. Bir gövde içinde, güçlü bir dış çerçeve korurken iç hacim oluşturabilir. Bir aparatta, üst yüzeyin altında bir iş parçasını konumlandırabilir. Bir kalıp bileşeninde ise, başka bir malzemeye aktarılacak oyuklu bir şekli oluşturabilir.
- Dış sertliği ve montaj yüzeylerini korurken bileşenin kütleini azaltın.
- İç mekanizmalar, ek parçalar, contalar veya hareketli bileşenler için boşluk sağlayın.
- Odalar, oyuklu oturtma yerleri veya sınırlı çalışma hacimleri oluşturun.
- Birden fazla plakayı bir araya getirmek yerine entegre bir gövde işleyerek parça sayısını azaltın.
- İç özelliklerin doğrudan temasdan veya dış hasardan korunmasını sağlayın.
Neden Sıklıkla CNC İşleme Seçilir?
Cep kontrollü boyutlar, duvar pozisyonları, zemin derinliği, yüzey cilası ve deliklerle ya da dış referans noktalarla olan konumsal ilişkileri karşılaması gerekiyorsa, CNC işleme uygundur. Ayrıca özel şekillendirme araçlarına ihtiyaç duymadan prototip ve düşük-orta düzeyde üretim desteği de sunar. Karşı tarafında ise, büyük bir iç hacmi çıkarmak çok zaman alabilir.
Hangi CNC İşleme Yöntemleri Derin Cep Üretir?
Derin ceps en yaygın olarak CNC frezeleme ile üretilir; ancak tam süreçte matkap, rampa, kaba freze, yarı bitirme, bitirme ve özel yöntemler bir araya gelebilir. Yol, genişlik, derinlik, malzeme, duvar geometrisi, makine kapasitesi ve toleransa bağlıdır. Kaba işleme, istikrarlı malzeme kaldırma ve chip kontrolünü önceliklidir; bitirme ise duvar hassasiyeti, zemin kalitesi ve tutarlı yüzey dokusunu ön planda tutar.
CNC Freze Yöntemleri
Cep tek yönden erişilebiliyorsa ve takım tutucu düzeneği duvarların üzerinden geçebiliyorsa, üç eksenli frezeleme yeterlidir. Adaptif veya sabit girişli kaba işleme, radyal kesici yükünü kontrol edebilir ve ani giriş değişikliklerini azaltabilir. Helisel veya doğrusal rampa, kesici yalnızca kısmen daldırılabildiğinde kontrollü bir giriş sağlar. Yüksek besleme frezeleme, daha fazla kesme gücünü aksiyel yönde yönlendirebilir ve kaba işlemede istikrarı artırabilir. Daldırma frezeleme ise malzemeyi esasen aksiyel hareketlerle çıkarır.
Destekleyici ve Alternatif İşlemeler
Matkapla açılan giriş deliği, özellikle dar bölgelerde veya rampa çapı sınırlı olduğunda ilk boşluğu sağlayabilir. Beş eksenli işleme, kesiciyi eğebilir veya parçayı yeniden konumlandırarak etkili ulaşımı kısaltabilir ve tutucu açıklığını iyileştirebilir; ancak chip kontrolü ihtiyacını ortadan kaldırmaz. Elektrik arkı işleme, keskin iç detaylar, çok sert malzemeler veya dönen kesicilerin ulaşamadığı geometriler için değerlendirilebilir. Bu işlemler bir araya getirilebilir: toplu işlem.
| Proses | En İyi Kullanım | Sınırlama |
| Uyarlanabilir cep frezeleme | Kontrollü girişim ile topak hammadde taşlama | Yumuşak takım yolları için yeterli alan gerektirir |
| Yüksek besleme frezeleme | Uzun erişimli istikrarlı taşlama | Nihai dikey duvar cilası için tasarlanmamıştır |
| Dalış frezeleme | Titreşim riski bulunan derin veya kapalı bölgeler | Sonraki cilaya ihtiyaç duyan malzeme bırakır |
| Beş eksenli frezeleme | Erişim iyileştirilmiş ve etkili ulaşım kısalmıştır | Daha yüksek programlama ve ayar karmaşıklığı |
| Elektrik boşalımı işleyişi | Keskin veya erişilemez iç detaylar | Daha yavaş ve malzemeye bağlı |
Derin bir cep tasarlarken neler dikkate alınmalıdır?
Çoğu derin cepli işleme sorunu tasarım aşamasında ya kolaylaşır ya da zorlaşır. Üretici, sert bir takım için yeterli boşluk, öngörülebilir giriş, soğutucu akışı, talaş çıkış yolu ve denetim erişimi sağlamalıdır. Sadece dar bir açıklık, çok küçük köşe yarıçapları, ince duvarlar ve derin düz bir taban belirten bir çizim.
İç Yarıçap ve Takım Erişimi
Dönen uç freze ile üretildiğinde iç köşeler tam olarak keskin olamaz. Daha büyük bir köşe yarıçapı, daha büyük ve daha sert bir kesiciye olanak tanır ve tutucu boşluğunu iyileştirir. Fonksiyonel bir köşenin küçük olması gerekiyorsa, bu küçük yarıçapı tüm cebin derinliğine yaymak yerine yalnızca lokal bir rahatlama şeklinde sınırlayın.
Duvar Kalınlığı ve Zemin Gereklilikleri
Derin ve ince duvarlar, malzeme çıkarıldıkça artan kalıntı gerilmeler ve kesme kuvvetleri nedeniyle işleme sırasında hareket edebilir. Düzenli duvar kalınlığı, destekleyici kabartmalar ve dengeli malzeme kaldırma işlemi stabiliteyi artırır. Taban düzliği, yalnızca fonksiyon için gerekli düzeyde belirtilmelidir; çünkü takım eğilmesi, makine konumlandırması ve ısı etkisi olabilir.
- Montaj ve işlevle uyumlu en büyük iç köşe yarıçapını kullanın.
- Aşırı yüksek uzunluk-çap oranlarına zorlayan gereksiz derecede derin ve dar bölgelerden kaçının.
- Duvarları makul ölçüde homojen tutun ve ince kesitler kaçınılmaz olduğunda destek ekleyin.
- Kritik yüzeyleri, fonksiyonel olmayan malzeme kaldırma alanlarından ayrı olarak tanımlayın.
- Parçanın geometrisi birden fazla yönden işleme imkanı sağlıyorsa, alternatif erişim yüzeyleri sağlayın.
Derin Cep İşleme Alanındaki Başlıca Zorluklar Nelerdir?
Derin cepli işlemenin zorluğu, takım esnekliği, sınırlı chip alanı, ısı, değişen kesme etkileşimi ve azalan proses görünürlüğü arasındaki etkileşimden kaynaklanır. Bir sorun genellikle diğerini tetikler. Takım eğilmesi duvar boyutunu değiştirir; operatör beslemeyi azaltır; daha düşük chip yükü ise sürtünmeyi ve ısıyı artırır; sıkışan çipler yeniden kesilir; yüzey.
Araç Eğilmesi ve Titreşim
Uzun ulaşımlı bir kesici, esnek bir kiriş gibi davranır. Radyal kesme kuvveti, aracı duvardan uzaklaştırmaya yarar; bu durum koniklik, boyutsal hata, titreme izleri ve köşe boyutundaki tutarsızlığa yol açabilir. İç köşelerde etkileşim hızla artar; bu nedenle düz bir duvarda stabil olan bir takım yolu, bir köşeye girdiğinde titreşebilir. Tutucu runout'u.
Çip Tahliyesi ve Isı
Çipler, kesicinin kullandığı aynı kısıtlı açıklık üzerinden yukarı doğru ilerlemelidir. Eğer cepte kalırlarsa, yeniden kesilip duvara veya zemine sıkışabilirler. Bu durum kesme kenarlarına zarar verir, bitmiş yüzeyleri çizerek bozar, mil yükünü artırır ve sıcaklığı yükseltir. Uzun çipli malzemeler özellikle hassastır. Sadece ulaşabilen soğutma sıvısı.
Doğruluk ve Muayene Sınırlamaları
Derin yüzeylerin ölçülmesi zordur çünkü prob, delik göstergeleri ve optik sistemlerin erişim ya da görüş alanı sınırlı olabilir. Pıhtılar veya sıkışmış çipler yanlış okumalara yol açabilir; ayrıca ölçümler yalnızca açıklığın yakınında yapıldığında duvar konikliği kaçırılabilir. Bu nedenle muayene planı uygun referans noktalarını, prob erişimini ve ölçüm derinliklerini belirlemelidir.
Derin Cep İşleme Sorunları Nasıl Çözülebilir?
Derin cep işlenmesi, desteksiz takım uzunluğunu azaltmak, etkileşimi kontrol altına almak, çipleri sürekli temizlemek ve sertleştirme ile cilalama işlemlerini ayırmak yoluyla iyileştirilir. Her durumu çözebilecek tek bir kesme parametresi yoktur. Üretici, farklı araçları bir araya getirmelidir.
Takım ve Ayar Çözümleri
Her derinlik seviyesine ulaşabilecek en kısa takım ve tutucu birleşimini kullanın. Daha yüksek seviyeleri kısa takımlarla sertleştirin; ardından daha uzun takımlarla alt bölgelere geçin. Daha büyük bir takım, mümkün olduğunca fazla malzemeyi kaldırmalıdır.
İşlem Yolu ve Chip-Kontrol Çözümleri
Sabit etkileşimli sertleştirme, ani yük değişimlerini sınırlar. Birden fazla derinlik aşaması, tek bir uzun takımın tüm işlemleri yerine getirmesini önler. Köşe beslemesi azaltılması ve yumuşak yaylar, etkileşimin arttığı noktalardaki darbeyi azaltır. Radyal kararlılık sağlandığında daldırma frezeleme kullanılabilir.
- Her bölge için uygun en kısa kesiciyi kullanarak cebin derinlik bölgelerini sertleştirin.
- İnce duvarlardan destek malzemesini çıkarmadan önce, ayrı bir yarı-son işlem için kontrollü duvar ve zemin kalıntıları bırakın.
- Son takımın öngörülebilir bir etkileşimle karşılamasını sağlamak için tutarlı bir cilalama payı kullanın.
- Tüm yola gereksiz derecede düşük besleme uygulamak yerine, köşelerde beslemeyi azaltın.
- İnce duvarlardan destek malzemesini çıkarmadan önce kritik derinlikleri muayene edin.
Sonlandırma ve Doğrulama Çözümleri
Özel olarak tasarlanmış bir bitirme aracı, ağır sivrileme veya yonga yeniden kesiminden zarar görmemelidir. Duvar bitirme işlemi birkaç eksenel seviye veya bir yaylı geçiş gerektirebilir; ancak esnek bir araç kullanıldığında, tekrarlı geçişler dikkatle değerlendirilmelidir çünkü bu durumda...
Malzeme, takım ve tolerans derin ceplere maliyeti nasıl etkiler?
Derin ceplerin maliyetini; işleme süresi, takım ulaşımı, takım tüketimi, programlama karmaşıklığı, ayar sayısı, hurda riski ve muayene çabası belirler. Sadece derinlik fiyatı belirlemez. Geniş alüminyum bir cep, ince duvarlı ve küçük köşeleri olan daha sert bir malzemede bulunan daha sığ bir cepten daha hızlı olabilir. Üretici, tüm gereksinim setini değerlendirmelidir.
Malzeme Davranışı
Alüminyum alaşımları genellikle yüksek malzeme kaldırma oranlarına dayanıklıdır; ancak tahliye veya yağlama yetersiz olduğunda yongalar birikip yapışabilir. Paslanmaz çelikler ve diğer işlenme sırasında sertleşen malzemeler, istikrarlı kesim ve sürtünmenin önlenmesini gerektirir. Titanyum alaşımları, kesme kenarı yakınlarında ısıyı yoğunlaştırır ve yonga yeniden kesimini özellikle zararlı hale getirir. Mühendislik plastikleri sıkıştırma kuvveti veya ısı altında deforme olabilir ve duvarları işlemenin ardından gevşeyebilir. Sertleştirilmiş malzemeler için özel kesiciler gerekebilir; bunlar azaltılmalıdır.
Tolerans ve Yüzey Bitişi
Dar duvar konumu, düşük koniklik, hassas zemin derinliği, küçük köşe yarıçapları ve iyi yüzey cilası, kullanılan takım ve geçiş sayısını artırır. Ayrıca süreç içi ölçüm ve daha yavaş bitirme işlemleri gerektirebilir. Gereksinimler fonksiyona göre atanan olmalıdır: bir sızdırmazlık çıtası veya rulman yatağı yakın kontrol gerektirebilirken, bir boşluk duvarı bunu gerektirmeyebilir. Tüm derin yüzeylerde aynı sıkı toleransın uygulanması maliyeti artıracaktır.
| Maliyet Belirleyici | Neden Maliyeti Artırır | Tasarım Açısından Yanıt |
| Küçük iç yarıçap | Daha küçük, daha az sert kesicileri kullanmak | Yarıçapı artırın veya küçük köşeyi yerelleştirin |
| Aşırı derinlik–genişlik oranı | Uzun erişim ve daha yavaş kaldırma gerektirir | Erişimi genişletin veya işleme yönlerini bölün |
| İnce duvarlara yönelik | Hareket ve tekrarlı sonlandırma neden olur | Destek, kaburga veya işlenmesi gereken malzeme ekleyin |
| Zeminde ince bir bitirme | Özel sonlandırma ve muayene ihtiyacı vardır | Yalnızca fonksiyonel alanlarda belirtin |
| Ölçülmesi zor boyutlar | Özel prob veya ölçüm cihazları gerektirir | Erişilebilir referans noktaları veya muayene özellikleri ekleyin |
Derin bir cevher benzeri işlenmiş özelliklerle nasıl karşılaştırılır?
Derin cevher genellikle derin yiv, boşluk, oyuk ve sıradan cevher ile karıştırılır. Bu terimler günlük atölye dilinde birbirine yakındır, ancak kesici ekipmanın takılması, giriş stratejisi, erişim ve chip akışı farklı olduğundan ayrımlar önemlidir. Kullanıcılar genellikle dar bir derin cevherin yiv olarak mı değerlendirilmesi gerektiğini sorar.
Derin Cep Versus Derin Yarık
Derin bir yiv genellikle uzun ve dar olup, tam yivleme sırasında kesicinin çapının büyük çoğunluğunda veya tamamında etkili olması gerekir. Derin bir cevher ise normalde daha geniş bir iç alanı sunar; bu alan bazı yan yönlü takım hareketlerine izin verir ve birkaç duvar yönünü de içerebilir. Tam yivleme yüksek düzeyde ekipman kullanımı gerektirir ve chip çıkışına daha az alan bırakır, bu nedenle dar bir yapıda...
Derin Cep Versus Kavite ve Çökük
Boşluk, iç boşluk veya boşluk için kullanılan daha genel bir terimdir ve genellikle kalıplar veya serbest biçimli şekiller için kullanılır. Bir boşluk, konturlu zemin, eğim, karmaşık geçişler veya heykel gibi duvarlar içerebilir. Oyuk ise genellikle bölgesel olarak alçaltılmış bir alanı tanımlar ve mutlaka zor bir derinlik-açık oranını ifade etmez.
| Özellik | Tipik Şekil | Başlıca İşlem Farkı |
| Derin Cep | Kapsamlı derinliğe sahip kapalı taban | Uzun menzilli cevher işleme ve aşamalı bitirme |
| Derin yiv | Uzun dar kanal | Yüksek kesici ekipman kullanımı ve zor chip çıkışı |
| Boşluk | Geniş veya serbest biçimli iç hacim | 3D takım yolları, eğim ve yüzey karışımı |
| Giriş | Yerelleştirilmiş alçaltılmış alan | Genellikle standart araçlarla ulaşılabilir ve sığdır |
| İçinden geçen açıklık | Malzeme tam kalınlık boyunca çıkarılır | Kapalı bir zemin yoktur; chip parçadan çıkabilir |
Hangi Özellik İşlemesi Daha Kolaydır?
Bir özellik, geniş bir giriş, büyük köşe yarıçapları, kısa etkili takım menzili, açık chip yolları, sağlam kalan duvarlar ve erişilebilir muayene yüzeyleri sunduğunda daha kolay hale gelir. Bu nedenle, derin bir cevher her zaman derin bir yiv veya karmaşık bir boşluktan daha zor değildir. Son zorluk geometriye bağlıdır.
Sonuç
Derin cevher CNC işleme, takım menzili, sertliği, ekipman kullanımı, chip tahliyesi, ısı ve muayene gibi faktörleri içeren kontrollü bir malzeme çıkarma mücadelesidir. Bu özellik genellikle aşamalı CNC frezeleme yöntemiyle üretilir; sıkça delme, yüksek besleme ile kaba işleme, daldırma frezeleme, beş eksenli konumlandırma veya özel bitirme süreçleriyle desteklenir. Daha iyi sonuçlar, daha büyük iç yarıçaplar, gerçekçi duvar kalınlıkları, net fonksiyonel toleranslar ve yeterli takım erişimiyle başlar. Üretim sırasında üst katmanlar için kısa takımlar ve istikrarlı tutucular kullanılır.
SSS
Bir CNC makinesi bir cevheri ne kadar derinleştirebilir?
Evrensel bir maksimum yoktur. Menzil, kesici çapı, tutucu açıklığı, mil ve makinenin sertliği, duvar geometrisi, malzeme, tolerans ve chip durumuna bağlıdır.
Derin bir cevherin iç köşeleri keskin olabilir mi?
Dönen bir kesici iç yarıçap bırakır. Daha keskin köşeler için daha küçük bir takım, bölgesel rahatlama veya ikincil bir işlem gereklidir. Tüm derinlik boyunca keskin köşe şartı uygulamak, eğilme, döngü süresi ve maliyeti önemli ölçüde artırdığından, yalnızca gerçek bir fonksiyonel ihtiyaç için kullanılmalıdır.
Alt yüzey neden üst duvarlardan daha pürüzlüdür?
Alt yüzey tutucudan daha uzakta olduğundan, yonga tahliyesi daha zayıf olur ve kesme koşullarının daha az elverişli olduğu takım merkezine yakın bölgede kesilebilir. Yeniden kesilen yongalar, ısı, takım eğilmesi veya uygun olmayan bir bitirme yolu görünür izlere neden olabilir. Özel bir zemin bitirme geçişi ve geliştirilmiş yonga kontrolü genellikle yardımcı olur.
Beş Eksenli İşleme Derin Cep Sorunlarını Ortadan Kaldırır Mı?
Beş eksenli konumlandırma erişimi, tutucu boşluğunu ve etkili takım uzunluğunu iyileştirebilir; ancak yonga, ısı, duvar kararlılığı veya denetim konularını gidermez.