
Una tasca profonda è una cavità interna incassata la cui profondità rende l’accesso dell’utensile, la rigidità, il raffreddamento e lo scarico dei trucioli significativamente più difficili rispetto alla fresatura di una tasca ordinaria. Si trova in componenti strutturali leggeri, alloggiamenti, stampi, corpi per il controllo dei fluidi, dispositivi di fissaggio e molti altri elementi lavorati, dove è necessario asportare materiale senza aprire la cavità dal lato opposto. La geometria può sembrare semplice su un disegno, ma la sua realizzabilità dipende da molto più che dalla lunghezza, dalla larghezza e dalla profondità. Il raggio d’angolo, lo spessore delle pareti, la planarità del fondo, l’escursione dell’utensile, lo sformato, il comportamento del materiale e il numero di direzioni di lavorazione accessibili possono tutti influenzare la produzione.
Che cos'è una tasca profonda nella lavorazione CNC?
“Tasca profonda” è una descrizione produttiva piuttosto che uno standard dimensionale universale. Una tasca diventa “profonda” quando la profondità di taglio richiesta è elevata rispetto alla sua apertura, al diametro dell’utensile, al raggio d’angolo o al supporto disponibile per l’utensile. La questione chiave è se la lunghezza non supportata dell’utensile generi deflessione, vibrazioni, surriscaldamento o rischi significativi per lo scarico dei trucioli. Una tasca di 25 mm può risultare comune con un’apertura ampia, ma difficile con un ingresso stretto.
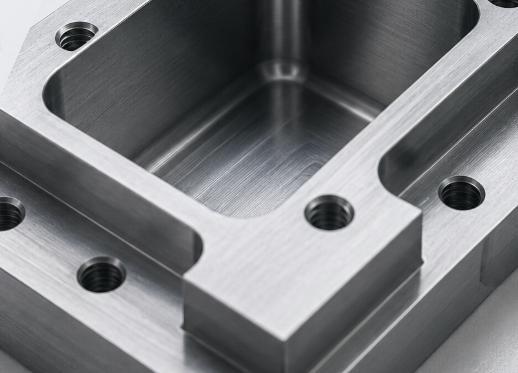
Come viene identificata la caratteristica
Una tasca profonda presenta un fondo chiuso e una o più pareti circostanti. Di norma viene realizzata asportando materiale dalla parte superiore o da un’altra faccia accessibile. La tasca può essere rettangolare, circolare, di forma libera, a gradini o localmente interrotta da nervature, bossoli, fori e elementi di tenuta. Il suo fondo può essere piano, con raccordi, inclinato o sagomato, poiché l’utensile di taglio deve raggiungere la zona sotto l’ingresso.
Relazione tra profondità e apertura
I progettisti dovrebbero valutare la tasca come un sistema complessivo. Un’apertura stretta limita il diametro dell’utensile e l’accesso al refrigerante, mentre un raggio d’angolo ridotto impone l’uso di un utensile più piccolo e meno rigido. Per la stesura dei preventivi e la revisione progettuale, è opportuno indicare la profondità totale, l’apertura minima, i raggi interni, i requisiti del fondo e le esigenze di ispezione, anziché definire la geometria soltanto come una tasca profonda.
Quali sono le principali caratteristiche e i tipi di tasche profonde?
Le tasche profonde presentano diverse caratteristiche produttive: lunga escursione dell’utensile, visibilità limitata, flusso dei trucioli ristretto, variazione dell’impegno dell’utensile e sensibilità alle transizioni del percorso utensile. Tuttavia, non tutte le tasche profonde si comportano allo stesso modo. La loro forma e le condizioni di accesso influenzano la scelta tra fresatura frontale standard, sgrossatura ad alta avanzata, fresatura a immersione, posizionamento multiassiale o elettroerosione. Classificare la caratteristica fin dall’inizio aiuta il produttore a selezionare gli utensili adeguati.
Tipologie comuni di tasche profonde
La classificazione più utile si basa sulla geometria e sull’accesso piuttosto che sull’industria. Le tasche a parete dritta sono comuni e più facili da ispezionare, ma richiedono comunque un raggio d’angolo sufficiente e uno spazio libero per l’utensile. Le tasche a gradini presentano due o più livelli di fondo e possono necessitare di diversi utensili. Le tasche contornate includono pareti curve o fondi tridimensionali e di solito richiedono percorsi di finitura più complessi. Le tasche strette e profonde si comportano in parte come scanalature chiuse, poiché la fresa è impegnata su un arco più ampio. Tasche multilivello con nervature.
| Tipo | Geometria tipica | Principale preoccupazione nella lavorazione |
| Tasca profonda a parete dritta | Pareti verticali e fondo piatto | Raggiamento dell’utensile, rettilineità delle pareti, impegno negli angoli |
| Tasca profonda a gradini | Profondità multiple o spalle | Accesso dell’utensile e materiale residuo tra i vari livelli |
| Tasca profonda contornata | Pareti curve o fondo tridimensionale | Taglio al centro dell’utensile, scallop, accesso a cinque assi |
| Tasca profonda stretta | Larghezza ridotta rispetto alla profondità | Compattazione dei trucioli e lunghi utensili di piccolo diametro |
| Tasca nervata o con bossolo | Costole interne, isole o bossoli | Pareti localmente sottili, impegno interrotto, accesso all’ispezione |
Condizioni di accesso aperte e ristrette
Un ingresso ampio e privo di ostacoli consente all’officina di utilizzare utensili più grandi e un refrigerante meglio diretto. Un ingresso limitato, una geometria a sbalzo o pareti adiacenti possono richiedere utensili a collo ridotto, portautensili speciali, configurazioni angolate o posizionamenti a cinque assi. Questa distinzione influisce sul costo più del solo termine “profondo”. Una tasca aperta leggermente più profonda può risultare più facile da lavorare rispetto a una tasca meno profonda le cui pareti impediscono l’impiego di una fresa rigida e di un portautensile adeguato.
Perché vengono aggiunte tasche profonde ai pezzi lavorati?
Le tasche profonde supportano funzioni che la lavorazione esterna da sola non può fornire. Rimuovono massa superflua, creano spazi interni, consentono il posizionamento degli assemblaggi, proteggono elementi incassati e formano camere o volumi di lavoro contenuti. In molti componenti, questa caratteristica trasforma un billetto massiccio in una struttura integrata più leggera, preservando le pareti circostanti, le nervature e le superfici di montaggio necessarie a sopportare i carichi.
Motivi funzionali della caratteristica
Una tasca profonda può avere uno scopo principale oppure più scopi contemporaneamente. In un alloggiamento, può creare volume interno preservando una struttura esterna robusta. In un dispositivo di fissaggio, può posizionare un pezzo da lavorare al di sotto della superficie superiore. In un componente di stampo, può formare una forma incassata che verrà trasferita su un altro materiale.
- Ridurre la massa del componente mantenendo allo stesso tempo la rigidità esterna e le superfici di montaggio.
- Fornire spazio libero per assiemi interni, inserti, guarnizioni o componenti mobili.
- Creare camere, sedi incassate o volumi di lavoro contenuti.
- Diminuire il numero di parti lavorando un corpo integrato anziché assemblare diverse piastre.
- Proteggere le caratteristiche interne dal contatto diretto o dai danni esterni.
Perché si sceglie spesso la lavorazione CNC
La lavorazione CNC è adatta quando la tasca deve rispettare dimensioni controllate, posizioni delle pareti, profondità del fondo, finitura superficiale e relazioni posizionali rispetto ai fori o ai riferimenti esterni. Supporta inoltre prototipi e produzioni da bassa a media serie senza l’uso di attrezzi di formatura dedicati. Il compromesso è che l’asportazione di un grande volume interno può richiedere molto tempo.
Quali processi di lavorazione CNC producono tasche profonde?
Le tasche profonde sono prodotte più comunemente mediante fresatura CNC, ma il processo completo può combinare perforazione, rampatura, sgrossatura, semifinitura, finitura e tecniche specializzate. Il percorso dipende dalla larghezza, dalla profondità, dal materiale, dalla geometria delle pareti, dalle capacità della macchina e dalle tolleranze. La sgrossatura privilegia una rimozione stabile del materiale e il controllo dei trucioli, mentre la finitura punta all’accuratezza delle pareti, alla qualità del fondo e alla consistenza uniforme della superficie.
Metodi di fresatura CNC
La fresatura a tre assi è sufficiente quando la tasca è accessibile da una sola direzione e il gruppo portautensile riesce a passare tra le pareti. La sgrossatura adattativa o ad ingaggio costante consente di controllare il carico radiale della fresa e ridurre i repentini cambiamenti di ingaggio. La rampatura elicoidale o lineare offre un ingresso controllato quando la fresa può affondare solo parzialmente. La fresatura ad alto avanzamento può indirizzare maggiormente la forza di taglio in direzione assiale e migliorare la stabilità durante la sgrossatura. La fresatura a immersione rimuove il materiale principalmente tramite movimenti assiali.
Operazioni di supporto e alternative
Un foro d’ingresso praticato può fornire uno spazio iniziale, soprattutto per regioni strette o quando il diametro della rampa è limitato. La lavorazione a cinque assi può inclinare l’utensile o riposizionare il pezzo per ridurre la lunghezza effettiva di raggiungimento e migliorare lo spazio libero per il portautensile, anche se non elimina la necessità di controllare i trucioli. La lavorazione a scarica elettrica può essere presa in considerazione per dettagli interni particolarmente angolosi, materiali molto duri o geometrie difficili da raggiungere con frese rotanti. Questi processi possono essere combinati: in blocco.
| Processo | Miglior utilizzo | Limitazioni |
| Fresatura adattativa di tasche | Rifinitura a sgrossatura con ingaggio controllato | Richiede spazio sufficiente per percorsi utensile fluidi |
| Fresatura ad alta avanzamento | Rifinitura stabile con lunga portata | Non è destinata alla finitura finale delle pareti verticali |
| Fresatura a immersione | Regioni profonde o chiuse con rischio di vibrazioni | Lascia residui che richiedono una finitura successiva |
| Fresatura a cinque assi | Accesso migliorato e lunghezza effettiva di raggiungimento ridotta | Maggiore complessità di programmazione e preparazione |
| Lavorazione a scarica elettrica | Dettagli interni affilati o difficili da raggiungere | Più lenta e dipendente dal materiale |
Cosa bisogna considerare nella progettazione di una tasca profonda?
La maggior parte dei problemi della lavorazione di cavità profonde diventa più facile o più difficile già nella fase di progettazione. Il produttore deve prevedere sufficiente spazio per un utensile rigido, un ingaggio prevedibile, l’alimentazione del refrigerante, lo scarico dei trucioli e l’accesso per le ispezioni. Un disegno che specifica soltanto un’apertura stretta, raggi d’angolo molto piccoli, pareti sottili e un fondo piano profondo.
Raggio interno e accesso dell’utensile
Gli angoli interni non possono essere perfettamente vivi quando realizzati con una fresa a candela rotante. Un raggio d’angolo più grande consente l’impiego di una fresa più grande e rigida e migliora lo spazio libero del portautensile. Quando un angolo funzionale deve essere piccolo, limitare il raggio ridotto a un rilievo localizzato, anziché estenderlo per tutta la profondità della cavità.
Spessore delle pareti e requisiti del fondo
Pareti profonde e sottili possono spostarsi durante la lavorazione, poiché le tensioni residue e le forze di taglio si liberano man mano che il materiale viene asportato. Uno spessore uniforme delle pareti, nervature di supporto e una rimozione equilibrata del materiale migliorano la stabilità. La planarità del fondo dovrebbe essere specificata solo al livello necessario per la funzione, poiché la deflessione dell’utensile, il posizionamento della macchina e il calore possono influenzarla.
- Utilizzare il raggio d’angolo interno più grande compatibile con l’assemblaggio e la funzione.
- Evitare regioni strette e profonde non necessarie, che impongono rapporti estremi tra lunghezza e diametro dell’utensile.
- Mantenere le pareti ragionevolmente uniformi e aggiungere rinforzi dove le sezioni sottili sono inevitabili.
- Definire separatamente le superfici critiche dalle aree di asportazione del materiale non funzionali.
- Fornire facce di accesso alternative quando la geometria del pezzo consente la lavorazione da più di una direzione.
Quali sono le principali sfide della lavorazione di cavità profonde?
La difficoltà della lavorazione di tasche profonde deriva dall’interazione tra la flessibilità dell’utensile, lo spazio limitato per i trucioli, il calore, il variare dell’ingaggio di taglio e la ridotta visibilità del processo. Spesso, un problema ne provoca un altro. La deflessione dell’utensile modifica le dimensioni della parete; l’operatore riduce l’avanzamento; il minore carico di trucioli favorisce poi lo sfregamento e l’aumento di temperatura; i trucioli accumulati vengono nuovamente tagliati; superficie.
Deflessione dell’utensile e vibrazioni
Un utensile a lunga portata si comporta come una trave flessibile. La forza di taglio radiale piega l’utensile lontano dalla parete, il che può causare conicità, errori dimensionali, segni di vibrazione e dimensioni degli angoli non uniformi. L’ingaggio aumenta bruscamente negli angoli interni, pertanto un percorso utensile stabile su una parete dritta può vibrare quando entra in un angolo. Esonero del portautensile.
Evacuazione dei trucioli e calore
I trucioli devono risalire attraverso la stessa apertura ristretta utilizzata dall’utensile. Se rimangono nella tasca, possono essere nuovamente tagliati e compressi contro la parete o il fondo. Ciò danneggia i bordi di taglio, graffia le superfici finite, aumenta il carico sul mandrino e fa salire la temperatura. I materiali che producono lunghi trucioli sono particolarmente sensibili. Il refrigerante che raggiunge soltanto.
Limitazioni di precisione e ispezione
Le superfici profonde sono più difficili da misurare perché sonde, calibri alesatori e sistemi ottici possono avere una portata o una linea di vista limitate. Bave o trucioli intrappolati possono generare letture errate, e la conicità della parete può passare inosservata se la misurazione avviene solo vicino all’apertura. Il piano di ispezione dovrebbe pertanto definire datumi adeguati, portata della sonda e profondità di misura.
Come si possono risolvere i problemi della lavorazione di tasche profonde?
La lavorazione di tasche profonde migliora riducendo la lunghezza dell’utensile non supportato, controllando l’ingaggio, evacuando continuamente i trucioli e separando la sgrossatura dalla finitura. Non esiste un singolo parametro di taglio che risolva ogni situazione. Il produttore dovrebbe combinare diversi utensili.
Soluzioni per utensili e preparazione
Utilizza l’insieme utensile-portautensile più corto in grado di raggiungere ciascun livello di profondità. Sgrossa i livelli superiori con utensili corti prima di passare a strumenti più lunghi per le zone inferiori. Un utensile più grande dovrebbe asportare la maggior quantità di materiale possibile.
Soluzioni per il percorso utensile e il controllo dei trucioli
La sgrossatura a ingaggio costante limita i repentini cambiamenti di carico. Fasi di lavorazione a diverse profondità evitano che un unico utensile lungo svolga tutte le operazioni. Ridurre l’avanzamento negli angoli e adottare archi morbidi attenua l’impatto nei punti in cui l’ingaggio aumenta. La fresatura a penetrazione può essere impiegata quando è necessaria stabilità radiale.
- Sgrossa la tasca nelle varie zone di profondità utilizzando l’utensile più corto adatto a ciascuna zona.
- Lascia uno spessore controllato sulla parete e sul fondo per una successiva operazione di semifinitura.
- Adotta un’applicazione di finitura costante, così che l’utensile finale trovi un ingaggio prevedibile.
- Riduci l’avanzamento negli angoli invece di applicare un avanzamento eccessivamente basso lungo tutto il percorso.
- Ispeziona le profondità critiche prima di rimuovere il materiale di supporto dalle pareti sottili.
Soluzioni per la finitura e la verifica
Uno strumento di finitura dedicato non dovrebbe subire danni a causa di una sgrossatura intensa o del rifinitura dei trucioli. La finitura delle pareti può richiedere diversi livelli assiali oppure una passata a molla, ma le passate ripetute vanno valutate con attenzione, poiché uno strumento flessibile potrebbe.
In che modo materiale, utensili e tolleranze influenzano il costo delle tasche profonde?
Il costo di una tasca profonda è determinato dal tempo di lavorazione, dalla portata dell’utensile, dal consumo di utensili, dalla complessità della programmazione, dal numero di settaggi, dal rischio di scarto e dall’impegno per le verifiche. La profondità da sola non stabilisce il prezzo. Una larga tasca in alluminio con raggi generosi può risultare più veloce di una tasca meno profonda realizzata in un materiale più duro, con pareti sottili e angoli stretti. Il produttore deve valutare l’intero insieme dei requisiti.
Comportamento del materiale
Le leghe di alluminio generalmente consentono elevate velocità di asportazione del materiale, ma i trucioli possono accumularsi e aderire se l’evacuazione o la lubrificazione sono insufficienti. Gli acciai inossidabili e altri materiali che induriscono sotto sforzo richiedono una lavorazione stabile ed evitano lo sfregamento. Le leghe di titanio concentrano il calore vicino al tagliente, rendendo particolarmente dannosa la rifinitura dei trucioli. Le plastiche tecniche possono deformarsi sotto la forza di serraggio o il calore, e le loro pareti possono rilassarsi dopo la lavorazione. I materiali temprati possono richiedere utensili specializzati, riducendo la velocità di avanzamento.
Tolleranza e finitura superficiale
Una posizione precisa della parete, una bassa conicità, una profondità accurata del fondo, raggi d’angolo ridotti e una finitura superficiale di alta qualità aumentano il numero di utensili e di passate. Possono inoltre richiedere misurazioni in processo e una finitura più lenta. I requisiti dovrebbero essere assegnati in base alla funzione: una spalla di tenuta o un alloggiamento per cuscinetti possono richiedere controlli molto stretti, mentre una parete di distanza può non necessitare di tali precisioni. Applicare la stessa tolleranza stretta a tutte le superfici profonde comporta un aumento dei costi.
| Fattore determinante dei costi | Perché aumenta il costo | Risposta progettuale |
| Raggio interno ridotto | Forze minori, frese meno rigide | Aumentare il raggio o localizzare l’angolo stretto |
| Rapporto estremo tra profondità e larghezza | Richiede lunga portata e asportazione più lenta | Ampliare l’accesso o suddividere le direzioni di lavorazione |
| Pareti sottili | Provoca movimenti e rifiniture ripetute | Aggiunge supporti, costole o materiale di lavoro aggiuntivo |
| Finitura fine al fondo | Richiede finitura e ispezione dedicate | Specificare solo sulle aree funzionali |
| Dimensioni difficili da misurare | Richiede sonde o calibri speciali | Aggiungere datumi accessibili o elementi di ispezione |
Come si confronta una tasca profonda con caratteristiche lavorate simili?
La tasca profonda viene spesso confusa con la scanalatura profonda, la cavità, il rilievo e la tasca ordinaria. Questi termini si sovrappongono nel linguaggio quotidiano dell’officina, ma le differenze sono importanti, poiché l’ingaggio della fresa, la strategia di ingresso, l’accesso e il flusso dei trucioli sono diversi. Gli utenti chiedono spesso se una tasca profonda stretta debba essere quotata come una scanalatura.
Tasca profonda versus scanalatura profonda
Una scanalatura profonda è solitamente lunga e stretta, con la fresa impegnata su quasi tutto o su tutto il suo diametro durante la fresatura completa. Una tasca profonda presenta normalmente un’area interna più ampia, che consente un certo movimento laterale dell’utensile e può includere diverse direzioni delle pareti. La fresatura completa comporta un forte ingaggio e lascia meno spazio ai trucioli per fuoriuscire, quindi risulta più difficile in caso di geometrie strette.
Tasca profonda versus cavità e rientranza
Cavità è un termine più ampio per indicare un vuoto interno ed è spesso usato per stampi o forme libere. Una cavità può comprendere un fondo sagomato, una pendenza, transizioni complesse o pareti scolpite. Rilievo descrive di solito un’area depressa localizzata e non implica necessariamente un rapporto difficile tra profondità e apertura.
| Caratteristica | Forma tipica | Differenza principale del processo |
| Tasca profonda | Piano chiuso con profondità considerevole | Fresatura di tasche a lungo raggio e finitura a fasi |
| Scanalatura profonda | Canale lungo e stretto | Elevato ingaggio della fresa e difficile evacuazione dei trucioli |
| Cavità | Volume interno ampio o di forma libera | Traiettorie utensile 3D, pendenze e blending di superficie |
| Rientro | Area localizzata depressa | Spesso poco profonde e accessibili con utensili standard |
| Apertura passante | Materiale asportato attraverso l’intero spessore | Nessun fondo chiuso; i trucioli possono fuoriuscire attraverso il pezzo |
Quale caratteristica è più facile da lavorare?
Una caratteristica è più facile quando offre un ampio ingresso, grandi raggi d’angolo, una breve portata effettiva dell’utensile, percorsi di scarico dei trucioli aperti, pareti residue rigide e superfici di ispezione accessibili. Pertanto, una tasca profonda non è sempre più difficile di una scanalatura profonda o di una cavità complessa. La difficoltà finale dipende dalla geometria.
Conclusione
La lavorazione CNC di tasche profonde rappresenta una sfida controllata di asportazione di materiale, che coinvolge la portata dell’utensile, la rigidità, l’ingaggio, l’evacuazione dei trucioli, il calore e l’ispezione. Tale caratteristica viene comunemente realizzata tramite fresatura CNC a fasi, spesso supportata da operazioni di foratura, sgrossatura ad alta avanzamento, fresatura a immersione, posizionamento su cinque assi o finiture specializzate. Risultati migliori iniziano da raggi interni maggiori, spessori delle pareti realistici, tolleranze funzionali chiare e adeguato accesso all’utensile. Durante la produzione, utilizzare utensili corti per i livelli superiori e portautensili stabili.
FAQ
Quanto profonda può essere una tasca fresata da una macchina CNC?
Non esiste un massimo universale. La portata dipende dal diametro della fresa, dal gioco del portautensile, dalla rigidità del mandrino e della macchina, dalla geometria delle pareti, dal materiale, dalle tolleranze e dai trucioli.
Una tasca profonda può avere angoli interni vivi?
Una fresa rotante lascia un raggio interno. Angoli più vivi richiedono un utensile più piccolo, un rilievo localizzato o un processo secondario. Imporre requisiti di angoli vivi su tutta la profondità può aumentare notevolmente la deflessione, i tempi di ciclo e i costi, pertanto andrebbe riservato a un’esigenza funzionale reale.
Perché la superficie inferiore è più ruvida delle pareti superiori?
La parte inferiore è più lontana dal portautensile, riceve una evacuazione dei trucioli peggiore e può essere fresata vicino al centro dell’utensile, dove le condizioni di taglio sono meno favorevoli. Trucioli riciclati, calore, deflessione dell’utensile o un percorso di finitura non adeguato possono lasciare segni visibili. Un passaggio dedicato alla finitura del fondo e un miglior controllo dei trucioli aiutano di solito.
La lavorazione a cinque assi elimina i problemi delle cavità profonde?
Il posizionamento a cinque assi può migliorare l’accesso, lo spazio libero attorno al portautensile e la lunghezza utile dell’utensile, ma non risolve i problemi legati ai trucioli, al calore, alla stabilità delle pareti o alle verifiche dimensionali.