
تُعدّ الخيوط من أكثر الميزات الوظيفية شيوعًا في الأجزاء المشغولة باستخدام الآلات ذات التحكم الرقمي، ومع ذلك فإن عبارة «أنواع الخيوط» قد تشير إلى عدة تصنيفات مختلفة. فقد يقصد المصمم أبعادًا مترية مقابل أبعاد موحدة، أو أشكالًا مثلثية مقابل أشكال شبه منحرفة، أو خيوط داخلية مقابل خيوط خارجية، أو خيوط أنابيب مستقيمة مقابل مدببة، أو دوران يميني مقابل دوران يساري. وكل اختيار من هذه الخيارات يؤثر على اتجاه الحمل، وسلوك التجميع، والختم، واختيار الأدوات، وزمن الدورة، والفحص. يشرح هذا الدليل الأنواع الرئيسية للخيوط المستخدمة في التشغيل الميكانيكي المخصص باستخدام الآلات ذات التحكم الرقمي، ويربط بين هندسة الخيط وقرارات التصنيع العملية. كما يتناول الأسئلة المتكررة حول الطحن مقابل الخراطة للخيوط، وعمق الثقوب العمياء، ومساحة الطلاء، ونتائج المقاييس، ولماذا قد يفشل خيط يبدو سليمًا أثناء التجميع.
ما هي الخيوط في التشغيل الآلي بالتحكم الرقمي؟
الخيط المشغول هو حافة لولبية أو أخدود يتشكل على القطر الخارجي أو داخل ثقب. وهو يتيح تشابكًا محكمًا عبر الدوران، لكن القطر الاسمي وحده لا يحدد الأداء. فالخطوة، والزخم، وزاوية الجوانب، وقطر الخطوة، وطول الخيط، وفئة التحمل، وحالة السطح، جميعها تؤثر على ملاءمة التركيب وانتقال الحمل.
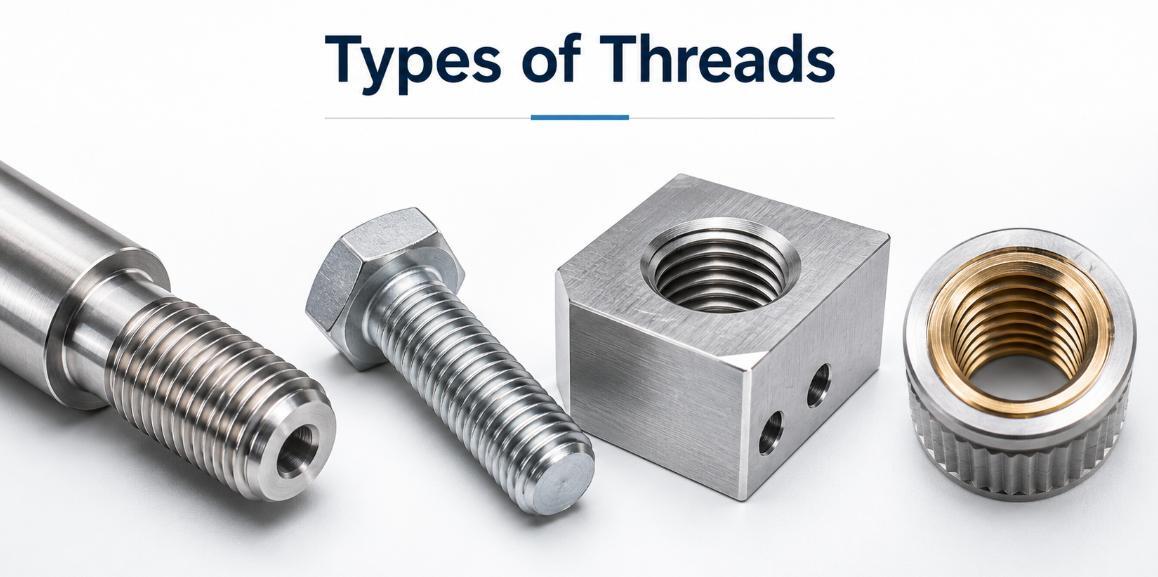
هندسة الخيط كميزة مشغولة
في الإنتاج باستخدام الآلات ذات التحكم الرقمي، يُعتبر الخيط ميزة دقيقة. يجب على الماكينة مزامنة حركة الأداة مع دوران المغزل أو اتباع لولبة مبرمجة. وقد تؤدي الأخطاء في قطر الخطوة، أو الزخم، أو التدرّج إلى حدوث فضفاضة، أو تداخل، أو تسرب، أو تحميل غير متساوٍ.
الأبعاد التي تتحكم في تناسب الخيط
يحدّ القطران الرئيسي والثانوي من الحدود الخارجية ومن جهة الجذر، بينما يتحكم قطر الخطوة بشكل كبير في الملاءمة الوظيفية. الخطوة هي المسافة بين الأشكال المتجاورة؛ أما الزخم فهو المسافة المحورية المقطوعة في كل دورة. وتكون الخطوة والزخم متساويين في الخيط ذي البداية الواحدة، لكنهما يختلفان في التصميمات متعددة البدايات. ينبغي أن تُبيّن الرسومات المعيار، وفئة التحمل، وطول التشابك، والاتجاه، وعدد البدايات، وهامش التشطيب، حتى يتطابق الخيط مع الجزء المقابل له. كما تعتمد جودة الخيط أيضًا على محاذاة المحور ودرجة الانحراف. فحتى إذا تم قطع الشكل الصحيح على قطر غير مركزي، فقد يظل الخيط يتعثر، أو يتآكل بشكل غير متساوٍ، أو يفشل في تحقيق متطلبات التجميع المتمركز. ولهذا السبب يجب أن يشمل فحص الخيط تقييم كلٍّ من الحجم والعلاقة الهندسية مع نظام المرجع الخاص بالجزء.
ما هي الأنواع الرئيسية للخيوط؟
تصنَّف أنواع الخيوط وفقًا لشكلها، والمعيار، والموقع، والاتجاه، وعدد البدايات، وكذلك وفقًا لشكلها المستقيم أو المدبب. وهذه التسميات مرتبطة ببعضها البعض، لكنها ليست قابلة للتبادل. فعلى سبيل المثال، M10 × 1.5 يشير إلى حجم خيط V مترية، بينما يصف التوصيف الداخلي، والاتجاه اليميني، والبداية الواحدة طريقة ترتيبه.
أنواع الخيوط المصنفة حسب الشكل الظاهري
يحدد شكل الخيط كيفية انتقال القوى عبر الجوانب، وما إذا كانت الميزة مخصصة أساسًا للتثبيت، أو للحركة الخطية، أو لتحميل باتجاه واحد، أو للتنظيف المتكرر، أو لختم السوائل. وفيما يلي ملخص لأهم الأشكال ذات الصلة بالمكوّنات المشغولة باستخدام الآلات ذات التحكم الرقمي.
| ملف الخيط | الهندسة النموذجية | الغرض الشائع | اعتبارات التشغيل الميكانيكي |
| الخيوط المثلثية المتريّة والموحّدة | جوانب متناظرة بزاوية 60° | التثبيت العام والضبط | يحظى بدعم واسع النطاق من خلال الصنابير، والإدراجات، والأدوات القياسية، وآلات طحن الخيوط |
| خيوط من نوع ويتوورث | شكل مستدير بزاوية 55° | المعدات القديمة وأنظمة الأنابيب المختارة | يتطلب أداة ملامح صحيحة ومقياسًا خاصًا بالمعايير |
| الخيوط الأكيم أو المعبدة بشكل شبه منحرف | جوانب شبه منحرف عريضة | مسامير الدفع، المشابك، ونقل الطاقة | تُحتاج قوى قطع أكبر وتحقيق هامش دقيق بين السطحين الجانبين |
| خيوط باترس | جوانب الحمل والتخلّص غير المتماثلة | حمل محوري عالي يتركّز أساسًا في اتجاه واحد | يُعدّ توجيه الأداة ودقة السطح الجانبي المحمول أمرًا بالغ الأهمية |
| خيوط دائرية | قمة وجذر مستديران | بيئات متسخة، تجميع متكرر، وخدمة عرضة للصدمات | غالبًا ما يُطلب أدوات خاصة ذات شكل مخصص |
| خيوط الأنابيب | مستقيمة أو مدببة، تعتمد على المعيار | وصلات السوائل وأنظمة الإحكام | يجب التحكم في التدرج، والقطع، ومستوى المقياس، وطريقة الختم |
أنواع الخيوط المصنفة حسب الترتيب
تُصنع الخيوط الداخلية داخل الثقوب، بينما تُشكَّل الخيوط الخارجية على الأقطار الخارجية. الخيوط اليمنى هي الوضع الافتراضي؛ وتُستخدم الخيوط اليسرى عندما قد يؤدي دوران الماكينة إلى إرخاء الخيط العادي أو عندما تتطلب التعديلات المزدوجة حركة معاكسة. أما الخيوط متعددة اللفات فتستخدم لفتين أو أكثر لزيادة المسافة المحورية في كل دورة دون أن يكون الملف بشكل خشن جدًا.
الخيوط المستقيمة والخيوط المدببة
تحافظ الخيوط المستقيمة على قطر ثابت وعادةً ما تحتاج إلى ختم منفصل في أنظمة السوائل. أما خيوط الأنابيب المخروطية فتتغير فيها القطر على طول المحور وتُشدّ عن طريق التداخل، لكن مقاومة التسرب تظل تعتمد على المعيار، ومادة الختم، ودرجة التشابك، والمواد، والضغط. لا ينبغي أبداً خلط مجموعات الخيوط المتشابهة في الشكل. ويجب دائمًا مراجعة تسمية الخيط مقارنة بالجزء المقابل والمعيار الحاكم بدلاً من الاختيار بناءً على المظهر الخارجي وحده.
ما الوظائف التي تؤديها الخيوط المشغولة؟
يجب تحديد الوظيفة المطلوبة قبل اختيار معيار الخيط أو طريقة التشغيل. تنشأ المشاكل عندما يُستخدم خيط التثبيت للتحكم في الحركة، أو عندما يُتوقع من الخيط أن يحقق الإحكام دون وجود واجهة ختم محددة. يمكن لتشغيل الآلات باستخدام التحكم الرقمي (CNC) تخصيص القطر، والملاءمة، والطول، والهندسة المحيطة بما يتناسب مع التطبيق.
التثبيت، الضبط، والتجميع المتحكم فيه
بالنسبة للتثبيت القابل للإزالة، يولد عزم الدوران المطبق حملاً ضاغطاً محوريًا. توفر المراحل الضيقة حركة محورية أصغر في كل دورة ويمكن أن تحافظ على قطر النواة، بينما تكون الخيوط الخشنة عادة أكثر تحملاً للأوساخ والأضرار الطفيفة. ولا تزال قوة المادة، ودرجة التشابك، والاهتزاز، وتكرار التجميع تحدد الخيار النهائي.
نقل الحركة ودعم الأحمال
تقوم خيوط أكيم وشبه المنحرف بتحويل الدوران إلى حركة خطية وتتحمل التلامس الانزلاقي المتكرر. أما خيوط البُتريس فتدعم أحمالاً محورية عالية وبشكل رئيسي في اتجاه واحد. وتزيد الخيوط متعددة اللفات من المسافة المقطوعة في كل دورة عندما تكون السرعة أهم من الميزة الميكانيكية.
وظائف الإحكام وتحديد الموقع
يمكن للخيوط أيضًا الاحتفاظ بالدعائم، وتحديد الموقع المحوري، أو ربط ممرات التدفق. وكثير من أنظمة الخيوط المستقيمة تقوم بالختم عبر حلقة O، أو حشية، أو مخروط، أو كتف، أو وجه، بدلاً من الجوانب الجانبية. وفي مثل هذه التصميمات، قد يحتاج سطح الختم إلى صقل وخشونة وتساوي مركزية أكثر دقة من الخيط نفسه الذي يوفر أساساً الاحتفاظ. إن الفصل بين وظائف الاحتفاظ والموقع والختم يحسّن عادةً التحكم في التفاوت ويُسهّل تشخيص الأعطال.
ما هي عمليات التحكم الرقمي بالآلة التي تُنشئ الخيوط؟
تُنتج الخيوط على مخارط CNC، والمطاحن، ومراكز الطحن-الدوران، والآلات السويسرية. ويعتمد اختيار الطريقة على الموقع الداخلي أو الخارجي، والقطر، والمرحلة، والهندسة، والمواد، والكمية، والتفاوت، وعواقب تعطل الأداة.
الخراطة بالتنقيط والخراطة بالتشكيل
الخراطة اللولبية سريعة واقتصادية للخيوط الداخلية الشائعة. تدفع مثقابات النقاط الحلزونية الرقائق إلى الأمام في العديد من الثقوب المارة، بينما تسحب مثقابات القنوات الحلزونية الرقائق نحو مدخل الثقب في الثقوب الغائبة. أما مثقابات التشكيل فتقوم بنقل المادة اللدنة دون إنتاج رقائق، لكنها تتطلب حجمًا دقيقًا جدًا للثقب السابق، وتزييتًا مناسبًا، وقدرةً كافية على التشكيل.
الخراطة الدائرية للخيوط واللفّ الدائري للخيوط
يستخدم الخراطة اللولبية مسارات متزامنة لصنع الخيوط الخارجية والخيوط الداخلية التي يسهل الوصول إليها على الأجزاء الدوّارة. وهي تتحكم بشكل جيد في القطر والخطوة والاتجاه والأشكال الخاصة. أما اللف اللولبي فهو خيار متخصص للخيوط الخارجية الطويلة والنحيلة أو ذات الخطوة العالية. وكلاهما يتطلب تثبيتًا صلبًا للقطعة وضبطًا دقيقًا للمزامنة.
الطحن الدائري للخيوط على مراكز التشغيل الآلي بالتحكم الرقمي
يتحرك المخرطة اللولبية على طول مسار حلزوني باستخدام قاطع دوار. ويتحكم حركة X-Y في القطر، بينما تُنشئ حركة Z الخطوة. ويمكن لأداة أحادية النقطة غالبًا قطع عدة أقطار بنفس الخطوة، وقد تنتج خيوطًا داخلية أو خارجية أو ذات اتجاه يميني أو يساري. كما تتيح تعويضات مسار الأداة تصحيحًا محكمًا للملاءمة، كما أن احتمال انحصار قاطع مكسور أقل منه في المثقاب. لكن المقابل هو زيادة البرمجة وضرورة وجود آلة قادرة على الاستيفاء الدقيق.
كيف تؤثر أنواع الخيوط على التصميم واختيار المواد؟
يعتمد أداء الخيوط على الهندسة ومواد القطعة. فقد تنسلخ خيط قصير في سبيكة ناعمة، بينما قد يعاني خيط دقيق في مادة لزجة من انسداد الرقائق أو تمزق الجوانب. لذلك ينبغي اختيار النوع القياسي، والخطوة، وسمك الجدار، والحمل، وطريقة التجميع، والتشطيب معًا.
خطوة الخيط، مدى التشابك، وسمك الجدار
الخطوات الخشنة أكثر تسامحًا مع التلوث، بينما توفر الخطوات الدقيقة حركة أصغر في كل دورة وتحافظ على قطر أكبر لقلب الخيط الخارجي. ولا يعني الدقة تلقائيًا قوة أكبر؛ فالقوة تعتمد على المواد، ومدى التشابك، وهندسة القاعدة، والحمل. وقد تتشوه الخيوط القريبة من الجدران الرقيقة، لذا يجب أن يكون المخزون المحيط والتثبيت كافيين.
سلوك المادة أثناء إنشاء الخيوط
قد تدعم السبائك اللدنة التشكيل بالخراطة، بينما تحتاج المواد الهشة عادةً إلى القطع. يمكن للستانلس ستيل أن يزداد صلابة أثناء التشغيل ويُنتج رقائق طويلة؛ أما التيتانيوم فيركز الحرارة قرب الحافة؛ وقد تفضل المواد المُقسّاة المخرطة اللولبية على الخراطة. أما البلاستيك فيحتاج إلى ضبط الحرارة، وإزالة النتوءات، واستعادة المرونة، ومنع التشوه الناتج عن التثبيت.
الاحتياطات المتعلقة بالطلاءات والمعالجات السطحية
تقلل الطلاءات بعد التشغيل من المساحة الحرة، خاصة في الخيوط الصغيرة والدقيقة والمتطابقة بدقة. ويجب أن تُوضح المخططات ما إذا كانت المتطلبات تنطبق قبل أو بعد التشطيب، وما إذا كان يلزم استخدام القناع. فتجاهل التراكم قد يؤدي إلى فشل المقياس، بينما قد يسبب التعويض المفرط ملاءمة فضفاضة. ويمكن النظر في استخدام إدراجات لولبية عندما تتطلب عمليات التجميع المتكررة، أو المادة الأم الناعمة، أو قابلية الإصلاح، سطحًا داخليًا للتشابك أكثر متانة.
ما الذي ينبغي فحصه قبل تشغيل الخيوط؟
يبدأ التشغيل الموثوق به بمعلومات تصميم كاملة وإعداد صحيح. قبل البدء بالإنتاج، يجب التأكد من المعيار، والحجم، والدرجة، والعمق، ونوع اللولب (اليد اليمنى أو اليسرى)، وعدد اللفات عند البداية، والمواد، وحالة السطح النهائية، وطريقة الفحص.
معلومات الرسم والإشارات الخاصة بالخيوط
يحدد التعليق الكامل معيار الخيط والمتطلبات غير القياسية. تحتاج الثقوب العمياء إلى كلٍ من عمق الخيط القابل للاستخدام وعمق الحفر الكلي لتوفير مساحة لدخول الأداة وخروج الرقاقة. وقد تحتاج الخيوط الخارجية إلى منطقة تحت القطع أو منطقة انحراف. ويجب تحديد موضع التوقيت ونقطة البداية عندما يكون المحاذاة أمرًا مهمًا.
تحضير الثقوب والأقطار
يتحكم قطر الثقب الأولي في حمل الخراطة ودرجة التلامس على الجوانب. فالصغرى جدًا ترفع عزم الدوران وخطر الانكسار؛ أما الكبرى فتضعف التلامس. وتُعد مفاتيح الخراطة ذات الشكل الخاص حساسة بشكل خاص. كما يتطلب الخراطة قطرًا أوليًا صحيحًا، ومسافة تخفيف، وتمركزًا دقيقًا، بينما يحتاج الطحن اللولبي إلى مساحة كافية للقاطع دون الإخلال بالقطر الصغير المطلوب.
تخطيط الفحص قبل الإنتاج
قم بإجراء الفحص التخطيطي قبل اختيار الأداة. تعد مقاييس GO وNO-GO فعّالة، لكنها لا تكشف عن كل عيب. قد تكون هناك حاجة إلى قياسات الملعب والقطر، أو استخدام البصريات، أو أسلاك قياس الخيوط، أو مقاييس التجويف، أو مقاييس التدرج الخاصة. يمكن أن تؤدي النتوءات، وتشوهات الفتحة، والتدرّج، والأوساخ، ودرجات الحرارة إلى نتائج مضللة عند استخدام المقاييس، لذا يجب تنظيف الأجزاء الهامشية واستقرارها قبل إصدار الحكم. كما ينبغي مراجعة مدى وصول الأداة، ومسافة التخليص في المثبت، وزوايا التحضير عند الدخول، والتخليص السفلي، وإمكانية إزالة النتوءات قبل إطلاق برنامج التحكم الرقمي.
ما الذي يجعل تشغيل الخيوط باستخدام التحكم الرقمي صعبًا؟
يجمع التشغيل اللولبي بين الحواف الضيقة، والتلامس المتكرر، والهندسة الدقيقة، وضيق مساحة الرقاقة. فقد يبدو الخيط مقبولًا ومع ذلك يحتوي على ملعب غير صحيح، أو تدرّج، أو شكل جانبي غير سليم، أو عمق غير كافٍ للاستخدام.
كسر الأدوات والتحكم في النشارة
يُعد انكسار المثقاب أمرًا خطيرًا لأن الأداة تدخل في كامل محيط الخيط وقد تعلق داخله. كما أن انسداد الرقاقة يشكل خطرًا في الثقوب العمياء والعميقة. وقد تخدش رقاقات الخراطة الجوانب أو تلتف حول الجزء، بينما قد يؤدي دخول القاطع اللولبي السيئ إلى ترك آثار أو زيادة الحمل على القاطع. وتؤثر المبردات، ونمط المجرى، واتجاه القطع، وعملية السحب على الموثوقية.
الانحراف، الاهتزاز، وخطأ الشكل الظاهري
تسمح الأدوات طويلة المدى، والثقوب الضيقة، والجدران الرقيقة، ووسائل تثبيت العمل الضعيفة بحدوث انحراف، مما ينتج عنه تدرّج، أو اهتزاز، أو تلامس غير متساوٍ على الجوانب. كما تُحدث الأشكال المثلثية، والشبه منحرف، والدعامة أحمالًا أكبر أو غير متناظرة. كما أن الخيوط متعددة اللفات وذات الميل العالي تضخم أخطاء المزامنة والفهرسة.
الثقوب العمياء والمواد الصعبة
تتطلب الثقوب العمياء وجود خيط قابل للاستخدام بالقرب من القاع، لكنها تترك مساحة ضئيلة للرقاقة؛ لذلك يجب أن يتجاوز عمق الحفر عمق الخيط الكامل. وتسبب الفولاذ المقاوم للصدأ، والتيتانيوم، والسبائك المُقسّاة، والبلاستيك المُملوء مشكلات مختلفة في التآكل والحرارة والرقائق. وقد يؤدي إعادة قطع المواد المُقسّاة إلى تفاقم الفشل، لذا يجب أن تتطابق المعايير مع المادة الفعلية. كما أن العيوب الصغيرة عند نقطة الدخول قد تضر بالمقاييس أو بالأجزاء المُتزامنة، مما يجعل التشطيب المُتحكم فيه للحواف وإزالة النتوءات جزءًا من عملية التشغيل اللولبي.
كيف يمكن حل مشكلات تشغيل الخيوط؟
إن أفضل حل هو مواءمة العملية مع نوع الخيط. فالهندسة المستقرة، والأدوات الصحيحة، والدخول المُتحكم فيه، والإعداد الدقيق، والفحص أثناء العملية أكثر فعالية من مجرد تقليل السرعة.
اختر العملية التي تتمحور حول المخاطر واحتياجات الإنتاج
استخدم الخيوط اللولبية للثقوب الداخلية القياسية الصغيرة عندما تكون السرعة والتكلفة هما العاملان الأساسيان. يناسب طحن الخيوط الأجزاء باهظة الثمن، والأقطار الأكبر، والمواد الصلبة، والأسطح المتقطعة، أو عدة مقاسات تشترك في نفس الملعب. يناسب الخراطة الخيوط الخارجية الدورانية والثقوب التي يسهل الوصول إليها. أما الخيوط اللولبية بالتشكيل فتُزيل النشارة من المعادلة، لكنها تتطلب مادة لدنة، وحجم ثقب مناسب، وتزييتًا جيدًا.
التحكم في مسار الأداة، وسائل التبريد، وحمل القطع
تقلل حركات الدخول والخروج السلسة من علامات الطحن اللولبي. وفي الخراطة، يوزع الإدخال المناسب التآكل ويحسّن تشكّل الرقائق. يتطلب الخيوط الثابتة تزامنًا دقيقًا بين سرعة المغزل والتغذية؛ وقد يعوّض الحامل المناسب اختلال المحاذاة المحورية الصغير. كما أن سائل التبريد المار عبر الأداة أو الموجّه جيدًا يزيل الرقائق ويحدّ من الحرارة.
استخدم القياس لإجراء تصحيحات محكمة
غالبًا ما يمكن تصحيح خيط مطحون أو مخرط ضيق قليلًا باستخدام إزاحة صغيرة للتآكل ثم إجراء مرور آخر. أما الخيوط المخروطة فتسمح بتعديل أقل، لذا يجب التأكد مسبقًا من صحة حجم المثقاب، وحالة المسمار، وسلوك الحامل، والتزامن. سجّل نتائج المقاييس مقابل عمر الأداة وعمقها لتحديد اتجاهات التآكل. ينبغي أن تتحقق عملية فحص العينة الأولى من العمق والملاءمة وسلوك التزاوج قبل تشغيل دفعة كاملة.
كيف تُقارن الخيوط بميزات الوصلات الأخرى المعالجة بالماكينات؟
يمكن للخيوط، والثقوب ذات التركيب بالضغط، وثقوب الدبوس أن تشارك جميعًا في التجميع، لكنها تحل مشكلات مختلفة. ويعتمد الاختيار على قابلية الفك، ودقة التمركز، ومسار الحمل.
مقارنة الخيوط مع ثقوب التثبيت بالضغط
المفصل الملولب قابل للفك ويولد قوة تثبيت عن طريق الشد، لكنه يعرّض إلى مخاطر التفكك والتآكل والانزلاق. أما التركيب بالضغط فيعتمد على التداخل الأبعادي لإنشاء وصلة مدمجة دون استخدام مثبت لولبي. وتؤثر قوة التجميع، والتشوه، والتشطيب، ودرجة الحرارة عليه بشكل كبير، وقد يؤدي الفك المتكرر إلى إتلاف هذا التركيب.
مقارنة الخيوط مع ثقوب دبوس الوصلة
تُستخدم ثقوب الدبوس أساسًا لتثبيت الأجزاء في مواقعها. وتتحكم المسامير الدقيقة في الموقع القابل للتكرار وتقاوم القص دون الاعتماد على هامش التحرّك الخاص بالمثبت. أما الخيوط فهي تولّد قوة تثبيت، لكنها لا ينبغي أن توفر عادةً موقعًا دقيقًا. وغالبًا ما تعتمد التجميعات القوية على الدبابيس للمحاذاة وعلى الخيوط للتثبيت.
متى يكون التصميم المدمج أفضل
تُعد الميزات المدمجة مفيدة عندما تكون المحاذاة، وإمكانية الصيانة، ونقل الحمل أمورًا مهمة جميعًا. إذ يمكن للدرز أن يتحمل الحمل الشعاعي، وللدبوس أن يحدد الموقع، وللخيط أن يحافظ على الثبات. إن الفصل بين الوظائف يتيح تحديد تفاوتات واقعية ويمنع أن يُبالغ في تحديد مواصفات خيط واحد ليؤدي وظائف متعددة مثل التثبيت، والختم، والوظيفة الإنشائية في آن واحد. كما أن أخاديد حلقات التثبيت والدرزات قد توفر أيضًا تثبيتًا محوريًا دون الحاجة إلى دوران متكرر، لكنها تختلف عن الخيوط من حيث إمكانية الصيانة، وقدرة التحميل، ومتطلبات التجميع.
الخاتمة
يتطلب اختيار أحد أنواع الخيوط الكثيرة أكثر من مجرد مطابقة القطر الاسمي. إذ يتعين على المصمم تحديد الشكل المطلوب، والخطوة، والملاءمة، واليد، وعدد البدايات، ودرجة التشابك، وطريقة الختم، وسلوك المادة، وحالة التشطيب. ثم يتعين على المصنع اختيار عملية الخيوط بالتخريم، أو الخراطة، أو الطحن اللولبي، أو التشكيل، أو غيرها من العمليات التي تتحكم في المخاطر والتكاليف. إن التوضيحات الواضحة، وإمكانية الوصول الكافية للأدوات، والإعداد الصحيح للثقب، والفحص المخطط له، تمنع معظم حالات فشل الخيوط.
الأسئلة الشائعة
أنت خبير في الترجمة في مجال التشغيل الميكانيكي. قم بترجمة المحتوى. احتفظ بكل فاصل <<>> دون تغيير. حافظ على فواصل الأسطر. أعد الترجمة فقط، دون أي شرح.
لا تُعدّ أي من الطريقتين أفضل بشكل عام. عادةً ما يكون الخيوط بالطرق أسرع بالنسبة للخيوط الداخلية الصغيرة الشائعة. أما الطحن اللولبي فيتيح تعديل القطر، ويقلل من خطر انحصار الأداة، كما يوفّر مرونة أكبر عند التعامل مع القطع باهظة الثمن، أو المواد الصلبة، أو عدة أقطار تشترك في نفس الميل.
هل يمكن لآلة طحن واحدة للخيوط أن تقطع عدة مقاسات من الخيوط؟
يمكن لمطحنة الخيوط أحادية النقطة غالبًا معالجة عدة أقطار بنفس الملعب، بشرط أن يتناسب القاطع مع أصغر ثقب وأن يتطابق الشكل المطلوب. أما القواطع متعددة الصفوف فهي أقل مرونة لكنها قد تقلل من زمن الدورة.
لماذا يحتاج الثقب الملولب إلى عمق حفر إضافي؟
يحتاج الأداة إلى مساحة لمسار اللف، وللخيوط السفلية غير الكاملة، وللشظايا. لذلك فإن العمق الفعال للخيط الكامل يكون أقصر من العمق الكلي للثقب المحفور، خاصة في الثقوب الغائرة.
هل ينبغي فحص الخيوط قبل أو بعد الطلاء؟
يجب أن يحدد الرسم حالة النهاية المطلوبة. وعندما يؤثر تراكم الطلاء على التوافق، يصبح الفحص بعد التشطيب أو احتساب هامش واضح قبل التشطيب ضروريًا.
كلمات مفتاحية مرتبطة بمحركات البحث
تُدعم مجموعة الكلمات المفتاحية التالية نية البحث المتعلقة باختيار الخيوط، وعمليات التحكم الرقمي بالآلات، والتصميم، والجودة، واستكشاف الأخطاء وإصلاحها، دون قصر المقال على معيار واحد للخيوط.
الكلمات الأساسية الرئيسية والكلمات الأساسية الطويلة
يمكن استخدام هذه العبارات في بيانات التعريف الخاصة بالصفحة، والروابط الداخلية، والمقالات الداعمة، ونص الوصف البديل للصور، حيث تتناسب بشكل طبيعي مع المحتوى.