
Les filetages figurent parmi les caractéristiques fonctionnelles les plus courantes sur les pièces usinées CNC, et pourtant l’expression “ types de filetages ” peut renvoyer à plusieurs classifications distinctes. Un concepteur peut faire référence aux dimensions métriques versus unifiées, aux profils en V versus trapézoïdaux, aux filetages intérieurs versus extérieurs, aux filetages de tuyauterie droits versus coniques, ou encore aux filetages à rotation droite versus gauche. Chaque choix influence la direction des charges, le comportement lors de l’assemblage, l’étanchéité, le choix des outils, la durée du cycle ainsi que les contrôles dimensionnels. Ce guide explique les principaux types de filetages utilisés dans l’usinage CNC sur mesure et met en relation la géométrie du filetage avec les décisions pratiques de fabrication. Il aborde également des questions récurrentes concernant le fraisage de filetage versus le taraudage, la profondeur des trous borgnes, la marge de revêtement, les résultats des calibres, ainsi que les raisons pour lesquelles un filetage apparemment correct peut toutefois échouer lors de l’assemblage.
Qu’est-ce que les filetages en usinage CNC ?
Un filetage usiné est une arête ou une rainure hélicoïdale formée sur un diamètre extérieur ou à l’intérieur d’un alésage. Il permet un engagement contrôlé par rotation, mais le diamètre nominal seul ne suffit pas à définir ses performances. Le pas, l’avance, l’angle de flanc, le diamètre nominal, la longueur du filetage, la classe de tolérance et l’état de surface influencent tous l’ajustement et le transfert de charge.
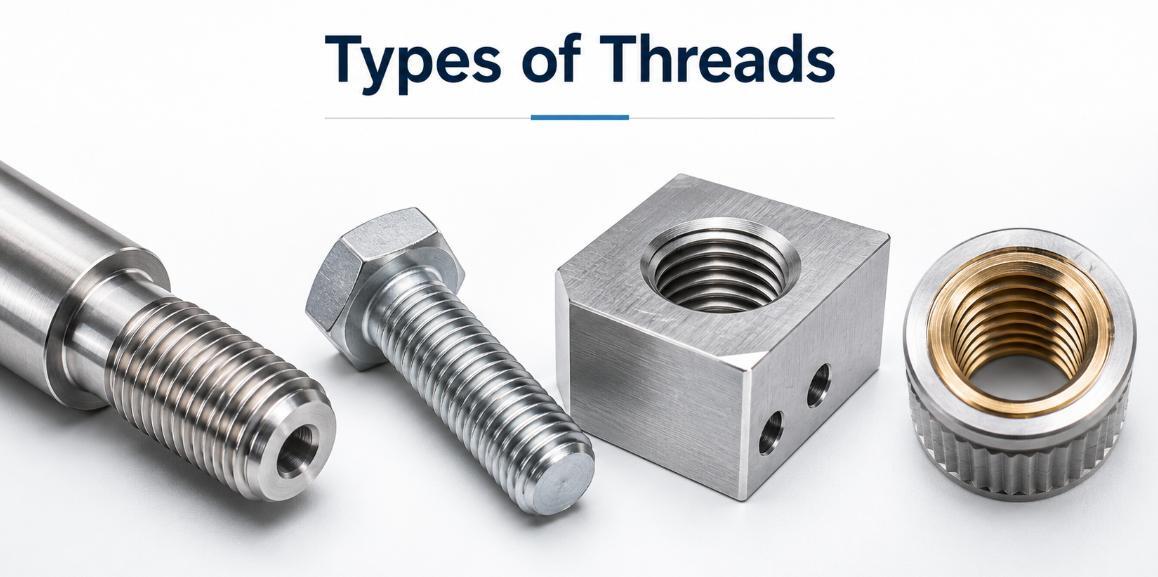
Géométrie du filetage en tant qu’élément usiné
Dans la production CNC, le filetage est une caractéristique de précision. La machine doit synchroniser le mouvement de l’outil avec la rotation de la broche ou suivre une hélice programmée. Des erreurs concernant le diamètre nominal, l’avance ou la conicité peuvent entraîner du jeu, des interférences, des fuites ou une charge inégale.
Les dimensions qui contrôlent l’ajustement du filetage
Les diamètres majeur et mineur déterminent respectivement les limites extérieures et internes, tandis que le diamètre nominal joue principalement un rôle dans l’ajustement fonctionnel. Le pas correspond à l’espacement entre deux formes adjacentes ; l’avance représente la distance axiale parcourue par tour. Ces deux paramètres sont identiques pour un filetage à simple entrée, mais diffèrent pour les conceptions à entrées multiples. Les plans doivent indiquer la norme, la classe de tolérance, la longueur d’engagement, le sens de rotation, le nombre d’entrées et la marge de finition afin que le filetage soit compatible avec son élément associé. La qualité du filetage dépend également de l’alignement de l’axe et du balancement. Une découpe correcte d’un profil sur un diamètre excentrique peut néanmoins provoquer un blocage, une usure irrégulière ou un non-respect des exigences d’assemblage concentrique. C’est pourquoi l’inspection des filetages doit évaluer à la fois les dimensions et la relation géométrique par rapport au système de références de la pièce.
Quels sont les principaux types de filetages ?
Les types de filetages se classent selon le profil, la norme, l’emplacement, le sens de rotation, le nombre d’entrées, ainsi que la forme droite ou conique. Ces appellations sont liées mais non interchangeables. Par exemple, M10 × 1,5 désigne une taille de filetage métrique en V, tandis que « intérieur », « droit » et « simple entrée » précisent sa configuration.
Types de filetages classés selon leur profil
Le profil du filetage détermine la manière dont les efforts se transmettent par les flancs et indique si cette caractéristique est principalement destinée à la fixation, au mouvement linéaire, à la charge unidirectionnelle, au nettoyage répété ou à l’étanchéité des fluides. Les profils les plus pertinents pour les composants usinés en CNC sont résumés ci-dessous.
| Profil du filet | Géométrie typique | Objectif commun | Considération d’usinage |
| Filetages V métriques et unifiés | Flancs symétriques à 60° | Fixation et réglage généraux | Largement pris en charge par les tarauds, les inserts, les calibres et les fraiseuses à fileter |
| Filets de type Whitworth | Forme arrondie à 55° | Équipements hérités et certains systèmes de tuyauterie | Nécessite l’outil de profil approprié ainsi qu’un calibre spécifique à la norme |
| Filetages Acme ou trapézoïdaux | Flancs trapézoïdaux larges | Vis sans fin, brides et transmission de puissance | Des forces de coupe plus importantes et un soin particulier au dégagement des flancs sont requis |
| Filets buttress | Flancs asymétriques de charge et de jeu | Charge axiale élevée principalement dans une seule direction | L’orientation de l’outil et la précision relative aux flancs chargés sont essentiels |
| Filets ronds | Crête et fond arrondis | Environnements sales, assemblage répété et service sujet aux chocs | Un outillage spécial de forme est souvent nécessaire |
| Filets pour tuyauterie | Lisses ou coniques, dépendant de la norme | Connexions fluides et systèmes d’étanchéité | Le cône, la troncature, le plan de jauge et la méthode d’étanchéité doivent être maîtrisés |
Types de filetages classés selon leur disposition
Les filetages internes sont réalisés à l’intérieur des trous, tandis que les filetages externes sont formés sur les diamètres extérieurs. Les filetages droits sont la norme ; les filetages gauches sont utilisés lorsque la rotation de la machine risque de desserrer un filetage standard ou lorsque des ajustements conjoints exigent un mouvement opposé. Les filetages multi‑start utilisent deux hélices ou plus pour augmenter la course axiale par tour sans adopter un profil extrêmement grossier.
Filetages droits et filetages coniques
Les filetages droits maintiennent un diamètre constant et nécessitent généralement un joint séparé dans les systèmes fluides. Les filetages coniques pour tuyaux modifient leur diamètre le long de l’axe et se resserrent par interférence, mais leur étanchéité dépend encore de la norme, du produit d’étanchéité, du taux d’engagement, des matériaux et de la pression. Il ne faut jamais mélanger des familles de filetages d’apparence similaire. La désignation du filetage doit toujours être vérifiée par rapport à la pièce correspondante et à la norme applicable, plutôt que choisie uniquement en fonction de son apparence.
Quelles fonctions remplissent les filetages usinés ?
La fonction requise doit être définie avant de choisir une norme de filetage ou une méthode d’usinage. Des problèmes surviennent lorsqu’un filetage de fixation est utilisé pour le contrôle du mouvement, ou lorsqu’on attend d’un filetage qu’il assure l’étanchéité sans interface d’étanchéité clairement définie. L’usinage CNC permet d’adapter le diamètre, l’ajustement, la longueur et la géométrie environnante à l’application spécifique.
Fixation, réglage et assemblage contrôlé
Pour une fixation amovible, le couple appliqué génère une charge de serrage axiale. Les pas fins offrent un déplacement axial moindre par tour et peuvent préserver le diamètre de base, tandis que les filetages larges tolèrent généralement mieux la saleté et les dommages mineurs. La résistance des matériaux, l’engagement, les vibrations et la fréquence d’assemblage restent déterminants dans le choix final.
Transmission de mouvement et support de charge
Les filetages Acme et trapézoïdaux convertissent la rotation en déplacement linéaire et supportent des contacts glissants répétés. Les filetages buttress résistent à de fortes charges axiales principalement dans une seule direction. Les filetages multi‑start augmentent la course par tour lorsque la vitesse prime sur l’avantage mécanique.
Fonctions d’étanchéité et de positionnement
Les filetages peuvent également retenir des inserts, fixer une position axiale ou connecter des passages de fluide. De nombreux systèmes à filetage droit assurent l’étanchéité grâce à un joint torique, un joint plat, un cône, une épaulement ou une surface plane plutôt qu’aux flancs. Dans de tels designs, la surface d’étanchéité peut nécessiter une rugosité, une planéité ou une concentricité plus strictes que celles du filetage, qui assure principalement la retenue. Séparer les fonctions de retenue, de positionnement et d’étanchéité améliore généralement la maîtrise des tolérances et facilite le diagnostic des défauts.
Quels procédés CNC créent des filetages ?
Les filetages sont produits sur des tours CNC, des fraiseuses, des centres de fraisage‑tournage et des machines de type suisse. Le choix de la méthode dépend de l’emplacement interne ou externe, du diamètre, du pas, de la géométrie, du matériau, de la quantité, des tolérances ainsi que des conséquences d’une défaillance de l’outil.
Taraudage CNC et taraudage par formage
Le taraudage par coupe est rapide et économique pour les filetages internes courants. Les tarauds à pointe hélicoïdale poussent les copeaux vers l’avant dans de nombreux trous débouchants, tandis que les tarauds à cannelures hélicoïdales entraînent les copeaux vers l’entrée dans les trous borgnes. Les tarauds à formage déplacent le matériau ductile sans produire de copeaux, mais exigent une taille de pré-trou strictement contrôlée, une lubrification adéquate ainsi qu’une bonne formabilité.
Tournage de filetages et fraisage de filetages
L’usinage de filets par tournage utilise des passes synchronisées pour réaliser des filetages externes et des filetages internes accessibles sur des pièces rotatives. Il permet un contrôle précis du diamètre, du pas, du sens de rotation et des profils spéciaux. Le filetage par tourbillonnement est une option spécialisée pour les filetages externes longs, minces ou à grand pas. Dans les deux cas, un serrage rigide de la pièce et une synchronisation précise sont indispensables.
Fraisage de filetages sur centres d’usinage CNC
Le fraisage de filets fait avancer une fraise rotative selon une trajectoire hélicoïdale. Le mouvement X-Y contrôle le diamètre, tandis que le mouvement Z définit le pas. Un outil à pointe unique peut souvent usiner plusieurs diamètres avec un même pas et produire des filetages internes, externes, droits ou gauches. Les décalages de trajectoire permettent d’ajuster avec précision l’ajustement, et une fraise cassée risque moins de rester bloquée qu’un taraud. L’inconvénient réside dans une programmation plus complexe et dans le besoin d’une machine capable d’interpolation rigide.
Comment les types de filetages influencent-ils la conception et le choix des matériaux ?
Les performances d’un filetage dépendent de sa géométrie et du matériau de la pièce. Un filetage court peut se dénuder dans un alliage tendre, tandis qu’un filetage fin dans un matériau collant peut subir un bourrage de copeaux ou des flancs déchirés. Il convient donc de choisir conjointement le type standard, le pas, l’épaisseur de paroi, la charge, la méthode d’assemblage et la finition.
Pas, engagement et épaisseur de paroi des filetages
Les pas grossiers tolèrent mieux la contamination, tandis que les pas fins offrent un déplacement moindre par tour et préservent davantage le diamètre du noyau du filetage externe. Un pas fin n’est pas automatiquement synonyme de résistance accrue ; celle-ci dépend à la fois des matériaux, de l’engagement, de la géométrie de la racine et des charges appliquées. Les filetages proches de parois minces peuvent se déformer, aussi l’alimentation périphérique et le serrage doivent être suffisants.
Comportement des matériaux lors du filetage
Les alliages ductiles peuvent supporter le taraudage à formage, tandis que les matériaux fragiles nécessitent généralement un usinage. L’acier inoxydable peut durcir sous l’effort et produire de longs copeaux ; le titane concentre la chaleur près du bord ; les matériaux trempés privilégient souvent le fraisage de filets au taraudage. Les plastiques requièrent un contrôle rigoureux de la chaleur, des bavures, de la récupération élastique et des déformations induites par le serrage.
Prévisions relatives aux revêtements et traitements de surface
Les revêtements post-usinage réduisent l’interférence, en particulier sur les petits filetages fins et à ajustement serré. Les plans doivent indiquer si les exigences s’appliquent avant ou après la finition, ainsi que si un masquage est nécessaire. Ignorer ces accumulations peut entraîner une défaillance des calibres ; une compensation excessive risque quant à elle de provoquer un ajustement trop lâche. Les inserts filetés peuvent être envisagés lorsque l’assemblage répété, un matériau parent tendre ou la possibilité de réparation exige une surface d’engagement interne plus durable.
Que faut-il vérifier avant d’usiner des filetages ?
Une usinage fiable commence par des informations de conception complètes et une préparation adéquate. Avant la production, il convient de confirmer le standard, la dimension, la classe, la profondeur, le sens de rotation, le nombre de démarrages, le matériau, l’état de la finition ainsi que la méthode d’inspection.
Informations de dessin et annotations relatives aux filetages
Un repère complet indique la désignation du filetage ainsi que les exigences non standard. Les trous borgnes nécessitent à la fois une profondeur utile du filetage et une profondeur totale de perçage pour permettre l’entrée de l’outil et l’espace nécessaire aux copeaux. Les filetages extérieurs peuvent requérir un sous‑filet ou une zone de déport. La position de calage et le point de départ doivent être spécifiés lorsque l’alignement est critique.
Préparation des trous et des diamètres
Le diamètre du trou préalable conditionne la charge lors du taraudage et l’engagement des flancs. Trop petit augmente le couple et le risque de casse ; trop grand affaiblit l’engagement. Les tarauds à forme sont particulièrement sensibles. Lors du tournage, il faut choisir le diamètre de départ adéquat, assurer le relief et la concentricité, tandis que le fraisage de filets exige un jeu suffisant entre la fraise et la pièce sans toutefois violer le diamètre nominal requis.
Planification des inspections avant production
Planifiez l’inspection avant le choix de l’outil. Les calibres GO et NO‑GO sont efficaces mais ne détectent pas tous les défauts. Il peut être nécessaire d’utiliser des mesures pas‑diamètre, des systèmes optiques, des micromètres à filetage, des jaugeurs d’alésage ou des jauges spécialisées pour les cônes. Les bavures, les ébavurages en cloche, les conicités, la saleté et les variations de température peuvent fausser les résultats des calibres ; nettoyez donc et stabilisez les pièces marginales avant toute décision. Il convient également d’examiner la portée de l’outil, le jeu du porte‑outil, les chanfreins d’entrée, l’espace au fond et l’accès au débavurage avant la mise en service du programme CNC.
Qu’est-ce qui rend le taraudage CNC difficile ?
Le taraudage combine des arêtes étroites, un engagement répété, une géométrie serrée et un espace limité pour les copeaux. Un filetage peut paraître conforme tout en présentant un pas‑diamètre incorrect, une conicité, une forme des flancs ou une profondeur utile insuffisante.
Rupture d’outils et contrôle des copeaux
La rupture du taraud est grave, car l’outil engage toute la circonférence et peut rester bloqué. L’accumulation de copeaux est dangereuse dans les trous borgnes et profonds. Les copeaux issus du tournage peuvent rayer les flancs ou s’enrouler autour de la pièce, tandis qu’une mauvaise entrée lors du fraisage de filets peut laisser des marques ou surcharger la fraise. Le refroidissement, le type de cannelure, le sens de coupe et la rétraction influencent la fiabilité.
Déflection, vibrations et erreurs de profil
Les outils à longue portée, les petits alésages, les parois minces et un serrage insuffisant favorisent la déflexion, entraînant des conicités, des vibrations ou un contact inégal des flancs. Les profils Acme, trapézoïdal et buttress génèrent des charges plus importantes ou asymétriques. Les filetages multi‑start et à grande avance amplifient également les erreurs de synchronisation et d’indexation.
Trous borgnes et matériaux difficiles
Les trous borgnes exigent un filetage utilisable près du fond tout en offrant peu d’espace pour les copeaux ; la profondeur de perçage doit donc dépasser la profondeur du filetage complet. L’acier inoxydable, le titane, les alliages trempés et les plastiques chargés posent des problèmes distincts d’usure, de chaleur et de copeaux. Retraiter un matériau durci par travail peut aggraver les défaillances ; les paramètres doivent donc correspondre au matériau réel. De petits défauts à l’entrée peuvent également endommager les calibres ou les pièces associées, rendant indispensable un chanfreinage contrôlé et l’élimination des bavures dans le processus de taraudage.
Comment résoudre les problèmes de taraudage ?
La meilleure solution consiste à adapter le procédé au filetage. Une géométrie stable, des outils appropriés, une entrée maîtrisée, une préparation précise et une inspection en cours de fabrication s’avèrent bien plus efficaces que la simple réduction de la vitesse.
Choisissez le procédé en fonction des risques et des besoins de production
Utilisez le taraudage pour les petits filetages intérieurs standards lorsque la vitesse et le coût sont prioritaires. Le fraisage de filets convient aux pièces coûteuses, aux diamètres plus grands, aux matériaux durs, aux surfaces interrompues ou aux pièces de plusieurs tailles partageant le même pas. Le tournage s’adapte aux filetages extérieurs rotatifs et aux alésages accessibles. Le taraudage à forme élimine les copeaux de l’équation, mais exige un matériau ductile, un diamètre de trou correct et une lubrification adéquate.
Contrôle du parcours d’outil, du liquide de refroidissement et de la charge de coupe
Des mouvements d’entrée et de sortie en douceur réduisent les marques dues au fraisage des filetages. En tournage, une avance adéquate répartit l’usure et améliore la formation des copeaux. Le taraudage rigide exige une synchronisation précise entre la broche et l’avance ; un porte-outil approprié peut compenser de faibles désalignements axiaux. Un refroidissement traversant ou bien dirigé évacue les copeaux et limite la chaleur.
Utiliser la mesure pour effectuer des corrections contrôlées
Un filetage fraisé ou tourné légèrement serré peut souvent être corrigé par un petit décalage d’usure suivi d’une nouvelle passe. Les filetages taraudés autorisent moins de réglages ; il est donc essentiel que la taille du foret, l’état du taraud, le comportement du porte-outil et la synchronisation soient corrects dès le départ. Enregistrer les résultats des mesures par rapport à la durée de vie de l’outil et à la profondeur afin d’identifier les tendances d’usure. L’inspection du premier article doit vérifier la profondeur, l’ajustement et le comportement d’assemblage avant de procéder à la fabrication d’un lot complet.
Comment les filetages se comparent-ils aux autres caractéristiques d’assemblage usinées ?
Les filetages, les trous à emboîtement pressé et les trous à tourillon peuvent tous participer à l’assemblage, mais ils répondent à des problématiques différentes. Le choix dépend de la possibilité de démontage, de la précision de positionnement et du chemin de charge.
Comparaison entre filetages et trous à emboîtement
Une jointure filetée est démontable et génère une force de serrage lors du vissage, mais elle expose à des risques de desserrage, d’usure et de dénudation. Un assemblage par emboîtement pressé repose sur une interférence dimensionnelle pour obtenir un joint compact sans fixation filetée. La force d’assemblage, la déformation, la finition et la température influencent fortement ce type d’assemblage, et des démontages répétés peuvent altérer l’ajustement.
Comparaison entre filetages et trous pour goujons
Les trous à tourillon servent principalement à positionner les pièces. Des goupilles de précision assurent une position reproductible et résistent aux cisaillements sans dépendre du jeu des fixations. Les filetages créent une force de serrage mais ne devraient généralement pas assurer une localisation précise. Les assemblages robustes utilisent souvent des tourillons pour l’alignement et des filetages pour le serrage.
Quand une conception combinée est préférable
Les caractéristiques combinées sont utiles lorsque l’alignement, la facilité d’entretien et le transfert de charge revêtent une importance égale. Une épaulement peut supporter une charge radiale, un tourillon assurer la positionnement, et un filetage garantir la retenue. Séparer ces fonctions permet d’appliquer des tolérances réalistes et d’éviter qu’un même filetage soit surdimensionné pour assumer simultanément des rôles de positionnement, d’étanchéité et de support structurel. Les rainures pour bagues de retenue et les épaulements peuvent également offrir une retenue axiale sans nécessiter de rotation répétée, mais ils présentent des exigences distinctes en matière de maintenance, de capacité de charge et d’assemblage par rapport aux filetages.
Conclusion
Choisir parmi les nombreux types de filetages requiert plus que simplement correspondre au diamètre nominal. Le concepteur doit définir le profil requis, le pas, l’ajustement, le sens de rotation, le nombre de pas initiaux, l’engagement, la méthode d’étanchéité, le comportement du matériau et l’état de la surface. Le fabricant doit ensuite sélectionner le taraudage, le tournage, le fraisage de filetage, le formage ou un autre procédé capable de maîtriser les risques et les coûts. Des indications claires, un accès suffisant aux outils, une préparation adéquate des trous et une inspection planifiée permettent d’éviter la plupart des défaillances liées aux filetages.
FAQ
Le fraisage de filetages est-il meilleur que le taraudage ?
Aucune de ces méthodes n’est universellement supérieure. Le taraudage est généralement plus rapide pour les petits filetages internes courants. Le fraisage de filetage offre la possibilité d’ajuster le diamètre, réduit le risque d’encrassement de l’outil et offre une plus grande flexibilité pour les pièces coûteuses, les matériaux durs ou plusieurs diamètres partageant un même pas.
Un même fraisage de filetage peut-il produire plusieurs tailles de filetages ?
Une fraise à filetage à point unique peut souvent usiner plusieurs diamètres avec le même pas, à condition que la fraise s’adapte au plus petit trou et que le profil requis soit compatible. Les fraises à plusieurs rangées sont moins flexibles mais peuvent réduire le temps du cycle.
Pourquoi un trou fileté nécessite-t-il une profondeur de perçage supplémentaire ?
L’outil a besoin d’espace pour son avance, pour les filets inférieurs incomplets ainsi que pour l’évacuation des copeaux. La profondeur utile du filetage est donc inférieure à la profondeur totale du perçage, surtout dans les trous borgnes.
Les filetages doivent-ils être contrôlés avant ou après le revêtement ?
Le dessin doit spécifier l’état final requis. Lorsque l’accumulation du revêtement affecte l’ajustement, il est nécessaire d’effectuer le contrôle après la finition ou d’appliquer une marge pré‑finition clairement calculée.
Mots-clés SEO associés
L’ensemble de mots-clés suivant soutient l’intention de recherche relative au choix des filetages, aux procédés CNC, à la conception, à la qualité et au dépannage, sans limiter l’article à une seule norme de filetage.
Mots-clés principaux et mots-clés de longue traîne
Ces expressions peuvent être utilisées dans les métadonnées des pages, les liens internes, les articles complémentaires et les attributs alt des images, là où elles s’accordent naturellement avec le contenu.