
Gewinde gehören zu den häufigsten Funktionsmerkmalen an CNC‑gefrästen Teilen, doch der Ausdruck „Gewindetypen“ kann mehrere unterschiedliche Klassifizierungen bezeichnen. Ein Konstrukteur kann damit metrische gegenüber Unified‑Größen, V‑förmige gegenüber trapezförmigen Profilen, Innengewinde gegenüber Außengewinden, gerade gegenüber konischen Rohrgewinden oder Rechtsdrehung gegenüber Linksdrehung meinen. Jede dieser Wahlmöglichkeiten beeinflusst die Belastungsrichtung, das Montageverhalten, die Dichtungsfunktion, die Werkzeugauswahl, die Zykluszeit sowie die Prüfung. Dieser Leitfaden erläutert die wichtigsten Gewindetypen, die in der kundenspezifischen CNC‑Bearbeitung verwendet werden, und verknüpft die Gewindegeometrie mit praktischen Fertigungsentscheidungen. Zudem werden häufige Fragen zu Gewindefräsen versus Gewindeschneiden, zur Tiefe von Sacklochgewinden, zum Beschichtungsspielraum, zu Messergebnissen sowie dazu behandelt, warum ein scheinbar korrektes Gewinde bei der Montage dennoch versagen kann.
Was sind Gewinde in der CNC-Bearbeitung?
Ein bearbeitetes Gewinde ist eine schraubenförmige Rippe oder Nut, die entweder auf einem Außendurchmesser oder im Inneren eines Lochs ausgeführt wird. Es ermöglicht ein kontrolliertes Eingreifen durch Drehbewegung, doch der Nenndurchmesser allein definiert die Leistung nicht. Steigung, Führung, Flankenwinkel, Pitch‑Durchmesser, Gewindelänge, Toleranzklasse und Oberflächenbeschaffenheit beeinflussen sämtlich Passung und Kraftübertragung.
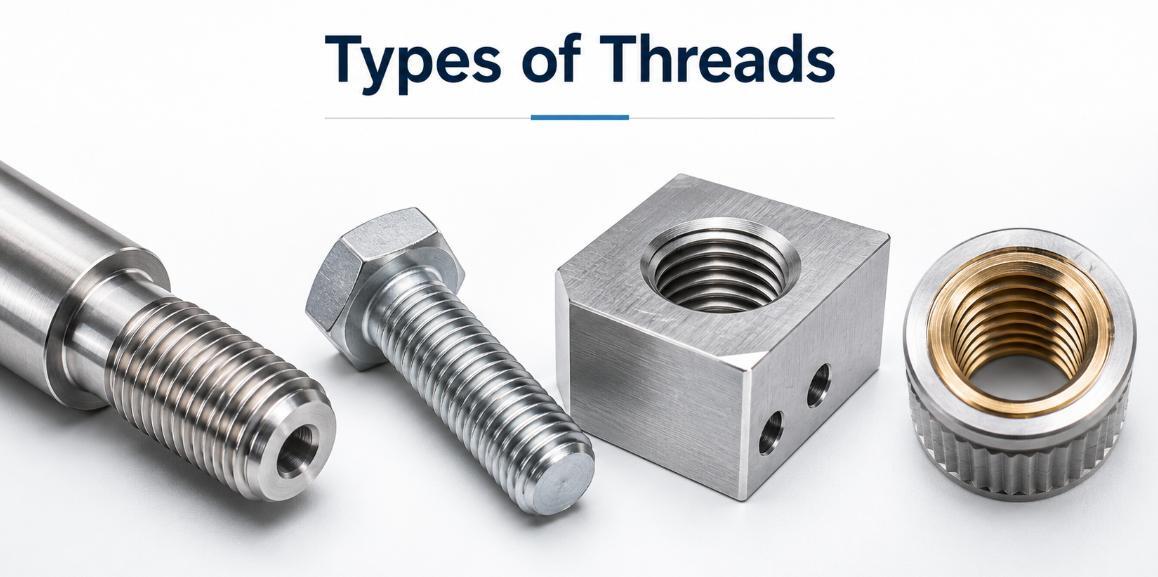
Gewindegeometrie als bearbeitetes Merkmal
In der CNC‑Fertigung ist ein Gewinde ein Präzisionsmerkmal. Die Maschine muss die Werkzeugbewegung mit der Spindeldrehung synchronisieren oder einer programmierten Helix folgen. Fehler bei Pitch‑Durchmesser, Führung oder Konizität können zu Spiel, Interferenz, Undichtigkeiten oder ungleichmäßiger Belastung führen.
Die Abmessungen, die die Passung des Gewindes steuern
Der Haupt‑ und der Nebendurchmesser legen die äußeren und die Wurzelgrenzen fest, während der Pitch‑Durchmesser maßgeblich die funktionale Passung bestimmt. Die Steigung ist der Abstand zwischen benachbarten Formen; die Führung ist der axiale Weg pro Umdrehung. Bei einem einspindeligen Gewinde sind beide gleich, bei mehrspindeligen Ausführungen unterscheiden sie sich. Zeichnungen sollten Standard, Toleranzklasse, Eingriffslänge, Drehrichtung, Anzahl der Windungen sowie Fertigstellungsspielraum angeben, damit das Gewinde mit dem Gegenstück übereinstimmt. Die Gewindequalität hängt zudem von der Achsausrichtung und dem Rundlauf ab. Selbst ein korrekt profiliertes Gewinde auf einem exzentrischen Durchmesser kann dennoch klemmen, ungleichmäßig verschleißen oder die Anforderungen an eine konzentrische Montage nicht erfüllen. Daher muss die Gewindeprüfung sowohl die Größe als auch das geometrische Verhältnis zum Teiledatumsystem bewerten.
Welche sind die Haupttypen von Gewinden?
Gewindetypen werden nach Profil, Standard, Lage, Drehrichtung, Anzahl der Windungen sowie nach gerader oder konischer Form klassifiziert. Diese Bezeichnungen stehen in Zusammenhang, sind jedoch nicht austauschbar. So kennzeichnet etwa M10 × 1,5 eine metrische V‑Gewindegröße, während intern, rechtsdrehend und einspindelig dessen Anordnung beschreiben.
Gewindetypen nach Profil klassifiziert
Das Gewindeprofil bestimmt, wie Kräfte über die Flanken übertragen werden und ob das Merkmal primär zur Befestigung, zur linearen Bewegung, zur einseitigen Belastung, zur wiederholten Reinigung oder zur Fluidabdichtung dient. Die für CNC‑gefertigte Komponenten relevantesten Profile sind nachfolgend zusammengefasst.
| Gewindeprofil | Typische Geometrie | Üblicher Verwendungszweck | Überlegungen zur Zerspanung |
| Metrische und einheitliche V-Gewinde | Symmetrische 60°-Flanken | Allgemeine Befestigung und Justierung | Weit verbreitet unterstützt durch Gewindeschneider, Einsätze, Messgeräte und Gewindefräsen |
| Whitworth-Gewinde | Abgerundete 55°-Form | Altmodische Ausrüstung und ausgewählte Rohrsysteme | Erfordert das richtige Profilwerkzeug und eine normenspezifische Messvorrichtung |
| Acme- oder Trapezgewinde | Breite trapezförmige Flanken | Spindelschrauben, Spannvorrichtungen und Kraftübertragung | Größere Schnittkräfte und eine sorgfältige Freiraumgestaltung der Schneide sind erforderlich |
| Buttress-Gewinde | Asymmetrische Last- und Freiraumflanken | Hohe axiale Belastung hauptsächlich in einer Richtung | Die Werkzeugausrichtung und die Genauigkeit der Belastungsflanke sind entscheidend |
| Runde Gewinde | Abgerundeter Scheitel und Wurzel | Schmutzige Umgebungen, wiederholte Montage und stoßanfälliger Einsatz | Spezielle Formwerkzeuge sind häufig erforderlich |
| Rohrgewinde | Gerade oder konisch, standardabhängig | Flüssigkeitsverbindungen und Dichtungssysteme | Konus, Kürzung, Messfläche und Dichtungsmethode müssen kontrolliert werden |
Gewindetypen nach Anordnung klassifiziert
Innengewinde werden in Löchern hergestellt, während Außengewinde an Außendurchmessern geformt werden. Rechtsgewinde sind der Standard; Linksgewinde werden eingesetzt, wenn die Maschinendrehung ein normales Gewinde lockern könnte oder wenn gepaarte Einstellungen entgegengesetzte Bewegungen erfordern. Mehrfachgewinde nutzen zwei oder mehr Schraubenwindungen, um den axialen Hub pro Umdrehung zu erhöhen, ohne dabei ein extrem grobes Profil zu verwenden.
Gerade Gewinde und konische Gewinde
Geradlinige Gewinde behalten einen konstanten Durchmesser bei und benötigen in Flüssigkeitssystemen meist eine separate Dichtung. Konische Rohrgewinde ändern ihren Durchmesser entlang der Achse und ziehen sich durch Passung fest, doch ihre Dichtigkeit hängt weiterhin von der Norm, dem Dichtmittel, dem Eingriff, den Materialien und dem Druck ab. Ähnlich aussehende Gewindefamilien sollten niemals miteinander kombiniert werden. Die Gewindebezeichnung sollte stets mit dem Gegenstück und der maßgeblichen Norm abgeglichen werden, statt allein nach dem äußeren Erscheinungsbild ausgewählt zu werden.
Welche Funktionen erfüllen bearbeitete Gewinde?
Die erforderliche Funktion sollte vor der Wahl eines Gewindestandards oder einer Bearbeitungsmethode definiert werden. Probleme entstehen, wenn ein Befestigungsgewinde zur Bewegungssteuerung verwendet wird oder wenn ein Gewinde ohne definierte Dichtschnittstelle dichten soll. Die CNC-Bearbeitung kann Durchmesser, Passung, Länge und die umgebende Geometrie exakt auf die jeweilige Anwendung abstimmen.
Befestigung, Justierung und kontrollierte Montage
Bei lösbaren Befestigungen erzeugt das angelegte Drehmoment eine axiale Klemmkraft. Feine Steigungen ermöglichen geringere axiale Bewegungen pro Umdrehung und können den Kerndurchmesser erhalten, während grobe Gewinde in der Regel widerstandsfähiger gegenüber Schmutz und kleineren Beschädigungen sind. Die endgültige Wahl werden weiterhin Materialfestigkeit, Eingriff, Vibration und Montagehäufigkeit bestimmen.
Bewegungsübertragung und Lastaufnahme
Acme- und Trapezgewinde wandeln Drehbewegungen in lineare Verschiebungen um und vertragen wiederholten Gleitkontakt. Buttress-Gewinde übernehmen hohe axiale Lasten hauptsächlich in einer Richtung. Mehrfachgewinde erhöhen den Hub pro Umdrehung, wenn Geschwindigkeit wichtiger ist als mechanischer Vorteil.
Dichtungs- und Positionierungsfunktionen
Gewinde können außerdem Einsätze halten, axiale Positionen festlegen oder Strömungskanäle verbinden. Viele Systeme mit geraden Gewinden dichten mittels O-Ring, Dichtung, Konus, Schulter oder Stirnfläche – nicht über die Flanken. Bei solchen Konstruktionen muss die Dichtfläche möglicherweise eine engere Rauheit, Planität oder Konzentrität aufweisen als das Gewinde selbst, das hauptsächlich die Haltekraft liefert. Die Trennung von Halte-, Positions- und Dichtfunktionen verbessert in der Regel die Toleranzkontrolle und erleichtert die Fehlersuche.
Welche CNC-Prozesse erzeugen Gewinde?
Gewinde werden auf CNC-Drehmaschinen, Fräsmaschinen, Dreh-Fräszentren und Schweizer Typ-Maschinen gefertigt. Die Wahl der Bearbeitungsmethode hängt von der inneren oder äußeren Lage, dem Durchmesser, der Steigung, der Geometrie, dem Material, der Menge, der Toleranz sowie den Folgen eines Werkzeugausfalls ab.
CNC-Gewindeschneiden und Formgewindeschneiden
Das Gewindeschneiden ist schnell und wirtschaftlich für gängige Innengewinde. Spiralspitzen-Gewindebohrer schieben die Späne in vielen Durchgangslöchern nach vorne, während Spiralnuten‑Gewindebohrer die Späne in Sacklöchern zum Eingang hinziehen. Formgewindebohrer verdrängen duktilen Werkstoff ohne Späne, erfordern jedoch eine streng kontrollierte Vorlochgröße, Schmierung sowie geeignete Umformbarkeit.
Gewindedrehen und Gewindewirbeln
Das Gewindedrehen nutzt synchronisierte Zerspanungsgänge, um Außengewinde sowie zugängliche Innengewinde an rotierenden Teilen herzustellen. Es ermöglicht eine präzise Kontrolle von Durchmesser, Steigung, Handrichtung und speziellen Profilen. Das Gewindewirbeln ist eine spezialisierte Methode für lange, schlanke oder hochsteigende Außengewinde. Beide Verfahren erfordern eine stabile Werkstückspannung sowie eine exakte Synchronisation.
Gewindfräsen an CNC-Bearbeitungszentren
Beim Gewindemahlen wird ein rotierender Fräser entlang einer helikalen Bahn bewegt. Die X‑Y‑Bewegung steuert den Durchmesser, während die Z‑Bewegung die Steigung erzeugt. Ein einschneidiger Werkzeug kann oft mehrere Durchmesser bei einer einzigen Steigung bearbeiten und sowohl Innengewinde als auch Außengewinde, Rechtsgewinde oder Linksgewinde erzeugen. Werkzeugbahnversätze ermöglichen eine kontrollierte Passungskorrektur, und ein abgebrochenes Werkzeug bleibt weniger leicht im Gewinde stecken als ein Gewindebohrer. Der Kompromiss besteht in einem höheren Programmieraufwand sowie in der Notwendigkeit einer Maschine mit präziser Interpolationsfähigkeit.
Wie beeinflussen Gewindetypen Konstruktion und Materialauswahl?
Die Leistung eines Gewindes hängt von seiner Geometrie und dem Werkstoff des Bauteils ab. Ein kurzes Gewinde kann sich in einer weichen Legierung abdrehen, während ein feines Gewinde in einem klebrigen Werkstoff unter Späneverstopfung oder abgerissenen Flanken leiden kann. Standard, Steigung, Wandstärke, Belastung, Montageart und Oberflächenbeschaffenheit sollten daher gemeinsam ausgewählt werden.
Gewindesteigung, Eingriff und Wandstärke
Grobe Steigungen sind gegenüber Verunreinigungen toleranter, während feine Steigungen pro Umdrehung kleinere Bewegungen ermöglichen und den Kerndurchmesser des Außengewindes besser erhalten. Fein bedeutet nicht automatisch stärker; die Festigkeit hängt sowohl von den Materialien, dem Eingriff, der Wurzelgeometrie als auch der Belastung ab. Gewinde nahe dünnen Wänden können sich verformen, daher müssen das umgebende Material und die Spannvorrichtung ausreichend dimensioniert sein.
Materialverhalten beim Gewindeschneiden
Duktile Legierungen können Formgewindebohrungen zulassen, während spröde Materialien meistens geschnitten werden müssen. Edelstahl kann sich durch Kaltverfestigung verformen und lange Späne erzeugen; Titan konzentriert die Wärme nahe der Schneide; gehärtete Materialien bevorzugen häufig das Gewindemahlen gegenüber dem Gewindebohren. Kunststoffe erfordern eine sorgfältige Kontrolle von Wärme, Graten, elastischer Rückstellung sowie spannungsbedingter Verformung.
Zulagen für Beschichtungen und Oberflächenbehandlungen
Nachbearbeitende Beschichtungen verringern den Freiraum, insbesondere bei kleinen, feinen und enganliegenden Gewinden. Die Zeichnungen sollten klar festlegen, ob die Anforderungen vor oder nach der Endbearbeitung gelten und ob eine Maskierung erforderlich ist. Das Ignorieren von Ablagerungen kann zu Messfehlern führen; übermäßige Kompensation kann dagegen eine lose Passung verursachen. Gewindeeinsätze kommen in Betracht, wenn wiederholte Montagen, weiche Grundmaterialien oder Reparaturfähigkeit eine langlebigere innere Eingriffsfläche erfordern.
Was sollte vor der Gewindeschneidbearbeitung überprüft werden?
Zuverlässige Bearbeitung beginnt mit vollständigen Konstruktionsinformationen und einer korrekten Vorbereitung. Vor der Produktion sind Norm, Größe, Güteklasse, Tiefe, Drehrichtung, Anfangsanzahl, Werkstoff, Oberflächenbeschaffenheit sowie Prüfverfahren zu bestätigen.
Zeichnungsangaben und Gewindehinweise
Eine vollständige Beschriftung gibt die Gewindemarkierung und nicht standardmäßige Anforderungen an. Blindlöcher benötigen sowohl eine nutzbare Gewindetiefe als auch eine gesamte Bohrtiefe für Werkzeugvorschub und Spanraum. Außengewinde können eine Unterkappe oder einen Auslaufbereich erfordern. Uhrzeigerstellung und Startposition müssen angegeben werden, wenn die Ausrichtung von Bedeutung ist.
Vorbereitung von Löchern und Durchmessern
Der Durchmesser des Vorlochs beeinflusst die Eindrehlast und die Flankenverzahnung. Zu klein erhöht das Drehmoment und das Risiko eines Bruchs; zu groß schwächt die Verzahnung. Formgewindebohrer sind besonders empfindlich. Beim Drehen sind der korrekte Anfangsdurchmesser, die Entlastung und die Konzentrität entscheidend, während beim Gewindeschneiden genügend Freiraum für das Schneidwerkzeug erforderlich ist, ohne den vorgeschriebenen Minderdurchmesser zu unterschreiten.
Inspektionsplanung vor der Produktion
Planen Sie die Inspektion vor der Werkzeugauswahl. GO- und NO-GO-Messgeräte sind effizient, diagnostizieren jedoch nicht jeden Defekt. Es kann notwendig sein, den Steigung-Durchmesser zu messen, optische Messmethoden einzusetzen, Gewindedrähte zu verwenden, Bohrungsmessgeräte oder spezielle Kegelmessgeräte zu nutzen. Grate, Glockenmundbildung, Kegel, Verschmutzung und Temperatur können verwirrende Messergebnisse hervorrufen; daher sollten grenzwertige Teile vor der Beurteilung gereinigt und stabilisiert werden. Auch die Reichweite des Werkzeugs, der Freiraum im Halter, Einstiegskonischen, Bodenfreiraum sowie der Zugang zum Entgraten sollten geprüft werden, bevor das CNC-Programm freigegeben wird.
Was macht das CNC-Gewindeschneiden schwierig?
Gewindeschneiden vereint schmale Kanten, wiederholte Verzahnung, enge Geometrie und begrenzten Spanraum. Ein Gewinde kann zwar scheinbar akzeptabel aussehen, dennoch jedoch einen falschen Steigungsdurchmesser, Kegel, Flankenform oder eine unzureichende nutzbare Tiefe aufweisen.
Werkzeugbruch und Spänekontrolle
Ein Bruch des Gewindebohrers ist ernst, da das Werkzeug über den gesamten Umfang eingreift und sich festsetzen kann. Spanverstopfung ist in Blind- und tiefen Löchern gefährlich. Drehspäne können die Flanken zerkratzen oder sich um das Bauteil wickeln, während ein schlechter Einstieg beim Gewindeschneiden Spuren hinterlassen oder das Schneidwerkzeug überlasten kann. Kühlmittel, Spiralform, Schnittrichtung und Rückzug beeinflussen die Zuverlässigkeit.
Durchbiegung, Schwingungen und Profilfehler
Werkzeuge mit großer Reichweite, kleine Bohrungen, dünne Wände und schwache Werkstückspannvorrichtungen ermöglichen Durchbiegungen, die zu Kegelbildung, Vibrationen oder ungleichmäßigem Flankenkontakt führen. Acme-, Trapez- und Stützprofilgeometrien erzeugen größere oder asymmetrische Belastungen. Mehrfachstart- und Hochsteigungsgewinde verstärken zudem Synchronisations- und Indexierungsfehler.
Blindlöcher und schwierige Materialien
Blindlöcher erfordern ein nutzbares Gewinde nahe dem Boden, bieten jedoch nur wenig Spanraum; die Bohrtiefe muss daher die volle Gewindetiefe überschreiten. Edelstahl, Titan, gehärtete Legierungen und gefüllte Kunststoffe verursachen unterschiedliche Abnutzungs-, Wärme- und Spanprobleme. Das Nachschneiden von werkstoffgehärtetem Material kann den Ausfall verschlimmern; daher müssen die Prozessparameter genau auf das jeweilige Material abgestimmt sein. Kleine Fehler am Einstieg können zudem Messgeräte oder passende Komponenten beschädigen, weshalb kontrolliertes Fasen und Entgraten Teil des Gewindeschneidprozesses sind.
Wie lassen sich Probleme beim Gewindeschneiden lösen?
Die beste Lösung besteht darin, den Prozess optimal auf das Gewinde abzustimmen. Stabile Geometrie, korrektes Werkzeug, kontrollierter Einstieg, präzise Vorbereitung und In-Prozess-Inspektion sind wirksamer als bloßes Drosseln der Geschwindigkeit.
Wählen Sie das Verfahren entsprechend dem Risiko und den Produktionsanforderungen
Verwenden Sie das Gewindeschneiden für kleine Standard-Innengewinde, wenn Geschwindigkeit und Kosten entscheidend sind. Das Gewindefräsen eignet sich für teure Bauteile, größere Durchmesser, harte Werkstoffe, unterbrochene Oberflächen oder mehrere Größen mit gemeinsamer Steigung. Das Drehen ist geeignet für rotationssymmetrische Außengewinde und zugängliche Bohrungen. Das Formgewindeschneiden eliminiert Späne aus dem Prozess, erfordert jedoch duktilen Werkstoff, eine korrekte Bohrungsdimension sowie Schmierung.
Steuerung von Werkzeugweg, Kühlmittel und Schnittbelastung
Sanfte Ein- und Ausfahrbewegungen verringern die Spuren des Gewindeschneidens. Beim Drehen sorgt ein geeigneter Vorschub für eine gleichmäßige Abnutzung und verbessert die Spanbildung. Rigidität beim Gewindeschneiden erfordert eine präzise Synchronisation von Spindelvorschub; ein passender Halter kann kleine axiale Fehlanpassungen ausgleichen. Durchgängiges Kühlmittel oder gut gerichtetes Kühlmittel entfernt die Späne und begrenzt die Wärmeentwicklung.
Verwendung von Messungen zur Durchführung kontrollierter Korrekturen
Ein leicht zu enger gefrästes oder gedrehtes Gewinde lässt sich oft mit einem kleinen Verschleißversatz und einem weiteren Durchlauf korrigieren. Gewindeschneidete Gewinde erlauben weniger Einstellmöglichkeiten, daher müssen Bohrungsgröße, Zustand des Gewindeschneiders, Verhalten des Halters sowie die Synchronisation im Vorfeld stimmen. Dokumentieren Sie die Messergebnisse in Relation zur Werkzeugstandzeit und -tiefe, um Verschleißtrends zu erkennen. Die Erststückprüfung sollte Tiefe, Passung und das Zusammenwirken der Teile überprüfen, bevor eine gesamte Charge bearbeitet wird.
Wie lassen sich Gewinde mit anderen maschinell hergestellten Verbindungselementen vergleichen?
Gewinde, Presspassungen und Zapfenlöcher können alle zur Montage beitragen, lösen jedoch unterschiedliche Probleme. Die Auswahl hängt von der Demontierbarkeit, der Positionsgenauigkeit und dem Lastpfad ab.
Gewinde im Vergleich zu Presspassungslöchern
Eine verschraubte Verbindung ist demontierbar und erzeugt durch Anziehen eine Klemmkraft, birgt jedoch Risiken von Lockerung, Verschleiß und Ausreißen. Eine Presspassung nutzt dimensionsbedingte Interferenz für eine kompakte Verbindung ohne Schraubverbindung. Montagekraft, Verformung, Oberflächengüte und Temperatur beeinflussen sie stark; wiederholtes Demontieren kann die Passung beschädigen.
Gewinde im Vergleich zu Dübellochern
Zapfenlöcher dienen in erster Linie zur Positionierung von Bauteilen. Präzisionsstifte gewährleisten eine wiederholbare Positionierung und widerstehen Scherkräften, ohne auf einen Spielraum des Befestigungselements angewiesen zu sein. Gewinde erzeugen Klemmkraft, sollten jedoch in der Regel keine präzise Positionierung übernehmen. Robuste Baugruppen verwenden häufig Zapfen zur Ausrichtung und Gewinde zum Klemmen.
Wann ist eine kombinierte Konstruktion besser
Kombinierte Konstruktionen sind sinnvoll, wenn Ausrichtung, Wartungsfreundlichkeit und Lastübertragung gleichermaßen wichtig sind. Ein Schulterbereich kann radiale Lasten tragen, ein Zapfen positioniert, und ein Gewinde hält. Die Trennung der Funktionen ermöglicht realistische Toleranzen und verhindert, dass ein einzelnes Gewinde gleichzeitig für Positionierung, Abdichtung und strukturelle Belastung überdimensioniert wird. Nutringe und Schulterbereiche können zudem axiale Sicherung bieten, ohne wiederholte Drehbewegungen zu erfordern; sie weisen jedoch andere Anforderungen an Wartungsfreundlichkeit, Tragfähigkeit und Montage als Gewinde auf.
Fazit
Die Wahl zwischen den vielen Gewindetypen erfordert mehr als nur die Übereinstimmung eines Nenn-Durchmessers. Der Konstrukteur muss das erforderliche Profil, die Steigung, die Passung, die Hand, die Anzahl der Anfangsabschnitte, die Eingriffskonfiguration, die Abdichtungsmethode, das Materialverhalten sowie den Oberflächenzustand festlegen. Der Hersteller muss anschließend das geeignete Verfahren – Gewindeschneiden, Drehen, Gewindemahlen, Umformen oder ein anderes – auswählen, das Risiko und Kosten kontrolliert. Klare Kennzeichnungen, ausreichender Werkzeugzugang, korrekte Lochvorbereitung und geplante Inspektion verhindern die meisten Gewindedefekte.
FAQ
Ist das Gewindeschneiden besser als das Gewindeschneiden durch Gewindeschneiden?
Keine der beiden Methoden ist universell überlegen. Das Gewindeschneiden ist für gängige kleine Innengewinde in der Regel schneller. Das Gewindefräsen bietet eine Anpassung des Durchmessers, ein geringeres Risiko des Werkzeugverfangens sowie eine höhere Flexibilität bei teuren Bauteilen, harten Materialien oder mehreren Durchmessern, die dieselbe Steigung aufweisen.
Kann eine einzige Gewindefräse mehrere Gewindegrößen bearbeiten?
Eine Einzelpunkt-Gewindeschneide kann oft mehrere Durchmesser mit derselben Steigung bearbeiten, vorausgesetzt, das Werkzeug passt in das kleinste Loch und das erforderliche Profil stimmt überein. Mehrreihige Schneiden sind weniger flexibel, können jedoch die Zykluszeit verkürzen.
Warum benötigt ein Gewindeloch eine zusätzliche Bohrtiefe?
Das Werkzeug braucht Platz für seinen Vorschub, für unvollständige untere Gewindegänge sowie für Späne. Die nutzbare Tiefe des vollständigen Gewindes ist daher kürzer als die gesamte gebohrte Tiefe, insbesondere bei Blindlöchern.
Sollen Gewinde vor oder nach dem Beschichten geprüft werden?
Die Zeichnung sollte den erforderlichen Endzustand festlegen. Wenn sich der Beschichtungsaufbau auf die Passung auswirkt, ist eine Prüfung nach der Oberflächenbearbeitung oder ein klar berechneter Vorlauf vor der Endbearbeitung notwendig.
Verwandte SEO-Schlüsselwörter
Das folgende Schlüsselwortset unterstützt die Suchintention rund um die Gewindewahl, CNC-Prozesse, Konstruktion, Qualität und Fehlersuche, ohne den Artikel auf einen einzigen Gewindestandard zu beschränken.
Primäre und Long-Tail-Schlüsselwörter
Diese Formulierungen können in Seitenmetadaten, internen Links, unterstützenden Artikeln sowie in Bildalternativtexten verwendet werden, wo sie sich natürlich in den jeweiligen Kontext einfügen.