
Резьбы являются одними из наиболее распространённых функциональных элементов деталей, обработанных на станках с ЧПУ, однако термин “типы резьб” может означать несколько различных классификаций. Конструктор может иметь в виду метрические или унифицированные размеры, V‑образные или трапециевидные профили, внутренние или наружные резьбы, прямые или конические трубные резьбы, а также правую или левую направление вращения. Каждый из этих вариантов влияет на направление нагрузки, поведение при сборке, герметичность, выбор инструмента, время цикла и методы контроля. Данное руководство объясняет основные типы резьб, применяемых при изготовлении изделий на заказ на станках с ЧПУ, и связывает геометрию резьбы с практическими производственными решениями. Кроме того, рассматриваются часто встречающиеся вопросы, касающиеся фрезерования резьбы и нарезания резьбы, глубины глухих отверстий, допуска на покрытие, результатов измерений калибрами, а также причины, по которым внешне исправная резьба всё же может не выдержать сборки.
Что такое резьбы в станочной обработке с ЧПУ?
Обработанная резьба представляет собой винтовой выступ или канавку, образованную на наружном диаметре или внутри отверстия. Она обеспечивает контролируемое зацепление при вращении, однако номинальный диаметр сам по себе не определяет её эксплуатационные характеристики. Шаг, ход, угол боковой поверхности, диаметр шага, длина резьбы, класс допуска и состояние поверхности — всё это влияет на посадку и передачу нагрузки.
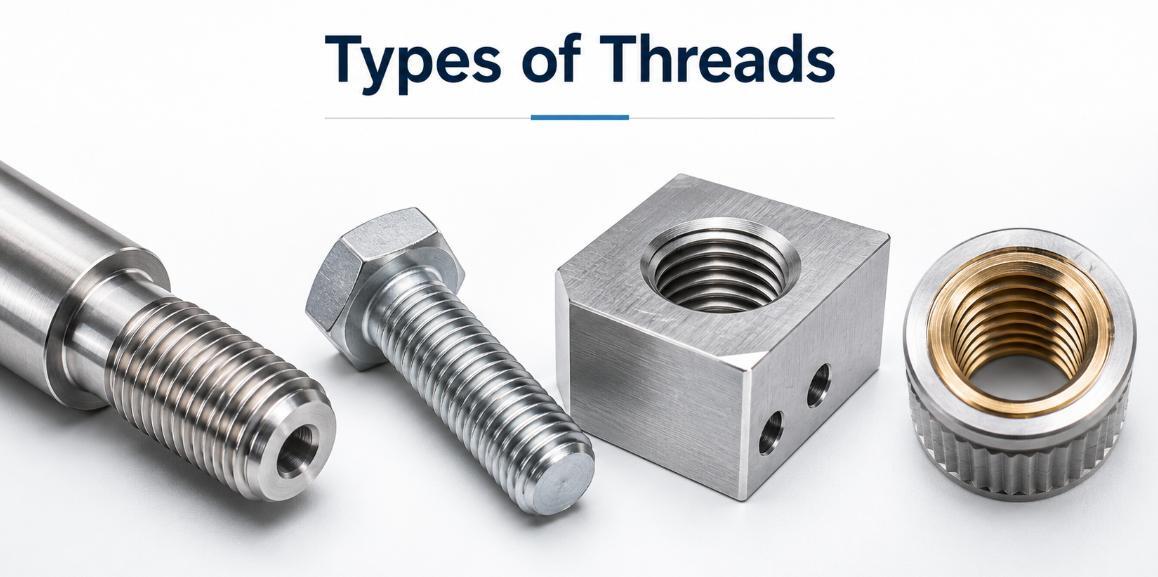
Геометрия резьбы как обрабатываемая деталь
В производстве на станках с ЧПУ резьба является высокоточным элементом. Станок должен синхронизировать движение инструмента с вращением шпинделя либо следовать заданной программой винтовой линии. Ошибки в диаметре шага, ходе или конусности могут привести к люфтам, взаимному затруднению, утечкам или неравномерной нагрузке.
Размеры, определяющие посадку резьбы
Наружный и внутренний диаметры определяют пределы наружной и корневой части соответственно, тогда как диаметр шага в значительной степени контролирует функциональную посадку. Шаг — это расстояние между соседними формами; ход — осевое перемещение за один оборот. Для однозаходной резьбы эти величины равны, тогда как для многозаходных конструкций они различаются. На чертежах необходимо указывать стандарт, класс допуска, длину зацепления, направление резьбы, количество заходов и допуск на завершение, чтобы резьба соответствовала сопрягаемому элементу. Качество резьбы также зависит от точности совмещения осей и биения. Даже правильно выполненный профиль на эксцентричном диаметре может вызывать заклинивание, неравномерный износ или не соответствовать требованиям концентрической сборки. Именно поэтому проверка резьбы должна оценивать как размеры, так и геометрические соотношения относительно базовой системы детали.
Каковы основные типы резьб?
Типы резьб классифицируются по профилю, стандарту, расположению, направлению, числу заходов, а также по форме — прямой или конической. Эти обозначения связаны между собой, но не взаимозаменяемы. Например, M10 × 1,5 указывает на метрический V‑образный размер резьбы, тогда как внутренняя, правая и однозаходная характеризуют её конфигурацию.
Типы резьб, классифицированные по профилю
Профиль резьбы определяет, как силы передаются через боковые грани, а также то, предназначена ли эта деталь преимущественно для крепления, линейного движения, односторонней нагрузки, многократной очистки или герметизации жидкостей. Ниже приведены наиболее актуальные профили для деталей, обработанных на станках с ЧПУ.
| Профиль резьбы | Типичная геометрия | Общее назначение | Особенности обработки |
| Метрические и унифицированные V‑образные резьбы | Симметричные боковые грани 60° | Общее крепление и регулировка | Широко поддерживается метчиками, вставками, калибрами и резьбофрезами |
| Резьбы типа Уитворта | Закруглённая форма 55° | Устаревшее оборудование и отдельные трубопроводные системы | Требует применения соответствующего инструмента для данного профиля и специализированного калибра, соответствующего стандарту |
| Акме‑ или трапециевидные резьбы | Широкие трапециевидные боковые грани | Ходовые винты, зажимы и передача мощности | Необходимы большие усилия резания и тщательный зазор между боковыми поверхностями |
| Буттресовые резьбы | Асимметричные боковые поверхности для нагрузки и зазора | Высокая осевая нагрузка преимущественно в одном направлении | Критически важны ориентация инструмента и точность соотношения нагрузки с боковыми поверхностями |
| Круглые резьбы | Закруглённые вершина и основание | Загрязнённые среды, многократная сборка и эксплуатация с воздействием ударов | Часто требуется специальное формообразующее оснащение |
| Трубные резьбы | Прямые или конические, зависящие от стандарта | Соединения для жидкостей и системы уплотнения | Необходимо контролировать конусность, усечение, плоскость контрольного измерения и метод уплотнения |
Типы резьб, классифицированные по расположению
Внутренние резьбы нарезаются внутри отверстий, тогда как внешние — на наружных диаметрах. По умолчанию применяются правые резьбы; левые используются в случаях, когда вращение станка может ослабить обычную резьбу или когда при взаимной регулировке требуется противоположное движение. Многозаходные резьбы состоят из двух или более витков, что позволяет увеличить осевое перемещение за один оборот, не прибегая к чрезвычайно крупному шагу.
Прямые резьбы и конические резьбы
Прямые резьбы сохраняют постоянный диаметр и обычно требуют отдельного уплотнения в жидкостных системах. Конические трубные резьбы изменяют диаметр по длине и затягиваются за счёт интерференции, однако их герметичность всё равно зависит от стандарта, уплотнительного материала, степени зацепления, используемых материалов и давления. Никогда не следует смешивать внешне похожие типы резьб. Обозначение резьбы всегда следует проверять по соответствующей сопряжённой детали и действующему стандарту, а не выбирать только по внешнему виду.
Какую функцию выполняют механически обработанные резьбы?
Перед выбором стандарта резьбы или метода обработки необходимо чётко определить требуемую функцию. Проблемы возникают, когда крепёжная резьба используется для управления движением или когда от резьбы ожидается герметизация без чётко заданной уплотняющей поверхности. ЧПУ-обработка позволяет точно подогнать диаметр, степень совместимости, длину и окружающую геометрию под конкретное применение.
Крепление, регулировка и управляемая сборка
Для разъёмного крепления приложенное крутящее усилие создаёт осевую зажимную нагрузку. Мелкий шаг обеспечивает меньшее осевое перемещение за один оборот и позволяет сохранить диаметр стержня, тогда как крупные резьбы обычно более устойчивы к загрязнениям и незначительным повреждениям. Конечный выбор всё ещё определяется прочностью материала, степенью зацепления, уровнем вибрации и частотой сборки.
Передача движения и несущая нагрузка
Резьбы Акме и трапецеидальные преобразуют вращение в линейное перемещение и выдерживают многократный скользящий контакт. Ребристые резьбы способны воспринимать высокую осевую нагрузку преимущественно в одном направлении. Многозаходные резьбы увеличивают ход за один оборот, когда важнее скорость, чем механическое преимущество.
Функции уплотнения и позиционирования
Резьбы также могут удерживать вставки, фиксировать осевое положение или соединять проточные каналы. Во многих системах с прямыми резьбами уплотнение осуществляется через уплотнительное кольцо, прокладку, конус, уступ или торцевую поверхность, а не по боковым поверхностям. В таких конструкциях уплотняющая поверхность может требовать более строгих требований к шероховатости, плоскостности или концентричности, чем сама резьба, которая главным образом обеспечивает удержание. Разделение функций удержания, позиционирования и уплотнения обычно улучшает контроль допусков и облегчает диагностику отказов.
Какие процессы ЧПУ создают резьбу?
Резьбы изготавливаются на токарных станках с ЧПУ, фрезерных станках, фрезерно-токарных центрах и швейцарских станках. Выбор метода зависит от внутреннего или наружного расположения, диаметра, шага, геометрии, материала, объёма производства, допусков и последствий выхода инструмента из строя.
Нарезание резьбы на станках с ЧПУ и формовое нарезание
Резьбонарезание с помощью резьбовых метчиков является быстрым и экономичным способом обработки обычных внутренних резьб. Метчики со спиральными режущими кромками выталкивают стружку вперёд в многочисленных сквозных отверстиях, тогда как метчики с винтовыми канавками удаляют стружку к входу в глухих отверстиях. Формовые метчики деформируют пластичный материал без образования стружки, однако требуют строго контролируемого размера предварительного отверстия, надлежащей смазки и соответствующей формообразующей способности.
Токарная обработка резьбы и волочение резьбы
Токарная обработка резьбы использует синхронизированные проходы для нарезания наружной резьбы и доступной внутренней резьбы на вращающихся деталях. Этот метод хорошо контролирует диаметр, шаг, направление резьбы и специальные профили. Резьбонарезание с помощью вращения — это специализированный вариант для длинных, тонких или имеющих большой шаг наружных резьб. Оба метода требуют жёсткой фиксации заготовки и точной синхронизации.
Фрезерование резьбы на станках с ЧПУ
Фрезерование резьбы осуществляется вращающимся инструментом, движущимся по винтовой траектории. Движение по осям X–Y регулирует диаметр, а перемещение по оси Z задаёт шаг резьбы. Однолезвийный инструмент часто позволяет обрабатывать несколько диаметров при одном шаге и может нарезать внутреннюю, наружную, правую или левую резьбу. Смещения траектории инструмента позволяют точно корректировать посадку, а сломанное сверло менее вероятно застрянет, чем метчик. Однако компромисс заключается в необходимости более сложного программирования и наличия станка с точной интерполяцией.
Как типы резьбы влияют на конструкцию и выбор материала?
Производительность резьбы зависит от её геометрии и материала заготовки. Короткая резьба может сорваться в мягком сплаве, тогда как мелкая резьба в клейком материале может страдать от засорения стружкой или разрушения боковых поверхностей. Поэтому стандарт, шаг, толщина стенки, нагрузка, способ сборки и финишная обработка должны подбираться комплексно.
Шаг резьбы, степень зацепления и толщина стенки
Грубые шаги более устойчивы к загрязнениям, тогда как мелкие шаги обеспечивают меньшее перемещение за один оборот и сохраняют больший диаметр сердцевины наружной резьбы. Мелкий шаг не обязательно означает большую прочность; прочность определяется совокупностью материалов, степени зацепления, геометрии корня и характера нагрузки. Резьба вблизи тонких стенок может деформироваться, поэтому окружающая заготовка и зажим должны быть достаточными.
Поведение материала при нарезании резьбы
Пластичные сплавы могут выдерживать формовое нарезание резьбы, тогда как хрупкие материалы обычно требуют резания. Нержавеющая сталь может закаливаться и образовывать длинные стружки; титан концентрирует тепло у кромки; закалённые материалы чаще предпочитают фрезерование резьбы вместо нарезания метчиком. Пластмассы требуют контроля температуры, заусенцев, упругой восстановительной деформации и деформаций, вызванных зажимом.
Допуски для покрытий и поверхностной обработки
Послеобработочные покрытия уменьшают зазор, особенно на малых, тонких, плотно прилегающих резьбах. В чертежах следует указывать, применяются ли требования до или после финишной обработки, а также необходима ли маскировка. Игнорирование накоплений может привести к выходу из строя калибров; чрезмерная компенсация может создать слишком свободную посадку. При необходимости многократной сборки, использовании мягкого базового материала или обеспечении ремонтопригодности целесообразно рассмотреть применение резьбовых вставок, которые обеспечивают более долговечную поверхность внутреннего зацепления.
Что следует проверить перед обработкой резьбы?
Надёжная обработка начинается с полной проектной информации и правильной подготовки. Перед запуском производства необходимо уточнить стандарт, размер, класс, глубину, направление резьбы, количество начальных витков, материал, состояние отделки и метод контроля.
Информация для чертежей и обозначения резьбы
Полная маркировка указывает на тип резьбы и нестандартные требования. Для глухих отверстий необходимо учитывать как рабочую глубину резьбы, так и общую длину сверления — для обеспечения доступа инструмента и пространства для стружки. Наружная резьба может требовать зоны подрезки или зоны биения. При необходимости выравнивания следует указывать положение по часовой стрелке и начальную позицию.
Подготовка отверстий и диаметров
Диаметр предварительного отверстия влияет на нагрузку при нарезании резьбы и степень зацепления боковых поверхностей. Слишком малый диаметр повышает крутящий момент и риск поломки; слишком большой ослабляет зацепление. Формовые метчики особенно чувствительны к этому параметру. При нарезании резьбы требуется правильный начальный диаметр, наличие зазора и концентричность; при фрезеровании резьбы необходимо обеспечить достаточный зазор между фрезой и деталью, не нарушая требуемый минимальный диаметр резьбы.
Планирование контроля перед производством
Планируйте контроль перед выбором инструмента. Калибры GO и NO-GO эффективны, но не позволяют выявить все дефекты. Может потребоваться измерение шага и диаметра, оптические методы, измерители резьбы, калибры для отверстий или специальные калибры для конусов. Заусенцы, расширение кромки, конусность, загрязнения и температура могут приводить к ошибочным показаниям калибров, поэтому перед оценкой необходимо очистить и стабилизировать детали с допустимыми отклонениями. Также перед запуском программы ЧПУ следует проверить доступность инструмента, зазоры державки, фаски входа, зазоры у основания и возможности удаления заусенцев.
Что делает обработку резьбы на станках с ЧПУ сложной?
Нарезание резьбы сочетает узкие кромки, многократное зацепление, жёсткую геометрию и ограниченное пространство для стружки. Резьба может казаться приемлемой, но при этом иметь неправильный диаметр шага, конусность, форму боковых поверхностей или недостаточную рабочую глубину.
Обрыв инструмента и управление стружкой
Поломка метчика чревата серьёзными последствиями, поскольку инструмент захватывает всю окружность и может застрять. Засорение стружкой опасно в глухих и глубоких отверстиях. Стружка, образующаяся при точении, может царапать боковые поверхности или наматываться на деталь, а некачественный вход при фрезеровании резьбы может оставить следы или перегрузить фрезу. Охлаждающая жидкость, форма канавок, направление резания и процесс отвода стружки влияют на надёжность процесса.
Отклонение, вибрация и погрешность профиля
Инструменты с длинным вылетом, небольшие отверстия, тонкие стенки и слабое закрепление детали способны вызывать прогиб, что приводит к конусности, вибрации или неравномерному контакту боковых поверхностей. Профили Акме, трапециевидные и бутылочные создают большие или асимметричные нагрузки. Многозаходные резьбы с большим шагом также усиливают ошибки синхронизации и индексации.
Глухие отверстия и трудные материалы
В глухих отверстиях необходима рабочая резьба близко к дну, однако пространство для стружки крайне ограничено; поэтому длина сверления должна превышать глубину полностью нарезанной резьбы. Нержавеющая сталь, титан, закалённые сплавы и наполненные пластмассы создают разные проблемы износа, теплового воздействия и образования стружки. Переработка закалённого материала может усугубить отказ, поэтому параметры должны соответствовать фактическому материалу. Даже небольшие дефекты на входе могут повредить калибры или сопрягаемые детали, поэтому контролируемое снятие фасок и удаление заусенцев становятся обязательной частью процесса нарезания резьбы.
Как можно решить проблемы обработки резьбы?
Лучшее решение — подобрать технологию, соответствующую типу резьбы. Стабильная геометрия, правильный инструмент, контролируемый вход, точная подготовка и контроль в процессе более эффективны, чем просто снижение скорости.
Выбирайте технологию исходя из уровня риска и производственных потребностей
Для небольших стандартных внутренних резьб, где важны скорость и стоимость, применяют нарезание метчиком. Фрезерование резьбы подходит для дорогостоящих деталей, крупных диаметров, твёрдых материалов, участков с разрывами или нескольких размеров, имеющих одинаковый шаг. Точение подходит для вращающихся наружных резьб и доступных отверстий. Формовое нарезание резьбы позволяет исключить стружку, но требует пластичного материала, правильного размера отверстия и смазки.
Управление траекторией инструмента, смазочно‑охлаждающей жидкостью и нагрузкой резания
Плавные входные и выходные перемещения снижают следы при фрезеровании резьбы. При точении подходящая подача равномерно распределяет износ и улучшает формирование стружки. Жёсткая нарезка резьбы требует точной синхронизации подачи шпинделя; соответствующий держатель может компенсировать небольшое осевое несовпадение. Смазочно‑охлаждающая жидкость, подаваемая через инструмент или направленная точно, удаляет стружку и ограничивает нагрев.
Используйте измерения для внесения контролируемых корректировок
Несколько затянутую фрезерованную или точёную резьбу часто можно исправить небольшим смещением износа и повторным проходом. Для нарезанных резьб возможна меньшая регулировка, поэтому заранее необходимо обеспечить правильный размер сверла, состояние метчика, поведение держателя и точность синхронизации. Регистрируйте результаты измерений относительно срока службы инструмента и глубины резьбы, чтобы выявить тенденции износа. Перед запуском серийного производства первичная проверка должна подтвердить глубину, посадку и взаимное взаимодействие деталей.
Как резьба соотносится с другими видами механических соединений?
Резьба, посадочные отверстия и штифтовые отверстия могут использоваться при сборке, но решают разные задачи. Выбор зависит от возможности разборки, точности позиционирования и пути передачи нагрузки.
Резьба в сравнении с посадочными отверстиями
Резьбовое соединение является разъёмным и создаёт зажимную нагрузку за счёт затяжки, однако оно подвержено рискам ослабления, износа и срывания резьбы. Попадание под давление обеспечивается за счёт геометрического натяга, что позволяет получить компактное соединение без резьбового крепежа. На него сильно влияют силы сборки, деформация, качество поверхности и температура; многократная разборка может повредить посадку.
Резьба в сравнении с отверстиями под штифты
Штифтовые отверстия прежде всего служат для позиционирования деталей. Точные штифты обеспечивают повторяемое расположение и противостоят сдвиговым нагрузкам, не полагаясь на зазоры крепежа. Резьба создаёт зажимную силу, но обычно не предназначена для точного позиционирования. В надёжных конструкциях штифты используются для выравнивания, а резьба — для зажима.
Когда совместный дизайн оказывается лучше
Комбинированные элементы оказываются полезными, когда важны одновременно выравнивание, ремонтопригодность и передача нагрузки. Уступ может воспринимать радиальную нагрузку, штифт — обеспечивать позиционирование, а резьба — удерживать. Разделение функций позволяет задавать реалистичные допуски и избежать чрезмерной спецификации одной резьбы для одновременного решения задач позиционирования, герметизации и несущей способности. Канавки для стопорных колец и уступы также могут обеспечивать осевое удержание без необходимости многократного вращения, однако их эксплуатационные характеристики, несущая способность и требования к сборке отличаются от резьбы.
Заключение
Выбор среди многочисленных типов резьбы требует не только соответствия номинальному диаметру. Конструктор должен определить необходимый профиль, шаг, посадку, направление резьбы, число начальных витков, степень зацепления, метод герметизации, поведение материала и состояние обработки поверхности. Производителю затем предстоит выбрать метод нарезки — нарезание метчиком, точение, фрезерование резьбы, формирование или другой процесс, который минимизирует риски и затраты. Чёткие маркировки, достаточный доступ к инструменту, правильная подготовка отверстий и плановая проверка позволяют предотвратить большинство отказов резьбовых соединений.
ЧаВо
Лучше ли фрезерование резьбы, чем нарезание резьбы?
Ни один из этих методов не является универсально лучшим. Нарезание метчиком обычно быстрее для распространённых мелких внутренних резьб. Фрезерование резьбы даёт возможность регулировки диаметра, снижает риск застревания инструмента и обеспечивает большую гибкость при работе с дорогостоящими деталями, твёрдыми материалами или несколькими диаметрами, имеющими один и тот же шаг.
Может ли одна фреза для резьбы обрабатывать несколько размеров резьбы?
Однозаходная резьбонарезная фреза часто позволяет обрабатывать несколько диаметров с одинаковым шагом, при условии, что фреза подходит для самого маленького отверстия и соответствует требуемому профилю. Многозаходные фрезы менее гибки, но могут сократить время цикла.
Почему для нарезания резьбы требуется дополнительная глубина сверления?
Инструменту необходимо пространство для ведущей части, неполной нижней части резьбы и стружки. Поэтому полезная глубина полностью нарезанной резьбы оказывается меньше общей глубины сверления, особенно в глухих отверстиях.
Следует ли проверять резьбу до или после нанесения покрытия?
На чертеже должно быть указано требуемое конечное состояние. Если наращивание покрытия влияет на посадку, необходима проверка после финишной обработки либо чётко рассчитанный допуск перед финишной обработкой.
Связанные ключевые слова для SEO
Следующий набор ключевых слов поддерживает поисковый запрос, связанный с выбором резьбы, ЧПУ‑процессами, проектированием, качеством и устранением неполадок, не ограничивая статью рамками одного стандарта резьбы.
Основные и длиннохвостые ключевые слова
Эти фразы можно использовать в метаданных страниц, внутренних ссылках, сопутствующих статьях и альтернативном тексте изображений там, где они естественным образом соответствуют содержанию.