
ねじはCNC加工部品において最も一般的な機能形状の一つですが、「ねじの種類」という表現には、いくつかの異なる分類が含まれる場合があります。設計者は、メートル規格と統一規格の違い、V字型と台形のプロファイル、内ねじと外ねじ、直線型とテーパー型のパイプねじ、あるいは右ねじと左ねじの回転方向などを指している可能性があります。それぞれの選択は、荷重の作用方向、組立時の挙動、シール性能、工具の選定、サイクルタイム、検査方法などに影響を与えます。本ガイドでは、カスタムCNC加工で使用される主要なねじの種類を解説し、ねじの幾何学的形状と実際の製造上の判断との関連性を示します。また、ねじ立てとタップ加工の比較、盲孔の深さ、コーティングの余裕、ゲージ測定結果、さらには見た目は正しくても組立時に不具合が生じる理由といった、よくある疑問にも対応しています。
CNC加工におけるねじとは何ですか?
機械加工によるねじとは、外径上または穴内部に形成された螺旋状の山または溝のことです。回転によって制御された嵌合を可能にしますが、公称直径だけでは性能を完全に規定することはできません。ピッチ、リード、 flank 角、ピッチ直径、ねじ長さ、公差等級、表面状態など、さまざまな要素が適合性や荷重伝達に影響を及ぼします。
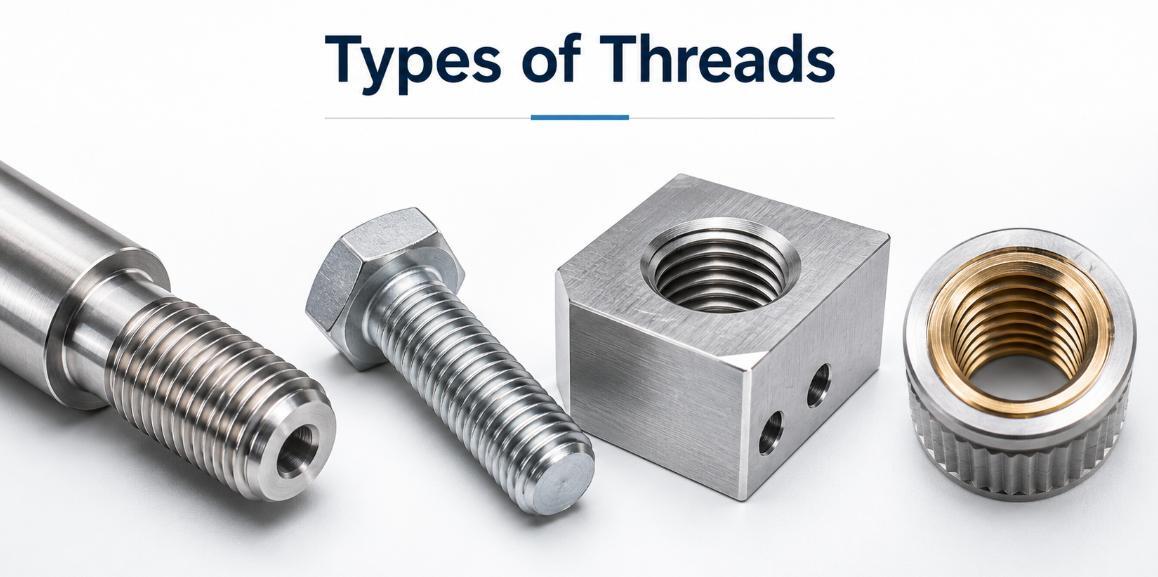
加工された特徴としてのねじの幾何学
CNC生産において、ねじは精密な機能形状です。工作機械は工具の動きと主軸の回転を同期させるか、プログラムされた螺旋経路に従う必要があります。ピッチ直径、リード、またはテーパーの誤差は、緩み、干渉、漏れ、あるいは不均一な荷重の原因となり得ます。
ねじの嵌合を制御する寸法
大径と小径は外側と根元側の限界を定め、ピッチ直径は主に機能的な適合性を左右します。ピッチは隣り合う山どうしの間隔を示し、リードは1回転あたりの軸方向の移動量です。単頭ねじでは両者が一致しますが、多頭ねじでは異なります。図面には、標準規格、公差等級、嵌合長さ、ねじの手、始まりの数、仕上げの余裕などを明記し、相手部品と正確に一致するようにすることが重要です。ねじの品質は軸の整合性やランアウトにも依存します。偏心した直径上で正しいプロファイルが切られても、噛み合いが悪かったり、摩耗が不均一になったり、同心円状の組立要件を満たせないことがあります。そのため、ねじの検査ではサイズだけでなく、部品の基準系に対する幾何学的関係も評価する必要があります。
主なねじの種類は何ですか?
ねじの種類は、プロファイル、規格、位置、回転方向、頭数、および直線型かテーパー型かによって分類されます。これらの呼称は関連していますが、互いに置き換えられるものではありません。例えば、M10 × 1.5はメートル規格のV字型ねじのサイズを示し、一方で「内ねじ」「右ねじ」「単頭」はその配置を表しています。
プロファイルによるねじの分類
ねじのプロファイルは、力が flank をどのように伝わるか、そしてその機能が主に締結、直線運動、一方向への荷重、繰り返しの洗浄、あるいは流体のシールに適しているかどうかを決定します。CNC加工部品にとって最も重要なプロファイルは、以下にまとめられています。
| ねじ山の形状 | 典型的な形状 | 一般的な用途 | 加工上の考慮事項 |
| メートルねじと統一V型ねじ | 対称的な60°の側面 | 一般的な締結および調整用途 | タップ、インサート、ゲージ、ねじミルなどにより広く支持されています |
| ウィットワース型ねじ | 丸みを帯びた55°の形状 | 旧式設備および一部のパイプシステム | 正しいプロファイル工具と規格に準拠したゲージが必要です |
| アカメねじまたは台形ねじ | 広い台形の側面 | リードネジ、クランプ、および動力伝達 | より大きな切削力が求められ、側面クリアランスには細心の注意が必要です |
| バットレスねじ | 非対称荷重およびクリアランス側面 | 主に一方向に作用する高い軸方向荷重 | 工具の向きと負荷側面の精度が極めて重要です |
| 円形のねじ | 頂部と底部が丸みを帯びた形状 | 汚れた環境、繰り返しの組み立て、衝撃を受けやすい使用状況 | 特殊形状の工具が必要となることが一般的である |
| パイプ用ねじ | 直線またはテーパー形状で規格依存 | 流体接続およびシールシステム | テーパー、切り詰め、ゲージ面、シール方法を厳密に管理する必要がある |
配置によるねじの分類
内ねじは穴内部に加工され、外ねじは外径上に形成される。右ねじが標準であり、機械の回転によって通常のねじが緩む恐れがある場合や、対になる調整において逆方向の動きが必要な場合には左ねじが用いられる。マルチスタートねじは、極端に粗いピッチを持たずに、1回転あたりの軸方向の移動量を増加させるために、二つ以上のらせんを用いる。
直線ねじとテーパーねじ
ストレートねじは直径が一定で、流体システムでは通常、別途シールが必要となる。テーパー管ねじは軸方向に直径が変化し、干渉により締め付けられるが、漏れに対する耐性は依然として規格、シーラント、噛合、材料、圧力に依存する。見た目が似ているねじ系列は決して混在させてはならない。ねじの指定は、外観だけで選ぶのではなく、必ず相手部品および適用される規格と照らし合わせて確認すべきである。
機械加工されたねじにはどのような機能があるのか?
ねじの規格や加工方法を選定する前に、求められる機能を明確にしておくべきである。締結用ねじを運動制御に用いたり、明確なシール界面が設定されていないのにねじがシール機能を果たすことを期待したりすると、問題が生じる。CNC加工により、用途に応じて直径、はめあい、長さ、周囲の幾何学的形状を精密に調整することが可能である。
締結・調整・制御された組み立て
取り外し可能な締結の場合、印加されるトルクによって軸方向の挟み込み荷重が発生する。細かいピッチのねじは1回転あたりの軸方向の移動量が小さく、芯径を維持しやすい一方で、粗いねじは汚れや小さな損傷に対して比較的耐性が高い。最終的な選択には、材料強度、噛合状態、振動、組み立て頻度といった要因が依然として影響を与える。
運動伝達および荷重支持
アカメねじや台形ねじは回転運動を直線運動に変換し、繰り返しの摺動接触にも耐える。バッターストリップねじは主に一方向に高い軸方向荷重を支持する。マルチスタートねじは、機械的利得よりも速度が重要視される場合に、1回転あたりの移動量を増加させる。
シール機能および位置決め機能
ねじはインサートを保持したり、軸方向の位置決めを行ったり、流路を接続したりすることもできる。多くのストレートねじシステムでは、側面ではなくOリング、ガスケット、コーン、肩部、あるいは端面によってシールを行う。このような構造では、シール面の粗さ、平坦性、同心度などは、主に保持機能を担うねじ部分よりも厳密に要求されることがある。保持・位置決め・シールという機能を分離することで、公差管理が向上し、故障の診断もしやすくなる。
どのCNC工程でねじが形成されるのか?
ねじはCNC旋盤、フライス盤、ミルターンセンター、スイス型マシンなどで加工される。加工方法の選定は、内側か外側か、直径、ピッチ、幾何学的形状、材料、数量、公差、さらには工具破損時の影響などを考慮して行われる。
CNCタッピングおよびフォームタッピング
切削タップ加工は、一般的な内ねじに対して迅速かつ経済的です。スパイラルポイントタップは多くの貫通穴において切りくずを前方へ押し出し、一方でスパイラルフルートタップは盲孔では切りくずを入口側へ引き寄せます。フォームタップは切りくずを出さずに延性材料を変形させますが、事前に厳密に管理された穴径、潤滑、および適切な成形性が求められます。
ねじ旋削およびねじホイーリング
ねじ旋削加工は、回転体部品の外ねじやアクセス可能な内ねじを、同期したパスによって加工します。直径、ピッチ、ねじれ方向、特殊な形状なども高い精度で制御できます。ねじホイール加工は、長く細長い、またはリードの大きい外ねじ向けの特殊な選択肢です。いずれも剛性の高いワークホルダーと正確な同期制御が必要です。
CNCマシニングセンタでのねじフライス加工
ねじフライス加工では、回転するカッターをらせん状の軌跡に沿って動かします。X-Y軸の動きで直径を制御し、Z軸の動きでピッチを形成します。単一刃工具でも、しばしば一つのピッチで複数の直径を加工でき、内ねじ・外ねじ・右ねじ・左ねじのいずれも生成可能です。ツールパスのオフセットにより、許容範囲内の組み付け精度の調整が可能であり、タップに比べて破損した工具が挟まりにくくなります。その代償として、プログラミングの手間が増え、補間機能を備えた高剛性の工作機械が必要となります。
ねじの種類は設計と材料選定にどのような影響を与えるのか?
ねじの性能は幾何学的形状と被削材の特性に依存します。軟らかい合金では短いねじが切れてしまうことがあり、粘り気のある材料では細かなねじが切りくず詰まりやねじ山の裂けを起こすことがあります。そのため、標準規格、ピッチ、ねじ山の厚さ、荷重、組立方法、仕上げなどを総合的に考慮して選定する必要があります。
ねじのピッチ、嵌合、ねじ山の厚さ
粗いピッチは汚れへの耐性が高く、一方で細かいピッチは一回転あたりの移動量が小さく、外ねじの芯径をより多く保つことができます。ただし、細かいからといって必ずしも強度が高いわけではなく、強度は材料、嵌合状態、根元の幾何学的形状、荷重条件など複合的に決まります。薄い壁面近くのねじは変形しやすいため、周囲の素材やクランプの確保が十分である必要があります。
ねじ切り時の材料挙動
延性の高い合金はフォームタップ加工に対応できる一方で、脆性材料には通常切削加工が必要です。ステンレス鋼は加工硬化を起こし長い切りくずを生じる場合があり、チタンは刃先付近に熱を集中させるため、硬化処理済みの材料ではタップ加工よりもねじフライス加工が有利になることがあります。プラスチックについては、熱、バリ、弾性回復、クランプによる変形の管理が重要です。
コーティングおよび表面処理に対する余裕
加工後のコーティングは、特に小型で細かい、密着度の高いねじにおいてクリアランスを減少させます。図面には、要求事項が仕上げ前か後か、マスキングが必要かどうかを明記しておくべきです。堆積物を無視するとゲージの不適合を招き、過剰な補正は緩い組み付けを生じさせるおそれがあります。繰り返し組立や柔らかい母材、あるいは修理対応が必要な場合には、より耐久性の高い内部嵌合面を確保するためにねじインサートの採用を検討することも可能です。
ねじ切り加工の前に確認すべき事項は何ですか?
信頼性の高い加工は、完全な設計情報と適切な準備から始まります。生産前に、規格、サイズ、等級、深さ、ねじ山の方向、開始数、材料、仕上げ状態、検査方法などを必ず確認してください。
図面情報とねじの呼び出し
完全な呼び出し記号には、ねじ規格と非標準的な要求事項が明示されています。盲孔では、工具の送りと切りくずスペースのために、使用可能なねじ深さと全穴あけ深さの両方が必要です。外側ねじには、アンダーカットやランアウト領域が必要となる場合もあります。アライメントが重要な場合には、時刻設定と始点位置を明示しなければなりません。
穴および径の準備
予備穴の直径は、タップ加工時の負荷と側面の噛み合いに影響します。小さすぎるとトルクが増大し破損のリスクが高まり、大きすぎると噛み合いが弱くなります。特にフォームタップは非常に敏感です。旋削加工では、適切な始点径、逃げ、同心度が求められ、ねじミリングでは、必要な小径を守りつつカッターの十分なクリアランスが必要です。
生産前の検査計画
工具選定の前に検査計画を立てましょう。GO・NO-GOゲージは効率的ですが、すべての欠陥を診断できるわけではありません。ピッチ・直径測定、光学式測定器、ねじワイヤー、ボアゲージ、または専用のテーパーゲージが必要になる場合もあります。バリ、ベルモウス、テーパー、汚れ、温度などにより、誤った測定結果が生じることがあるため、判断を行う前に限界部品を清掃し、安定させてください。CNCプログラムを出力する前に、工具の到達範囲、ホルダーのクリアランス、入口の面取り、底部のクリアランス、バリ除去のためのアクセス条件も確認しておく必要があります。
CNCによるねじ加工が難しい理由とは?
ねじ加工は、狭いエッジ、繰り返しの噛み合い、厳しい幾何公差、そして限られた切りくずスペースを組み合わせたものです。見た目は問題ないように見えても、ピッチ径、テーパー、側面形状、あるいは使用可能な深さが不適切であることがあります。
工具破損と切りくず管理
タップの破損は深刻です。工具が円周全体に接触し、挟まれる可能性があるからです。盲孔や深い穴では、切りくずの詰まりが危険です。旋削による切りくずは側面を傷つけたり部品に巻きついたりすることがあり、ねじミリングの進入不良は跡を残したりカッターに過剰な負荷をかける原因となります。冷却液、フルート形状、切削方向、引き戻し動作も信頼性に影響を与えます。
たわみ、チラつき、およびプロファイル誤差
長尺工具、小さな穴径、薄肉構造、および不十分なワーク固定はたわみを招き、テーパー、振動、または側面の不均一な接触を生じさせます。アクメ、台形、バストレスなどのねじ形状は、より大きなまたは非対称な荷重を発生させます。マルチスタートや高いリードを持つねじは、同期やインデクシングの誤差をさらに拡大します。
盲孔や難加工材
盲孔では、底部近くに使用可能なねじを確保しつつ、切りくずのスペースがほとんど残らないため、穴あけ深さは必ず全ねじ深さを上回る必要があります。ステンレス鋼、チタン、硬化合金、充填プラスチックなどは、それぞれ異なる摩耗、熱、切りくずの問題を引き起こします。加工硬化した材料を再切削すると故障が悪化するため、パラメータは実際の材料に合わせる必要があります。また、入り口付近の小さな欠陥でも、ゲージや相手部品を損傷させるおそれがあるため、制御された面取りやバリ除去をねじ加工工程の一環として行うことが重要です。
ねじ加工の問題はどのように解決できるでしょうか?
最善の解決策は、プロセスをねじ形状に適合させることです。安定した幾何公差、適切な工具、制御された進入、正確な準備、そして加工中の検査は、単に速度を落とすだけよりもはるかに効果的です。
リスクと生産ニーズに応じて工程を選択する
速度とコストが優先される場合、小型で標準的な内ねじにはタップ加工を使用します。ねじミリングは、高価な部品や大径、硬い材料、断続的な表面、またはピッチを共用する複数のサイズに適しています。旋削加工は回転式の外ねじやアクセス可能な穴に適しています。フォームタップ加工は切粉の発生をなくしますが、延性のある材料、適切な穴径、および潤滑が必要です。
工具経路、クーラント、切削負荷の制御
スムーズなロールインおよびロールアウト動作により、ねじ切り加工による痕跡が低減されます。旋削加工では、適切な送り量によって摩耗が均一化され、切りくずの形成も改善されます。剛性の高いタップ加工には、主軸送りと同期の正確さが不可欠であり、適切なホルダーを使用することで小さな軸方向の不一致を補うことができます。工具内部を通るクーラントや適切に導かれたクーラントは、切りくずを除去し、発熱を抑制します。
測定を用いて制御された修正を行う
わずかにきつめのフライス加工または旋削加工によるねじ山は、通常、小さな摩耗オフセットと再度の仕上げ加工で修正可能です。タップ加工によるねじ山は調整幅が限られるため、事前にドリルサイズ、タップの状態、ホルダーの挙動、同期性を確実に整えておく必要があります。工具寿命や深さに対するゲージ測定結果を記録し、摩耗の傾向を把握しましょう。初回品検査では、大量生産に入る前に深さ、はめあい、組み合わせ時の挙動を確認することが重要です。
ねじは他の機械加工による接続部品とどのように比較されるのでしょうか?
ねじ、圧入穴、ダボ穴はいずれも組立に利用できますが、解決する課題はそれぞれ異なります。選択は取り外しの可否、位置決め精度、荷重経路などに依存します。
プレスフィット穴との比較
ねじ継手は取り外しが可能で、締め付けによってクランプ力を発生させますが、緩みや摩耗、ねじれによる損傷のリスクも伴います。一方、圧入接合は寸法干渉を利用して、ねじ締結部品を使わずにコンパクトな接合を実現します。組立時の力、変形、表面仕上げ、温度などの影響を受けやすく、繰り返しの分解により適合が損なわれる可能性もあります。
ダウエルピン穴との比較
ダボ穴は主に部品の位置決めに用いられます。精密ピンは、締結部品のクリアランスに頼らず、繰り返し可能な位置決めとせん断力への耐性を確保します。ねじはクランプ力を発生させますが、通常は精密な位置決めを担うべきではありません。堅牢な組立では、位置合わせにダボを、締結にねじを用いることが多いです。
組み合わせ設計がより優れている場合
位置決め、保守性、荷重伝達のすべてが重要な場合、複合的な構造が有効です。肩部は径方向の荷重を支え、ダボは位置決めを行い、ねじは保持機能を果たします。機能を分離することで、現実的な公差を設定でき、一つのねじが位置決め・密封・構造的役割を同時に過剰に要求するのを防ぐことができます。また、保持リング用の溝や肩部は、繰り返しの回転を必要とせず軸方向の保持を提供することもありますが、ねじとは異なる保守性、荷重容量、組立要件を持ちます。
結論
多種多様なねじの選定には、単なる呼び径の一致だけでは不十分です。設計者は、必要な形状、ピッチ、はめあい、ねじれ方向、始まりの数、噛み合い具合、シール方法、材料特性、表面仕上げなどを明確に特定しなければなりません。製造側は、リスクとコストを管理できるタッピング、旋削、ねじ切りミリング、成形、あるいはその他の加工方法を選定する必要があります。明確な表示、十分な工具アクセス、適切な穴の下準備、計画的な検査を実施することで、多くのねじの不具合を未然に防ぐことができます。
FAQ
ねじミーリングはタッピングより優れているのか?
どちらの方法も普遍的に優れているわけではありません。一般的な小型の内ねじの場合、タップ加工の方が通常は速いです。一方、ねじミリングは直径の調整が可能で、工具の挟まりのリスクが低く、高価な部品や硬い材料、あるいは同一ピッチで複数の直径を用いる場合にもより高い柔軟性を提供します。
一つのねじミリング工具で、複数のねじサイズを切ることはできますか?
単刃式ねじミルは、カッターが最小の穴に適合し、要求される形状が一致する限り、同じピッチで複数の径を加工できることが多い。多列カッターは柔軟性は低いが、サイクルタイムを短縮できる場合がある。
なぜねじ穴には余分なドリル深さが必要なのですか?
工具には、リード部、未完成の底部ねじ、そして切りくずのためのスペースが必要である。そのため、実用的な全ねじ深さは、特に盲孔では、全体のドリル深さよりも短くなる。
ねじは、コーティング前とコーティング後のどちらで検査すべきでしょうか?
図面には、要求される最終状態を明確に示す必要がある。コーティングによる堆積物がはめあいに影響を与える場合は、仕上げ後の検査、または事前に明確に算出した仕上げ前の許容差が必要である。
関連するSEOキーワード
以下のキーワードセットは、記事を特定のねじ規格に限定することなく、ねじの選定、CNC加工プロセス、設計、品質、トラブルシューティングに関する検索意図をサポートします。
主要キーワードとロングテールキーワード
これらのフレーズは、ページのメタデータや内部リンク、補助記事、さらには画像の代替テキストなど、コンテンツと自然に整合する場所で使用できる。