
Le filettature sono tra le caratteristiche funzionali più comuni sui componenti lavorati con macchine CNC, eppure l’espressione “tipi di filettatura” può riferirsi a diverse classificazioni. Un progettista potrebbe intendere la differenza tra dimensioni metriche e Unified, tra profili a forma di V e trapezoidali, tra filettature interne ed esterne, tra filettature cilindriche diritte e coniche, oppure tra rotazione destrorsa e sinistrorsa. Ogni scelta influisce sulla direzione del carico, sul comportamento durante l’assemblaggio, sulla tenuta, sulla selezione degli utensili, sui tempi di ciclo e sulle procedure di controllo. Questa guida illustra i principali tipi di filettatura utilizzati nella lavorazione CNC su misura e mette in relazione la geometria della filettatura con le decisioni pratiche di produzione. Affronta inoltre questioni ricorrenti riguardo alla fresatura delle filettature rispetto alla maschiatura, alla profondità dei fori ciechi, al margine di rivestimento, ai risultati dei calibri e al motivo per cui una filettatura apparentemente corretta può comunque fallire durante l’assemblaggio.
Che cosa sono le filettature nella lavorazione CNC?
Una filettatura lavorata è un solco o una cresta elicoidale realizzata su un diametro esterno oppure all’interno di un foro. Consente un accoppiamento controllato tramite rotazione, ma il solo diametro nominale non definisce le prestazioni. Passo, avanzamento, angolo dei fianchi, diametro di passo, lunghezza della filettatura, classe di tolleranza e condizione superficiale influenzano tutti l’adattabilità e il trasferimento del carico.
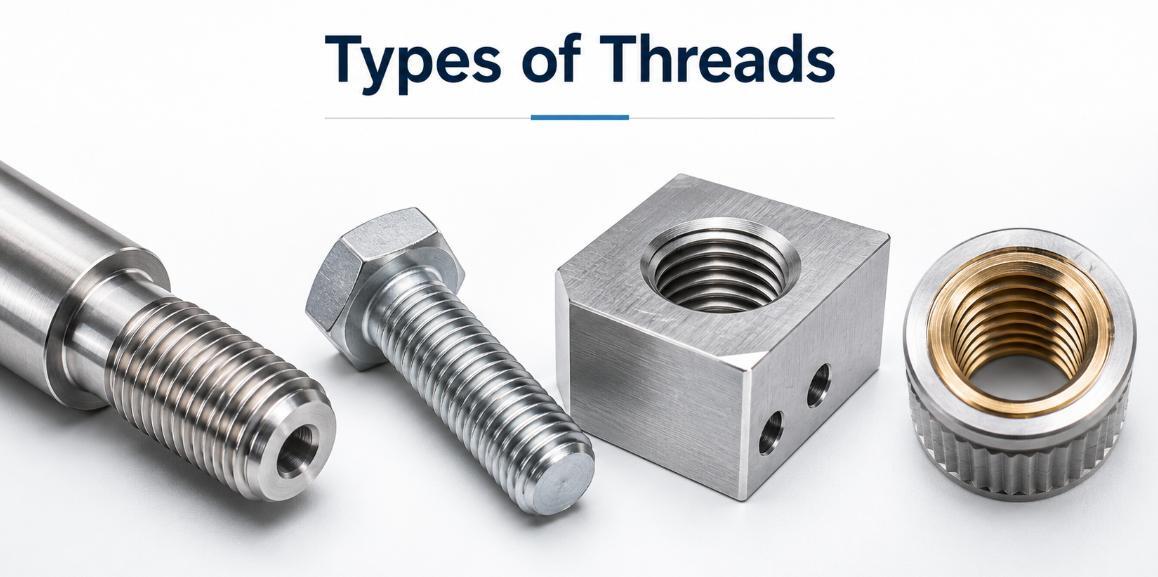
Geometria della filettatura come caratteristica lavorata
Nella produzione CNC, la filettatura è una caratteristica di precisione. La macchina deve sincronizzare il movimento dell’utensile con la rotazione del mandrino oppure seguire un’elica programmata. Errori nel diametro di passo, nell’avanzamento o nella conicità possono causare gioco, interferenze, perdite o carichi disomogenei.
Le dimensioni che controllano l’adattamento della filettatura
I diametri maggiori e minori definiscono i limiti esterni e interni, mentre il diametro di passo determina in gran parte l’adattabilità funzionale. Il passo è la distanza tra due forme adiacenti; l’avanzamento è lo spostamento assiale per ogni giro. Sono uguali per una filettatura a una sola vite, ma diversi nei modelli a più viti. I disegni dovrebbero specificare lo standard, la classe di tolleranza, la lunghezza di ingaggio, il senso di rotazione, il numero di avvii e il margine di finitura, così che la filettatura sia compatibile con il componente accoppiato. La qualità della filettatura dipende anche dall’allineamento dell’asse e dalla runout. Anche un profilo corretto eseguito su un diametro eccentrico può comunque bloccarsi, usurarsi in modo irregolare o non soddisfare i requisiti di concentricità dell’assemblaggio. Per questo motivo, il controllo delle filettature deve valutare sia le dimensioni sia la relazione geometrica rispetto al sistema di riferimento del pezzo.
Quali sono i principali tipi di filettature?
I tipi di filettatura si classificano in base al profilo, allo standard, alla posizione, al senso di rotazione, al numero di avvii e alla forma, rettilinea o conica. Queste etichette sono correlate, ma non intercambiabili. Ad esempio, M10 × 1,5 indica una dimensione metrica di filettatura a forma di V, mentre interno, destro e a una sola vite descrivono la sua disposizione.
Tipologie di filettature classificate in base al profilo
Il profilo della filettatura determina come le forze vengono trasmesse attraverso i fianchi e se la caratteristica è destinata principalmente a fissaggi, movimenti lineari, carichi unidirezionali, pulizie ripetute o sigillature di fluidi. Di seguito sono riassunti i profili più rilevanti per i componenti lavorati con macchine CNC.
| Profilo del filetto | Geometria tipica | Scopo comune | Considerazioni sulla lavorazione |
| Filettature V metriche e unificate | Flanci simmetrici a 60° | Fissaggio generale e regolazione | Ampiamente supportati da maschi, inserti, calibri e frese per filettature |
| Filetti di tipo Whitworth | Forma arrotondata a 55° | Attrezzature legacy e alcuni sistemi di tubazioni selezionati | Richiede l’utensile adeguato al profilo e il calibro specifico per lo standard |
| Filettature Acme o trapezoidali | Flanci trapezoidali ampi | Viti senza fine, morsetti e trasmissione di potenza | Sono necessarie forze di taglio maggiori e una precisa attenzione alla distanza tra i fianchi |
| Filetti buttress | Lati asimmetrici per il carico e la tolleranza | Carico assiale elevato prevalentemente in una sola direzione | L’orientamento dell’utensile e la precisione nella relazione tra carico e fianchi sono fondamentali |
| Filetti rotondi | Cresta e fondo arrotondati | Ambienti sporchi, assemblaggio ripetuto e servizio soggetto a urti | Spesso sono necessari utensili speciali di forma |
| Filetti per tubi | Dritte o coniche, dipendenti dallo standard | Connessioni per fluidi e sistemi di tenuta | Il cono, il troncamento, il piano di misura e il metodo di tenuta devono essere controllati |
Tipologie di filettature classificate in base alla disposizione
Le filettature interne vengono realizzate all’interno dei fori, mentre le filettature esterne si formano sui diametri esterni. Le filettature destre sono quelle predefinite; le filettature sinistre vengono impiegate quando la rotazione della macchina potrebbe allentare una filettatura normale oppure quando le regolazioni accoppiate richiedono un movimento opposto. Le filettature multigranze utilizzano due o più eliche per aumentare la corsa assiale per ogni giro senza ricorrere a un profilo estremamente grossolano.
Filettature dritte e filettature coniche
Le filettature dritte mantengono un diametro costante e di solito richiedono una guarnizione separata nei sistemi fluidici. Le filettature coniche per tubi variano il diametro lungo l’asse e si stringono per interferenza, ma la resistenza alla perdita dipende comunque dallo standard, dal sigillante, dall’accoppiamento, dai materiali e dalla pressione. Famiglie di filettature dall’aspetto simile non dovrebbero mai essere mescolate. La designazione della filettatura deve sempre essere verificata rispetto al componente corrispondente e allo standard di riferimento, piuttosto che scelta esclusivamente in base all’aspetto.
Quali funzioni svolgono le filettature lavorate?
La funzione richiesta va definita prima di scegliere uno standard di filettatura o un metodo di lavorazione. Sorgono problemi quando una filettatura di fissaggio viene impiegata per il controllo del movimento oppure quando ci si aspetta che una filettatura garantisca la tenuta senza una superficie di tenuta ben definita. La lavorazione CNC consente di adattare diametro, tolleranza, lunghezza e geometria circostante all’applicazione specifica.
Fissaggio, regolazione e assemblaggio controllato
Per il fissaggio rimovibile, la coppia applicata genera un carico di serraggio assiale. I passi fini consentono un movimento assiale più ridotto per ogni giro e possono preservare il diametro del nucleo, mentre le filettature grosse sono generalmente più tolleranti rispetto a sporco e danni minori. La resistenza del materiale, l’accoppiamento, le vibrazioni e la frequenza di montaggio continuano a influenzare la scelta finale.
Trasmissione del movimento e supporto del carico
Le filettature Acme e trapezoidali trasformano la rotazione in movimento lineare e sopportano contatti scorrevoli ripetuti. Le filettature a spalla supportano carichi assiali elevati principalmente in una sola direzione. Le filettature multigranze aumentano la corsa per ogni giro quando la velocità è più importante del vantaggio meccanico.
Funzioni di tenuta e di posizionamento
Le filettature possono anche trattenere inserti, stabilire la posizione assiale o collegare canali di flusso. Molti sistemi a filettatura dritta garantiscono la tenuta tramite un O-ring, una guarnizione, un cono, una spalla o una faccia, piuttosto che attraverso i fianchi. In tali progetti, la superficie di tenuta può richiedere una rugosità, una planarità o una concentricità più rigorose rispetto alla filettatura, che serve principalmente a garantire la ritenzione. Separare le funzioni di ritenzione, posizionamento e tenuta migliora di solito il controllo delle tolleranze e facilita la diagnosi dei guasti.
Quali processi CNC producono filettature?
Le filettature vengono prodotte su torni CNC, fresatrici, centri di tornitura-fresatura e macchine di tipo svizzero. La scelta del metodo dipende dalla posizione interna o esterna, dal diametro, dal passo, dalla geometria, dal materiale, dalla quantità, dalle tolleranze e dalle conseguenze di un guasto dell’utensile.
Trapezzatura CNC e trapezzatura a forma
La maschiatura a taglio è rapida ed economica per le filettature interne comuni. Le maschiette a punta elicoidale spingono i trucioli verso l’esterno nei fori passanti, mentre quelle a canale elicoidale li tirano verso l’entrata nei fori ciechi. Le maschiette di formatura spostano il materiale duttile senza produrre trucioli, ma richiedono una dimensione del preforo strettamente controllata, una lubrificazione adeguata e una formabilità appropriata.
Tornitura di filettature e tornitura a spirale di filettature
La tornitura delle filettature utilizza passate sincronizzate per realizzare filettature esterne e filettature interne accessibili su particolari rotanti. Consente un ottimo controllo del diametro, del passo, della mano e dei profili speciali. La torcitura delle filettature è un’opzione specializzata per filettature esterne lunghe, sottili o ad alto passo. Entrambe richiedono un fissaggio rigido del pezzo e una sincronizzazione precisa.
Fresatura di filettature sui centri di lavoro CNC
La fresatura delle filettature muove una fresa rotante lungo un percorso elicoidale. Il movimento X-Y regola il diametro, mentre il movimento Z determina il passo. Un utensile monofilo può spesso eseguire più diametri con lo stesso passo e può produrre filettature interne, esterne, destre o sinistre. Gli offset del percorso utensile consentono una correzione controllata della misura, e un utensile spezzato ha meno probabilità di rimanere bloccato rispetto a una maschietta. Il compromesso consiste in una maggiore programmazione e nella necessità di una macchina dotata di interpolazione precisa.
In che modo i tipi di filettatura influenzano la progettazione e la scelta dei materiali?
Le prestazioni della filettatura dipendono dalla geometria e dal materiale del pezzo lavorato. Una filettatura corta può strapparsi in una lega morbida, mentre una filettatura fine in un materiale gommoso può subire l’accumulo di trucioli o lo sfaldamento dei fianchi. Pertanto, standard, passo, spessore della parete, carico, metodo di assemblaggio e finitura vanno selezionati in modo integrato.
Passo della filettatura, ingaggio e spessore della parete
I passi grossolani sono più tolleranti alla contaminazione, mentre i passi fini offrono uno spostamento minore per ogni giro e preservano un diametro interno maggiore. Tuttavia, un passo fine non implica automaticamente una maggiore resistenza; la robustezza dipende sia dai materiali, sia dall’ingaggio, dalla geometria della base e dal carico applicato. Le filettature vicino a pareti sottili possono deformarsi, pertanto è necessario garantire sufficiente materiale circostante e un fissaggio adeguato.
Comportamento dei materiali durante la filettatura
Le leghe duttili possono essere lavorate mediante maschiatura di formatura, mentre i materiali fragili richiedono generalmente la fresatura. L’acciaio inossidabile può indurirsi per lavorazione e generare lunghi trucioli; il titanio concentra il calore vicino al bordo; i materiali temprati possono preferire la fresatura delle filettature rispetto alla maschiatura. I materiali plastici richiedono un controllo attento del calore, delle bave, del recupero elastico e delle deformazioni causate dal serraggio.
Margini per rivestimenti e trattamenti superficiali
I rivestimenti post-lavorazione riducono lo spazio libero, soprattutto nelle filettature piccole, fini e a stretto accoppiamento. I disegni dovrebbero specificare se i requisiti si applicano prima o dopo la finitura e se è necessaria la mascheratura. Ignorare l’accumulo può provocare il guasto del calibro; una compensazione eccessiva può invece determinare un accoppiamento troppo allentato. Gli inserti filettati possono essere presi in considerazione quando, a causa di ripetuti montaggi, di un materiale base morbido o della necessità di riparazioni, è richiesta una superficie interna di ingaggio più durevole.
Cosa verificare prima di lavorare le filettature?
Una lavorazione affidabile inizia con informazioni complete sulla progettazione e una preparazione corretta. Prima della produzione, occorre confermare standard, dimensione, classe, profondità, mano, numero di avviamenti, materiale, condizione della finitura e metodo di ispezione.
Informazioni di disegno e annotazioni relative alle filettature
Un’indicazione completa specifica la designazione del filetto e le eventuali esigenze non standard. I fori ciechi richiedono sia una profondità utile del filetto sia una profondità totale di foratura per consentire l’entrata dell’utensile e lo spazio per i trucioli. I filetti esterni possono necessitare di un sottosquadro o di una zona di raccordo. La sincronizzazione e la posizione di avvio devono essere indicate quando è fondamentale garantire l’allineamento.
Preparazione di fori e diametri
Il diametro del preforo influenza il carico di maschiatura e l’ingaggio dei fianchi. Un diametro troppo piccolo aumenta la coppia e il rischio di rottura; uno troppo grande indebolisce l’ingaggio. Le maschiatrici a forma sono particolarmente sensibili. La tornitura richiede un diametro di partenza corretto, un rilievo adeguato e concentricità, mentre la fresatura del filetto necessita di sufficiente spazio libero per la fresa senza violare il diametro minore richiesto.
Pianificazione delle ispezioni prima della produzione
È opportuno effettuare un controllo preliminare prima di scegliere l’utensile. I calibri GO e NO-GO sono efficienti, ma non riescono a individuare ogni difetto. Potrebbero essere necessarie misurazioni passo‑diametro, strumenti ottici, filamenti per filetti, calibri per fori o appositi calibri per conicità. Bave, smussi a campana, conicità, sporco e variazioni di temperatura possono generare risultati fuorvianti nei controlli; pertanto, pulire e stabilizzare le parti marginali prima di procedere alla valutazione. Anche la lunghezza dell’utensile, lo spazio disponibile nel portautensile, gli smussi d’ingresso, lo spazio sotto il pezzo e l’accesso per la sbavatura vanno verificati prima di avviare il programma CNC.
Cosa rende difficile la lavorazione dei filetti con macchine CNC?
La filettatura combina bordi stretti, ingaggi ripetuti, geometrie serrate e spazi limitati per i trucioli. Un filetto può apparire accettabile, ma presentare comunque un passo‑diametro errato, una conicità, una forma dei fianchi o una profondità utile non conforme.
Rottura degli utensili e controllo dei trucioli
La rottura della maschietta è grave perché l’utensile entra in contatto su tutta la circonferenza e può rimanere bloccato. L’accumulo di trucioli è pericoloso nei fori ciechi e profondi. I trucioli prodotti dalla tornitura possono graffiare i fianchi o avvolgersi attorno al pezzo, mentre un ingresso poco accurato nella fresatura del filetto può lasciare segni o sovraccaricare la fresa. Il refrigerante, il tipo di canale, la direzione di taglio e la retrazione influenzano l’affidabilità.
Deflessione, vibrazioni e errori di profilo
Utensili a lunga escursione, fori di piccolo diametro, pareti sottili e sistemi di fissaggio deboli favoriscono la deflessione, causando conicità, vibrazioni o un contatto irregolare dei fianchi. Profili Acme, trapezoidali e a spalla generano carichi maggiori o asimmetrici. Filetti multistadio e ad alto passo amplificano inoltre errori di sincronizzazione e di indexing.
Fori ciechi e materiali difficili
I fori ciechi richiedono un filetto utilizzabile vicino al fondo, ma offrono poco spazio ai trucioli; di conseguenza, la profondità di foratura deve superare quella del filetto completo. Acciaio inossidabile, titanio, leghe temprate e materiali plastici riempiti comportano problemi diversi di usura, calore e trucioli. Rilavorare materiali induriti dall’usura può aggravare i guasti, pertanto i parametri devono essere adeguati al materiale effettivo. Anche piccoli difetti all’ingresso possono danneggiare i calibri o i componenti accoppiati, rendendo indispensabili smussi controllati e la rimozione delle bave come parte integrante del processo di filettatura.
Come si possono risolvere i problemi della lavorazione dei filetti?
La soluzione migliore consiste nell’adattare il processo al filetto stesso. Una geometria stabile, utensili appropriati, un ingresso controllato, una preparazione accurata e controlli durante la lavorazione risultano più efficaci rispetto alla semplice riduzione della velocità.
Scegliere il processo in base ai rischi e alle esigenze produttive
Utilizzare la maschiatura per piccoli filetti interni standard quando prevalgono velocità e costi. La fresatura del filetto è indicata per pezzi costosi, diametri maggiori, materiali duri, superfici interrotte o diverse dimensioni che condividono lo stesso passo. La tornitura è adatta ai filetti esterni rotazionali e ai fori facilmente accessibili. La maschiatura a forma elimina i trucioli dall’equazione, ma richiede materiali duttili, un diametro del foro corretto e una lubrificazione adeguata.
Controllo del percorso utensile, refrigerante e carico di taglio
Movimenti di avvicinamento e allontanamento fluidi riducono i segni di fresatura dei filetti. Nella tornitura, un avanzamento adeguato distribuisce l’usura e migliora la formazione del truciolo. La maschiatura rigida richiede una precisa sincronizzazione tra mandrino e avanzamento; un portautensile appropriato può compensare piccole disallineamenti assiali. Il refrigerante passante o ben diretto rimuove i trucioli e limita il surriscaldamento.
Utilizzare la misurazione per apportare correzioni controllate
Un filetto fresato o tornito leggermente stretto può spesso essere corretto con un piccolo offset di usura e una nuova passata. I filetti maschiati consentono minori regolazioni, pertanto dimensione del foro, condizione della maschio, comportamento del portautensile e sincronizzazione devono essere accurati fin dall’inizio. Registrare i risultati delle misure rispetto alla durata dell’utensile e alla profondità per identificare le tendenze di usura. L’ispezione del primo pezzo deve verificare profondità, aderenza e comportamento di accoppiamento prima di procedere alla lavorazione di un lotto completo.
Come si confrontano i filetti con altre caratteristiche di assemblaggio meccanico?
Filetti, fori a pressione e fori a tenone possono tutti partecipare all’assemblaggio, ma risolvono problemi diversi. La scelta dipende dalla rimovibilità, dalla precisione di posizionamento e dal percorso di carico.
Filettature confrontate con fori a pressione
Un giunto filettato è rimovibile e genera una forza di serraggio tramite l’avvitamento, ma comporta rischi di allentamento, usura e sfilacciamento. Un incastro a pressione sfrutta l’interferenza dimensionale per ottenere un giunto compatto senza viti filettate. La forza di montaggio, la deformazione, la finitura e la temperatura influenzano fortemente questo tipo di connessione, e smontaggi ripetuti possono danneggiare l’adattamento.
Filettature confrontate con fori per perni passanti
I fori a tenone servono principalmente a posizionare i componenti. Perni di precisione garantiscono una posizione ripetibile e resistono allo sforzo di taglio senza fare affidamento sul gioco del fissaggio. I filetti generano una forza di serraggio, ma di solito non dovrebbero assicurare una posizione di precisione. Negli assemblaggi robusti, i tenoni sono spesso utilizzati per l’allineamento, mentre i filetti servono al serraggio.
Quando è preferibile un progetto combinato
Le caratteristiche combinate risultano utili quando sono importanti sia l’allineamento, sia la manutenibilità, sia il trasferimento del carico. Una spalla può sopportare carichi radiali, un tenone può assicurare il posizionamento e un filetto può garantire la tenuta. Separare queste funzioni consente tolleranze realistiche e previene che un singolo filetto sia sovradimensionato per svolgere contemporaneamente compiti di posizionamento, tenuta e struttura. Le scanalature per anelli di ritenzione e le spalle possono anche fornire ritenzione assiale senza necessità di rotazione ripetuta, ma presentano requisiti di manutenibilità, capacità di carico e modalità di assemblaggio differenti rispetto ai filetti.
Conclusione
Scegliere tra i numerosi tipi di filetti richiede più che semplicemente abbinare un diametro nominale. Il progettista deve definire il profilo richiesto, il passo, l’adattamento, il senso di avvitamento, il numero di avviamenti, l’ingaggio, il metodo di tenuta, il comportamento del materiale e lo stato della finitura. Il produttore, a sua volta, deve selezionare la maschiatura, la tornitura, la fresatura del filetto, la formatura o un altro processo che controlli rischi e costi. Chiare indicazioni, adeguato accesso all’utensile, corretta preparazione del foro e ispezioni pianificate prevengono la maggior parte dei guasti ai filetti.
FAQ
La fresatura di filettature è migliore della trapezzatura?
Nessuno dei due metodi è universalmente migliore. La maschiatura è di solito più rapida per i comuni filetti interni di piccole dimensioni. La fresatura del filetto offre la possibilità di regolare il diametro, riduce il rischio di inceppamento dell’utensile e offre maggiore flessibilità per componenti costosi, materiali duri o diverse dimensioni che condividono lo stesso passo.
Un’unica fresatrice per filetti può realizzare diversi diametri di filetto?
Una fresa per filettature a punto singolo può spesso lavorare diversi diametri con la stessa passo, purché la fresa sia adatta al foro più piccolo e il profilo richiesto corrisponda. Le frese multiriga sono meno flessibili, ma possono ridurre i tempi di ciclo.
Perché un foro filettato necessita di una profondità di foratura aggiuntiva?
L’utensile ha bisogno di spazio per l’avanzamento, per le filettature incomplete nella parte inferiore e per i trucioli. Di conseguenza, la profondità utile della filettatura è inferiore alla profondità totale del foro, soprattutto nei fori ciechi.
Le filettature dovrebbero essere ispezionate prima o dopo il rivestimento?
Il disegno dovrebbe specificare la condizione finale richiesta. Quando l’accumulo del rivestimento influisce sull’adattamento, è necessaria un’ispezione post-finitura oppure un margine pre-finitura chiaramente calcolato.
Parole chiave SEO correlate
Il seguente set di parole chiave supporta l’intento di ricerca relativo alla selezione delle filettature, ai processi CNC, alla progettazione, alla qualità e alla risoluzione dei problemi, senza limitare l’articolo a un’unica norma sulle filettature.
Parole chiave primarie e di coda lunga
Queste frasi possono essere utilizzate nei metadati delle pagine, nei collegamenti interni, negli articoli di supporto e nei testi alternativi delle immagini, dove si integrano naturalmente con il contenuto.