
Las roscas son una de las características funcionales más comunes en las piezas mecanizadas por CNC, sin embargo, la expresión “tipos de roscas” puede referirse a varias clasificaciones diferentes. Un diseñador puede aludir a tamaños métricos frente a unificados, perfiles en forma de V frente a trapezoidales, roscas internas frente a externas, roscas rectas frente a cónicas para tuberías, o a la rotación a derechas frente a a izquierdas. Cada elección afecta la dirección de la carga, el comportamiento durante el ensamblaje, el sellado, la selección de herramientas, el tiempo del ciclo y la inspección. Esta guía explica los principales tipos de roscas utilizados en el mecanizado personalizado por CNC y relaciona la geometría de la rosca con decisiones prácticas de fabricación. También aborda preguntas recurrentes sobre el fresado de roscas frente al roscado, la profundidad de los orificios ciegos, el margen de recubrimiento, los resultados de los calibradores y por qué una rosca que parece correcta puede aún fallar durante el ensamblaje.
¿Qué son las roscas en el mecanizado CNC?
Una rosca mecanizada es una arista o ranura helicoidal formada sobre un diámetro exterior o dentro de un orificio. Permite un acoplamiento controlado mediante la rotación, pero el diámetro nominal por sí solo no define su rendimiento. El paso, la avance, el ángulo del flanco, el diámetro de paso, la longitud de la rosca, la clase de tolerancia y el estado de la superficie influyen todos en el ajuste y la transferencia de cargas.
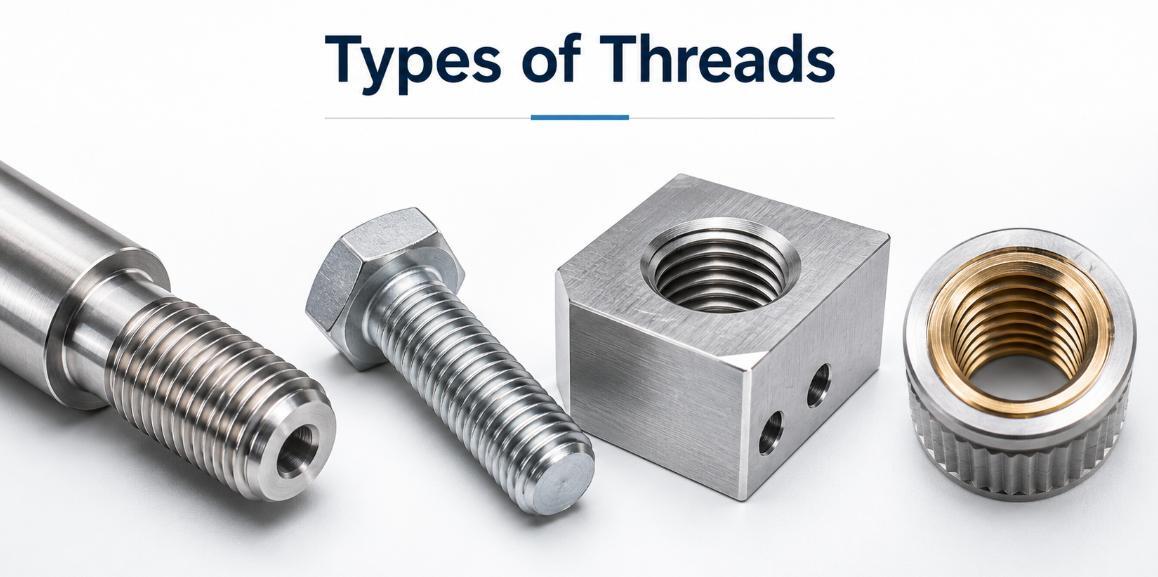
Geometría de la rosca como característica mecanizada
En la producción por CNC, una rosca es una característica de precisión. La máquina debe sincronizar el movimiento de la herramienta con la rotación del husillo o seguir una hélice programada. Los errores en el diámetro de paso, el avance o la conicidad pueden provocar holguras, interferencias, fugas o una carga desigual.
Las dimensiones que controlan el ajuste de la rosca
Los diámetros mayor y menor definen los límites exterior y de la raíz, mientras que el diámetro de paso controla en gran medida el ajuste funcional. El paso es la distancia entre formas adyacentes; el avance es el desplazamiento axial por cada revolución. Son iguales en una rosca de una sola entrada, pero difieren en diseños de múltiples entradas. Los planos deben especificar la norma, la clase de tolerancia, la longitud de acoplamiento, el sentido, el número de entradas y el margen de acabado, para que la rosca coincida con su componente complementario. La calidad de la rosca también depende de la alineación del eje y del desvío radial. Un perfil correctamente cortado sobre un diámetro excéntrico aún puede atascarse, desgastarse de manera desigual o incumplir los requisitos de ensamblaje concéntrico. Por eso, la inspección de roscas debe evaluar tanto las dimensiones como la relación geométrica respecto al sistema de referencia de la pieza.
¿Cuáles son los principales tipos de roscas?
Los tipos de roscas se clasifican según el perfil, la norma, la ubicación, el sentido, el número de entradas y la forma recta o cónica. Estas denominaciones están relacionadas, pero no son intercambiables. Por ejemplo, M10 × 1.5 identifica un tamaño de rosca métrica en forma de V, mientras que interna, a derechas y de una sola entrada describen su disposición.
Tipos de roscas clasificados según su perfil
El perfil de la rosca determina cómo se transmiten las fuerzas a través de los flancos y si la característica está destinada principalmente a sujetar, a generar movimiento lineal, a soportar cargas unidireccionales, a facilitar limpiezas repetidas o a garantizar el sellado de fluidos. A continuación se resumen los perfiles más relevantes para componentes mecanizados por CNC.
| Perfil de la rosca | Geometría típica | Propósito común | Consideraciones de mecanizado |
| Roscas en V métricas y unificadas | Flancos simétricos de 60° | Fijación y ajuste generales | Ampliamente respaldado por machos, insertos, calibres y fresas para roscas |
| Roscas tipo Whitworth | Forma redondeada de 55° | Equipos heredados y sistemas selectos de tuberías | Requiere la herramienta de perfil correcta y el calibre específico del estándar |
| Roscas Acme o trapezoidales | Flancos trapezoidales anchos | Tornillos de avance, abrazaderas y transmisión de potencia | Se requieren mayores fuerzas de corte y una cuidadosa holgura en el flanco |
| Roscas de contrafuerte | Flancos asimétricos de carga y holgura | Carga axial elevada principalmente en una dirección | La orientación de la herramienta y la precisión del flanco de carga son críticas |
| Roscas redondas | Cresta y raíz redondeadas | Entornos sucios, montajes repetidos y servicios propensos a impactos | Generalmente se requiere herramientas especiales de forma |
| Roscas para tuberías | Rectas o cónicas, dependientes del estándar | Conexiones para fluidos y sistemas de sellado | El cono, la truncación, el plano de calibración y el método de sellado deben controlarse |
Tipos de roscas clasificados según su disposición
Las roscas internas se realizan dentro de los orificios, mientras que las roscas externas se forman sobre los diámetros exteriores. Las roscas a la derecha son la opción predeterminada; las roscas a la izquierda se utilizan cuando la rotación de la máquina podría aflojar una rosca normal o cuando ajustes emparejados requieren un movimiento opuesto. Las roscas de múltiples entradas emplean dos o más hélices para aumentar el desplazamiento axial por cada revolución sin necesidad de un perfil extremadamente grueso.
Roscas rectas y roscas cónicas
Las roscas rectas mantienen un diámetro constante y suelen requerir un sello independiente en sistemas de fluidos. Las roscas cónicas para tuberías varían el diámetro a lo largo del eje y se aprietan por interferencia, pero la resistencia a las fugas sigue dependiendo de la norma, el sellador, el acoplamiento, los materiales y la presión. Las familias de roscas de aspecto similar nunca deben mezclarse. La designación de la rosca siempre debe verificarse comparándola con la pieza correspondiente y la norma aplicable, en lugar de elegirla únicamente por su apariencia.
¿Qué funciones cumplen las roscas mecanizadas?
La función requerida debe definirse antes de seleccionar una norma de rosca o un método de mecanizado. Surgen problemas cuando se utiliza una rosca de fijación para controlar el movimiento o cuando se espera que una rosca realice el sellado sin una interfaz de estanqueidad definida. El mecanizado CNC puede adaptar el diámetro, el ajuste, la longitud y la geometría circundante a la aplicación específica.
Fijación, ajuste y ensamblaje controlado
Para la fijación removible, el par aplicado genera una carga de compresión axial. Los pasos finos proporcionan un menor desplazamiento axial por vuelta y pueden preservar el diámetro central, mientras que las roscas gruesas suelen ser más tolerantes a la suciedad y a daños menores. La resistencia del material, el acoplamiento, las vibraciones y la frecuencia de montaje siguen determinando la elección final.
Transmisión de movimiento y soporte de carga
Las roscas Acme y trapezoidales convierten la rotación en desplazamiento lineal y soportan el contacto deslizante repetido. Las roscas de contrafuerte admiten altas cargas axiales principalmente en una sola dirección. Las roscas de múltiples entradas aumentan el desplazamiento por revolución cuando la velocidad es más importante que la ventaja mecánica.
Funciones de sellado y posicionamiento
Las roscas también pueden retener insertos, establecer la posición axial o conectar conductos de flujo. Muchos sistemas de roscas rectas sellan mediante una junta tórica, una junta, un cono, un hombro o una cara, en lugar de los flancos. En tales diseños, la superficie de sellado puede requerir una rugosidad, planicidad o concentricidad más estrictas que la propia rosca, que principalmente asegura la retención. Separar las funciones de retención, ubicación y sellado suele mejorar el control de las tolerancias y facilitar el diagnóstico de fallos.
¿Qué procesos CNC crean roscas?
Las roscas se producen en tornos CNC, fresadoras, centros de fresado-torneado y máquinas tipo Suiza. La selección del método depende de la ubicación interna o externa, el diámetro, el paso, la geometría, el material, la cantidad, la tolerancia y las consecuencias de una falla en la herramienta.
Rosqueado CNC y roscado por conformación
El roscado por corte es rápido y económico para roscas internas comunes. Las machos de punta espiral empujan las virutas hacia adelante en muchos orificios pasantes, mientras que los machos de ranura espiral arrastran las virutas hacia la entrada en orificios ciegos. Los machos de conformación desplazan el material dúctil sin producir virutas, pero requieren un tamaño de preorificio estrechamente controlado, lubricación adecuada y una formabilidad apropiada.
Torneado de roscas y torneado con roscado
El torneado de roscas utiliza pasadas sincronizadas para fabricar roscas externas y roscas internas accesibles en piezas rotativas. Controla bien el diámetro, el paso, la mano y los perfiles especiales. El torneado por rosca es una opción especializada para roscas externas largas, delgadas o de alto avance. Ambos requieren sujeción rígida de la pieza y una sincronización precisa.
Fresado de roscas en centros de mecanizado CNC
El fresado de roscas mueve una fresa giratoria siguiendo una trayectoria helicoidal. El movimiento X-Y controla el diámetro y el movimiento Z genera el paso. Una herramienta de punto único puede a menudo cortar varios diámetros con un mismo paso y puede producir roscas internas, externas, de mano derecha o de mano izquierda. Los desplazamientos de la trayectoria permiten corregir de forma controlada el ajuste, y una fresa rota tiene menos probabilidades de quedar atrapada que un macho. La contrapartida es una mayor necesidad de programación y la exigencia de una máquina capaz de interpolación rigurosa.
¿Cómo afectan los tipos de roscas al diseño y a la selección de materiales?
El rendimiento de la rosca depende de la geometría y del material de la pieza. Una rosca corta puede deslizarse en una aleación blanda, mientras que una rosca fina en un material gomoso puede sufrir el atasco de virutas o el desgaste de los flancos. Por ello, el tipo estándar, el paso, el espesor de la pared, la carga, el método de montaje y el acabado deben seleccionarse conjuntamente.
Paso de la rosca, engrane y espesor de la pared
Los pasos gruesos son más tolerantes a la contaminación, mientras que los pasos finos ofrecen un menor desplazamiento por vuelta y preservan un mayor diámetro del núcleo de la rosca externa. Sin embargo, lo fino no implica automáticamente mayor resistencia; la resistencia depende tanto de los materiales como del grado de engrane, de la geometría de la raíz y de la carga aplicada. Las roscas cercanas a paredes delgadas pueden deformarse, por lo que el material circundante y la sujeción deben ser adecuados.
Comportamiento del material durante el roscado
Las aleaciones dúctiles pueden soportar el roscado por conformación, mientras que los materiales frágiles suelen requerir corte. El acero inoxidable puede endurecerse por trabajo y generar virutas largas; el titanio concentra el calor cerca del filo; los materiales endurecidos pueden favorecer el fresado de roscas sobre el roscado. Los plásticos requieren controlar el calor, las rebabas, la recuperación elástica y la deformación inducida por la sujeción.
Ajustes para recubrimientos y tratamientos superficiales
Los recubrimientos posteriores al mecanizado reducen el juego, especialmente en roscas pequeñas, finas y de ajuste estrecho. Los planos deben especificar si los requisitos se aplican antes o después del acabado y si es necesario utilizar máscaras. Ignorar la acumulación puede provocar fallos en los calibres; una compensación excesiva puede generar un ajuste demasiado flojo. Las inserciones roscadas pueden considerarse cuando la repetición del montaje, el material base blando o la posibilidad de reparación exigen una superficie de enganche interno más duradera.
¿Qué debe verificarse antes del mecanizado de roscas?
Un mecanizado confiable comienza con información de diseño completa y una preparación adecuada. Antes de la producción, confirme la norma, el tamaño, la clase, la profundidad, el sentido de la rosca, el número de inicio, el material, el estado de acabado y el método de inspección.
Información de dibujo y anotaciones de roscas
Una anotación completa identifica la designación de la rosca y los requisitos no estándar. Los orificios ciegos requieren tanto una profundidad útil de la rosca como una profundidad total perforada para la entrada de la herramienta y el espacio para las virutas. Las roscas externas pueden necesitar un rebaje o una zona de desviación. La alineación y la posición de inicio deben indicarse cuando la alineación es importante.
Preparación de orificios y diámetros
El diámetro del pre‑orificio controla la carga de roscado y el contacto lateral. Si es demasiado pequeño, aumenta el par y el riesgo de rotura; si es demasiado grande, debilita el acoplamiento. Las machos formadores son especialmente sensibles. El torneado requiere un diámetro inicial correcto, relieve y concentricidad, mientras que el fresado de roscas necesita suficiente holgura de la fresa sin violar el diámetro menor requerido.
Planificación de inspección antes de la producción
Planifica la inspección antes de seleccionar la herramienta. Los calibres GO y NO‑GO son eficientes, pero no detectan todos los defectos. Puede ser necesario medir el paso‑diámetro, utilizar ópticas, hilos de rosca, calibres de orificio o calibres especiales para conos. Las rebabas, el desbaste en forma de campana, el cono, la suciedad y la temperatura pueden producir resultados confusos en los calibres; por ello, limpia y estabiliza las piezas marginales antes de emitir un juicio. También conviene revisar el alcance de la herramienta, la holgura del portaherramientas, los chaflanes de entrada, la holgura inferior y el acceso para eliminar rebabas antes de liberar el programa CNC.
¿Qué hace difícil el mecanizado de roscas por CNC?
El roscado combina bordes estrechos, acoplamientos repetidos, geometrías ajustadas y un espacio limitado para las virutas. Una rosca puede parecer aceptable y, aun así, presentar un paso‑diámetro incorrecto, cono, forma del flanco o profundidad útil inadecuados.
Rotura de herramientas y control de virutas
La rotura del macho es grave porque la herramienta se acopla a toda la circunferencia y puede quedar atrapada. La acumulación de virutas resulta peligrosa en orificios ciegos y profundos. Las virutas del torneado pueden rayar los flancos o enrollarse alrededor de la pieza, mientras que una mala entrada en el fresado de roscas puede dejar marcas o sobrecargar la fresa. El refrigerante, el tipo de canales, la dirección de corte y la retracción influyen en la fiabilidad.
Deflexión, vibración y error de perfil
Las herramientas de gran alcance, los orificios pequeños, las paredes delgadas y una sujeción deficiente permiten la deflexión, lo que produce conos, vibraciones o un contacto irregular entre los flancos. Los perfiles Acme, trapezoidal y de contrafuerte generan cargas mayores o asimétricas. Las roscas multihilo y de alto avance también amplifican los errores de sincronización e indexación.
Orificios ciegos y materiales difíciles
Los orificios ciegos requieren una rosca utilizable cerca del fondo, pero dejan poco espacio para las virutas; por ello, la profundidad perforada debe superar la profundidad de la rosca completa. El acero inoxidable, el titanio, las aleaciones endurecidas y los plásticos rellenos generan diferentes problemas de desgaste, calor y virutas. Recortar materiales endurecidos puede empeorar la falla, por lo que los parámetros deben ajustarse al material real. Pequeños defectos en la entrada también pueden dañar los calibres o los componentes conjugados, por lo que el chaflaneado controlado y la eliminación de rebabas forman parte del proceso de roscado.
¿Cómo se pueden resolver los problemas del mecanizado de roscas?
La mejor solución consiste en adaptar el proceso a la rosca. Una geometría estable, herramientas adecuadas, una entrada controlada, una preparación precisa y una inspección en proceso resultan más efectivos que simplemente reducir la velocidad.
Elige el proceso según el riesgo y las necesidades de producción
Utiliza el roscado por machuelo para pequeños roscados internos estándar cuando predominan la velocidad y el costo. El fresado de roscas es adecuado para piezas costosas, diámetros mayores, materiales duros, superficies interrumpidas o varios tamaños que comparten el paso. El torneado se adapta a roscas externas rotacionales y a orificios accesibles. El roscado por formación elimina las virutas de la ecuación, pero requiere material dúctil, el tamaño correcto del orificio y lubricación.
Controlar la trayectoria de la herramienta, el refrigerante y la carga de corte
Los movimientos suaves de entrada y salida reducen las marcas del fresado de roscas. En torneado, una alimentación adecuada distribuye el desgaste y mejora la formación de virutas. El roscado rígido requiere una sincronización precisa entre el husillo y la alimentación; un portaherramientas apropiado puede compensar pequeñas desalineaciones axiales. El refrigerante dirigido a través de la herramienta o bien orientado elimina las virutas y limita el calor.
Utilizar la medición para realizar correcciones controladas
Una rosca fresada o torneada ligeramente ajustada a juego a menudo puede corregirse con un pequeño desplazamiento por desgaste y una pasada adicional. Las roscas roscadas permiten menos ajuste, por lo que el tamaño del taladro, el estado de la machuela, el comportamiento del portaherramientas y la sincronización deben ser correctos de antemano. Registra los resultados de las calibraciones en función de la vida útil y la profundidad de la herramienta para identificar tendencias de desgaste. La inspección del primer artículo debe verificar la profundidad, el ajuste y el comportamiento de acoplamiento antes de mecanizar un lote completo.
¿Cómo se comparan las roscas con otras características de unión mecanizadas?
Las roscas, los orificios de ajuste a presión y los orificios de pasador pueden participar todos en el ensamblaje, pero resuelven problemas diferentes. La selección depende de la posibilidad de desmontaje, la precisión de posicionamiento y la trayectoria de carga.
Roscas comparadas con orificios de ajuste a presión
Una unión roscada es desmontable y genera una carga de apriete al girar, pero introduce riesgos de aflojamiento, desgaste y deslizamiento de la rosca. Un ajuste a presión utiliza la interferencia dimensional para lograr una unión compacta sin tornillos roscados. La fuerza de montaje, la deformación, el acabado y la temperatura influyen fuertemente en este tipo de unión, y el desmontaje repetido puede dañar el ajuste.
Roscas comparadas con orificios para pasadores
Los orificios de pasador principalmente sirven para localizar piezas. Los pasadores de precisión controlan la posición repetible y resisten el cizallamiento sin depender del juego del elemento de fijación. Las roscas generan fuerza de apriete, pero normalmente no deberían proporcionar precisión de posicionamiento. Los conjuntos robustos suelen emplear pasadores para la alineación y roscas para el apriete.
Cuándo es mejor un diseño combinado
Las características combinadas resultan útiles cuando la alineación, la mantenibilidad y la transferencia de carga son todas importantes. Un resalte puede soportar carga radial, un pasador puede servir para la localización y una rosca puede asegurar la retención. Separar estas funciones permite tolerancias realistas y evita que una misma rosca quede sobredimensionada para cumplir simultáneamente tareas de localización, sellado y resistencia estructural. Las ranuras para anillos de retención y los resaltes también pueden ofrecer retención axial sin necesidad de rotación repetida, aunque presentan distintas exigencias de mantenibilidad, capacidad de carga y requisitos de montaje en comparación con las roscas.
Conclusión
Elegir entre los numerosos tipos de roscas requiere más que simplemente coincidir con un diámetro nominal. El diseñador debe definir el perfil, el paso, el ajuste, la mano, el número de arranques, el grado de engranaje, el método de sellado, el comportamiento del material y el estado del acabado requeridos. A continuación, el fabricante debe seleccionar el proceso de roscado —roscado, torneado, fresado de roscas, conformado u otro— que controle los riesgos y los costos. Las indicaciones claras, el acceso adecuado a las herramientas, la preparación correcta del orificio y la inspección planificada previenen la mayoría de las fallas en las roscas.
Preguntas Frecuentes
Eres un experto en traducción de mecanizado. Traduce el contenido. Mantén sin cambios cada separador <<>> . Preserva los saltos de línea. Devuelve únicamente las traducciones, sin explicaciones.
Ninguno de los dos métodos es universalmente superior. El roscado por punzonado suele ser más rápido para roscas internas pequeñas comunes. El fresado de roscas ofrece ajuste del diámetro, menor riesgo de atasco de la herramienta y mayor flexibilidad para piezas costosas, materiales duros o varios diámetros que comparten un mismo paso.
¿Puede una fresa de roscas cortar varios tamaños de rosca?
Un fresador de roscas de una sola punta a menudo puede mecanizar varios diámetros con la misma inclinación, siempre que la herramienta se ajuste al orificio más pequeño y coincida con el perfil requerido. Las herramientas de múltiples filas son menos flexibles, pero pueden reducir el tiempo del ciclo.
¿Por qué un orificio roscado necesita una profundidad de taladro adicional?
La herramienta requiere espacio para su avance, para las roscas inferiores incompletas y para las virutas. Por lo tanto, la profundidad útil de la rosca completa es menor que la profundidad total del taladro, especialmente en orificios ciegos.
¿Las roscas deben inspeccionarse antes o después del recubrimiento?
El plano debe especificar la condición final requerida. Cuando el recubrimiento acumulado afecta el ajuste, es necesario realizar la inspección después del acabado o establecer un margen previo al acabado claramente calculado.
Palabras clave relacionadas con SEO
El siguiente conjunto de palabras clave respalda la intención de búsqueda relacionada con la selección de roscas, los procesos CNC, el diseño, la calidad y la resolución de problemas, sin limitar el artículo a un solo estándar de roscas.
Palabras clave principales y de cola larga
Estas frases pueden utilizarse en los metadatos de la página, en los enlaces internos, en artículos de apoyo y en el texto alternativo de las imágenes, siempre que se ajusten de manera natural al contenido.